

联系电话
13631572573


AI算力爆发带动液冷渗透率快速提升,而液冷板的核心制造工序就是真空钎焊。从GPU冷板到动力电池包冷板,从铜基板到铝合金叠层,不同产品对钎焊炉的要求差异很大。采购一台液冷钎焊炉,到底要看哪些硬指标?本文从产线实际需求出发,拆解液冷钎焊炉的选型逻辑和价值判断。
么绕不开真空钎焊炉先说一个基本事实:现在主流的液冷板,不管是AI服务器的GPU冷板,还是新能源汽车的动力电池冷板,内部都是多层叠压+流道结构。基板铣流道,上面盖盖板,中间夹翅片或针焊片,要把这么多层焊成一个密封的水冷腔体,还要保证内部流道畅通、焊缝耐压不漏——这个工序,真空钎焊几乎是当前量产路线里的主流方案。
为什么是真空钎焊?对比一下其他焊接方式就清楚了:焊接方式液冷板适用性主要问题搅拌摩擦焊适合平面焊缝,复杂流道做不了只能焊简单结构,内部翅片焊不到氩弧焊局部焊接,热输入大板子变形严重,流道易堵激光焊适合盖板焊缝,内部焊缝焊不到只能焊外轮廓,内部叠层无能为力真空钎焊整体一次成型,内部焊缝全焊透设备投入大,但良率和一致性高真空钎焊的优势在于:一炉把所有焊缝全部焊完,基板、翅片、盖板一次成型,内部流道干净无焊剂残留,焊缝致密耐压,板子变形可控。
对于结构复杂、流道细密、密封性要求高的液冷板来说,这是目前量产效率和质量平衡得比较好的工艺。
普通真空钎焊炉有什么不一样很多采购方第一次选型会问:我们有真空钎焊炉不就行了吗?为什么还要专门叫"液冷钎焊炉"?区别确实有。普通真空钎焊炉做工具、做硬质合金、做不锈钢件,要求和做液冷板并不是一个量级:2.1 温场均匀性要求高一个等级液冷板尺寸大,平板结构,板面温差大了就会出现局部未焊透、局部过烧。
做硬质合金的炉子温场均匀性±10℃可能就够用了,但做液冷板,有效加热区的温场偏差要控制在±5℃以内,大尺寸炉膛甚至要做到±3℃。这就要求加热元件布局要做热场仿真,不能随便绕几圈电阻丝就完事。多区独立控温是标配,上中下三区甚至五区,每区单独调功率,把温差压下来。
2.2 真空系统要适配铝合金工艺做不锈钢、硬质合金的炉子,真空度到10⁻¹ Pa就够用了。但铝合金液冷板不一样——铝表面那层致密氧化膜,对真空度和气氛控制要求高得多。炉子的真空系统要能精确控制不同阶段的真空区间,不是一味抽极限真空。而且铝钎焊过程中会析出镁蒸气,镁蒸气跑到冷壁上凝结,时间长了会污染炉膛和真空机组。
好的液冷钎焊炉会在炉膛设计上考虑镁蒸气捕集,减少维护频次。2.3 批量装料和出炉效率液冷板量产不是实验室打样,一台炉子一天要跑几炉、十几炉,每炉装多少件、出炉快不快,直接决定产能。量产型液冷钎焊炉一般会做这些设计:多盘叠装工装:石墨料架分层,一炉装几十片冷板快速冷却系统:钎焊保温结束后,充高纯氮气循环气冷,把冷却时间从几小时压缩到1小时左右连续进出料结构:大产能线会配双室炉或连续式钎焊线,前室装卸料,后室抽真空加热,不停炉连续生产2.4 变形控制冷板都是薄大板,几毫米厚的铝板叠在一起,高温下很容易翘曲。
炉子的升降温速率控制要精细,高温段升温慢、降温慢,配合工装压紧,才能把平面度控制在图纸要求范围内。
看这几项如果正在选型,可以按下面这个清单逐项对比,别光看价格和最高温度参数:3.1 炉膛尺寸与有效加热区先量自己最大的冷板尺寸,再算工装叠装层数,反推需要多大的炉膛。注意看的是有效加热区尺寸,不是炉腔总尺寸。有效加热区才是温场均匀性有保障的区域,外面一圈温度偏差大,装了也是白装。
3.2 温场均匀性实测数据别听厂家说"±5℃"就信,要求提供九点测温报告——在有效加热区布置上中下三层、每层三个点,实际跑一炉升温曲线,看各点最大偏差。这个数据才是真实的温场水平。3.3 真空度与泄漏率冷态极限真空度是基础指标,但更要看压升率(泄漏率)。
抽完真空关阀静置,每小时真空度下降多少,这个数值直接反映炉体密封水平。做铝钎焊的炉子,压升率不好的话,长时间保温阶段真空度掉下来,焊合率就不稳。3.4 冷却速率整炉周期 = 升温时间 + 保温时间 + 冷却时间。冷却慢的炉子,一天跑不了几炉。
问清楚从钎焊温度冷却到出炉温度要多久,配了多大功率的冷却风机和换热器。3.5 控制系统与工艺存储量产线每天跑不同型号的冷板,工艺参数要能存成配方,一键调用。控制器要支持多段程序,温度、真空度、充气速率都能按时间编程。数据较好能导出,方便质量追溯。
液冷钎焊炉不是一台机器打天下,不同产品方向,配置重点不一样:应用场景典型产品设备配置重点AI服务器/GPU冷板铝合金叠层冷板、铜基板冷板温场均匀性±3℃,多区控温,氦检漏配套新能源汽车动力电池电池包冷板、水冷板批量叠装,快速冷却,高产能连续生产数据中心浸没式/冷板式冷板、分水器、Manifold大炉膛尺寸,多品种兼容,工装灵活性小批量研发打样实验室样品、小批量试产中小型炉膛,操作简单,工艺可调范围广如果是做新能源汽车量产,重点看产能和一致性——炉子一天能跑几炉、批次间焊合率波动大不大。
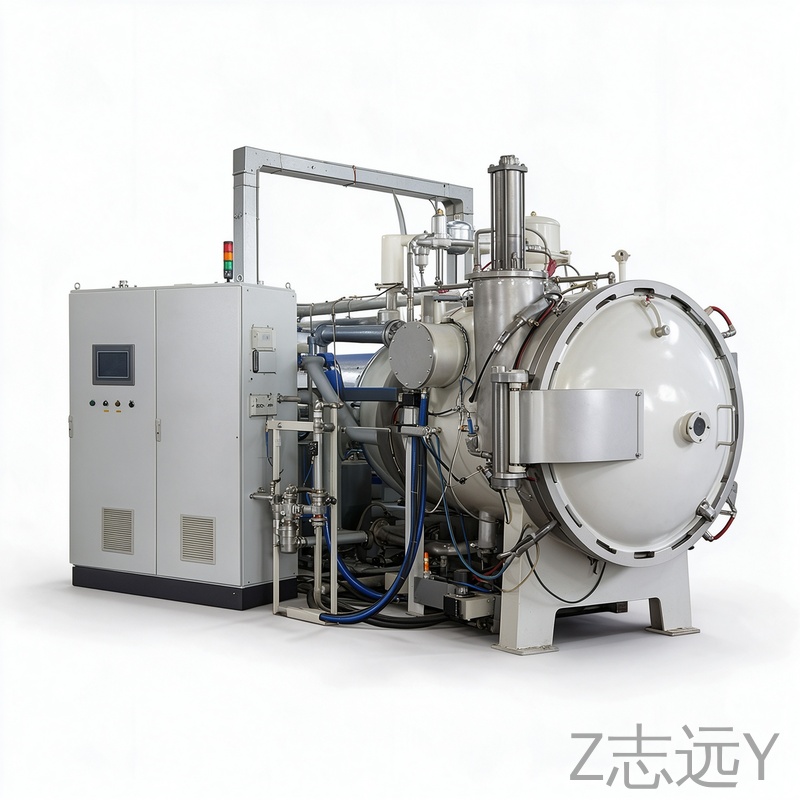
如果是做AI服务器高要求冷板,重点看温场精度和氦检漏通过率——GPU冷板对微漏零容忍,温场差一点就可能出现局部虚焊。某动力电池冷板厂商,原来用普通真空炉改做铝冷板,焊合率一直卡在90%左右,氦检漏不合格率高。后来换了志远液冷钎焊炉,重点做了两个调整:一是把炉膛温场均匀性从±8℃优化到±4℃,解决了板面温差导致的局部未焊透;二是优化了镁蒸气捕集结构,炉膛清理周期从每月一次延长到每季度一次。
设备投产后,焊合率稳定在98%以上,整炉周期从原来的8小时缩短到5.5小时,单线日产能提升了40%。