

01先讲清楚:真空不是一个点,是一段跨越九个数量级的长路
我们常说的"真空",工程上的定义是低于标准大气压(101325 Pa)的气体稀薄状态。但"低于"两个字跨度极大——从刚抽掉一点气的粗真空,到能做钎焊的高真空,中间要跨过差不多九个数量级。行业里通常把真空划分为四个区段:低真空(10⁵~10² Pa)、中真空(10²~10⁻¹ Pa)、高真空(10⁻¹~10⁻⁵ Pa)、超高真空(10⁻⁵ Pa 以下)。常规不锈钢钎焊、板翅换热器钎焊的工作区间,落在高真空段的 10⁻²~10⁻⁴ Pa;少数特殊要求的产品才需要推到 10⁻⁵ Pa 这一档。
这里有一个容易被外行忽略的物理事实:不同压力区段里,气体分子的行为是不一样的。大气压附近,分子之间频繁碰撞,流体近似连续;到了中真空段,分子平均自由程开始拉长;进入高真空段,分子已经"各走各的",彼此几乎不碰撞,泵抽走气体的机制从"推挤"变成了"一个个抓取"。没有任何一种泵,能在这九十个数量级里都保持高效率。这就像开车过一段山路——起步要低速大扭矩,中段要巡航经济转速,后段要高转速小马力,一台变速箱、一个齿比是跑不下来的。真空泵组做三级联动,本质就是给这段九数量级的抽气过程配一套"多挡位变速箱"。
02三级泵逐级接力:粗抽、增压、高真空各管一段
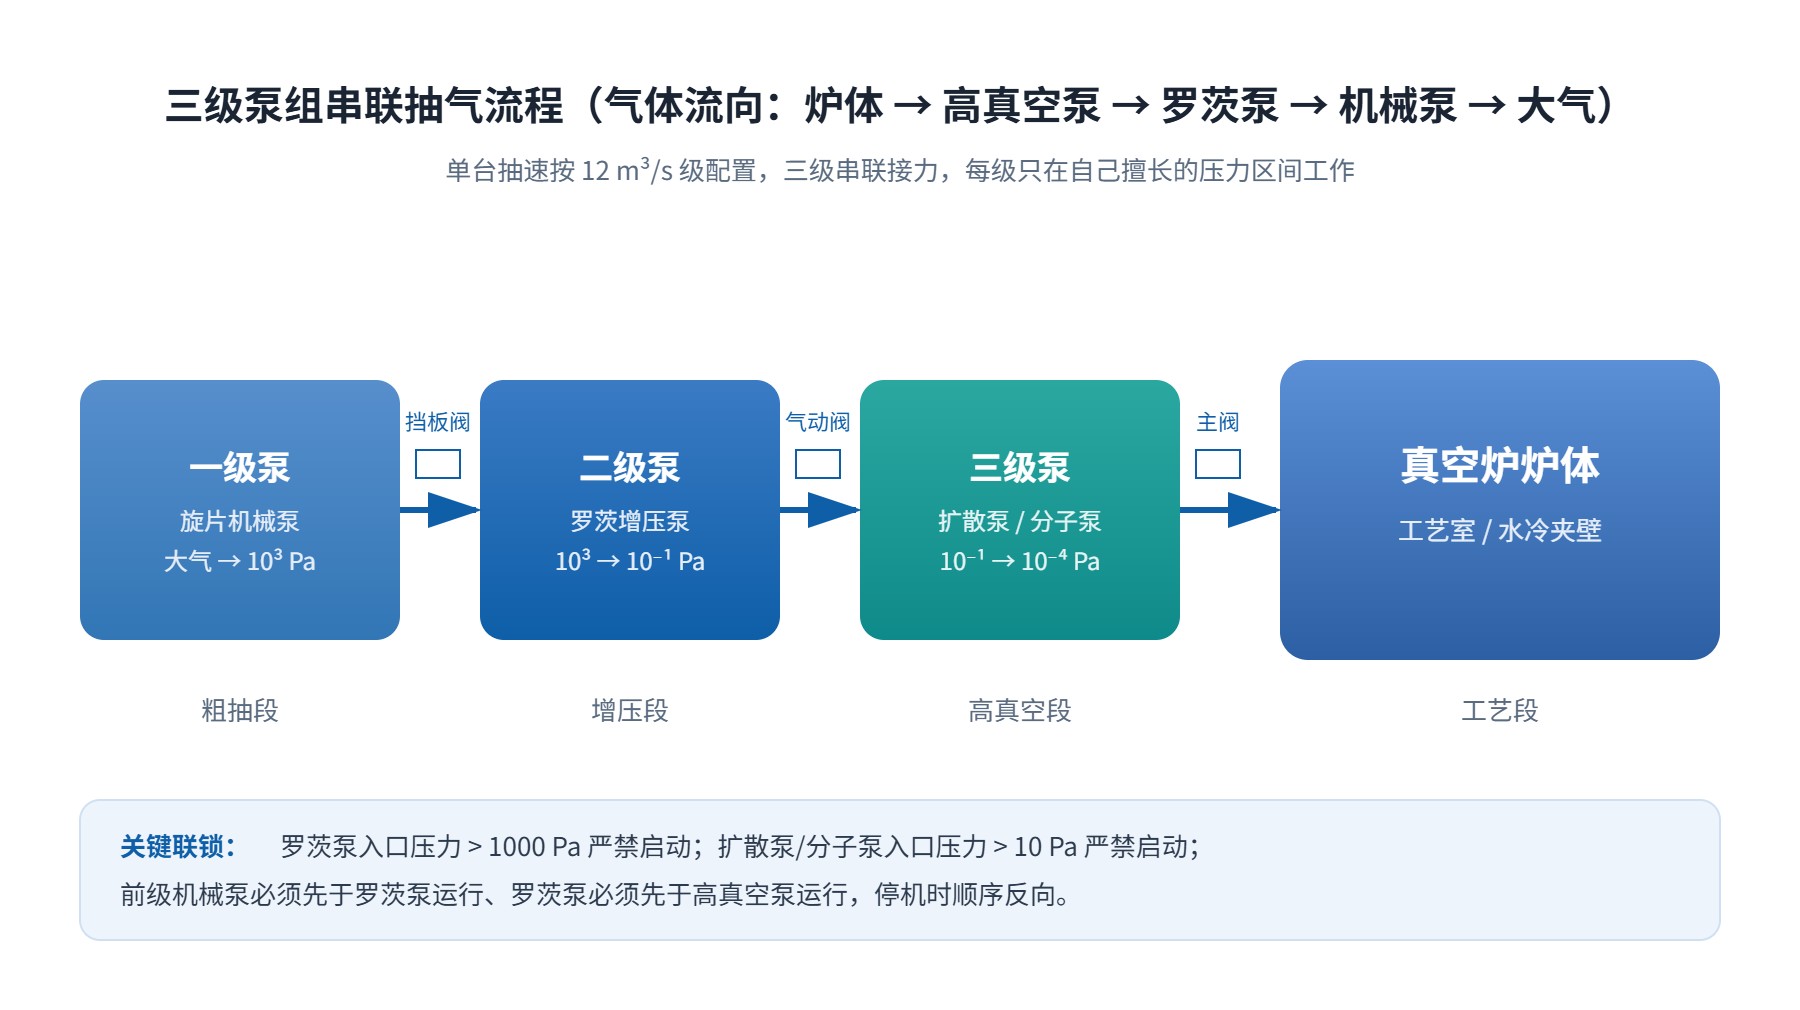
真空钎焊炉的泵组,常规配置是三级串联:一级机械泵直连大气,负责把炉腔从大气压先抽到低真空;二级罗茨泵在低真空背景下启动,负责把压力再往下压两三个数量级;三级扩散泵或分子泵在中真空背景下启动,负责把炉腔推到高真空并维持工艺压力。三级泵之间不是并联分摊,而是接力——每一级只在自己擅长的压力区间里干活,前一级没抽到位置,后一级不能开。
2.1 一级机械泵:直连大气的"开路先锋"
机械泵常见的是旋片式结构,泵腔内偏心转子带几片旋片,靠弹簧压紧在定子内壁上旋转,把进气腔周期性扩大、缩小,从而把气体从进气口推到排气口排向大气。它是整个泵组里直接对大气排气的泵,所以粗抽这一段非它不可。常用型号按抽速分档,单台抽速在几升到几十升每秒不等,多台并联可以做大炉的粗抽能力。油封式机械泵里要灌专用真空油,油既起密封又起润滑作用;对洁净度要求高的场合会用无油干式泵,但成本和维护门槛都要相应提高。
2.2 二级罗茨泵:低真空里的"放大器"
罗茨泵(Roots 泵)也叫罗茨增压泵,泵腔内是一对"8"字形转子,由同步齿轮驱动,两转子之间、转子与泵腔之间都不接触,靠很小的间隙密封。它不能直连大气——因为在大气压下,气体分子密度太高,转子转动阻力极大,强行启动会烧掉同步齿轮、扭断转子。罗茨泵必须在机械泵已经把前级抽到 1000 Pa 以下的低真空背景下启动,它的作用是在 10³~10⁻¹ Pa 这一段把抽速放大一个数量级以上,让粗抽时间明显缩短。可以把它理解成给机械泵"加了个涡轮",但前提是涡轮得先在稀薄气体里才能转得动。
2.3 三级扩散泵或分子泵:把压力推到 10⁻³ Pa 以下
到了中真空(10⁻¹ Pa 量级),机械泵和罗茨泵的抽速都开始衰减,这时候就需要高真空泵接力。常见的有两种:一种是油扩散泵,靠硅油(常用 200℃ 或 230℃ 牌号)加热沸腾后从多级喷嘴高速喷出,把气体分子裹挟着带向泵口;另一种是涡轮分子泵,靠涡轮叶片以每分钟两万多转(常见 27000 转/分)的高速旋转,把动量传给气体分子,像鼓风机一样把分子一层层往下打。两种泵都不能在大气压下启动——扩散泵油温再高,前面压力不下来,油蒸汽会被大量反扩散回炉腔;分子泵在高压下叶片阻力会直接过载报警。所以它们必须等罗茨泵把入口压抽到 10 Pa 甚至 1 Pa 以下才能打开主阀。
03启动联锁与抽速曲线:泵不是想开就能开
三级泵组真正考验工程能力的,不是泵本身,而是启动顺序和联锁逻辑。PLC 控制柜里写死了一套时序:先开水冷、再开机械泵、延时看前级真空计,压力到 1000 Pa 以下自动启动罗茨泵,再等压力到 10 Pa 以下、扩散泵油温升到设定值(分子泵则是转速升到额定值),才打开炉口主阀让高真空泵介入。这套顺序反了,轻则烧泵,重则喷油、炸阀。
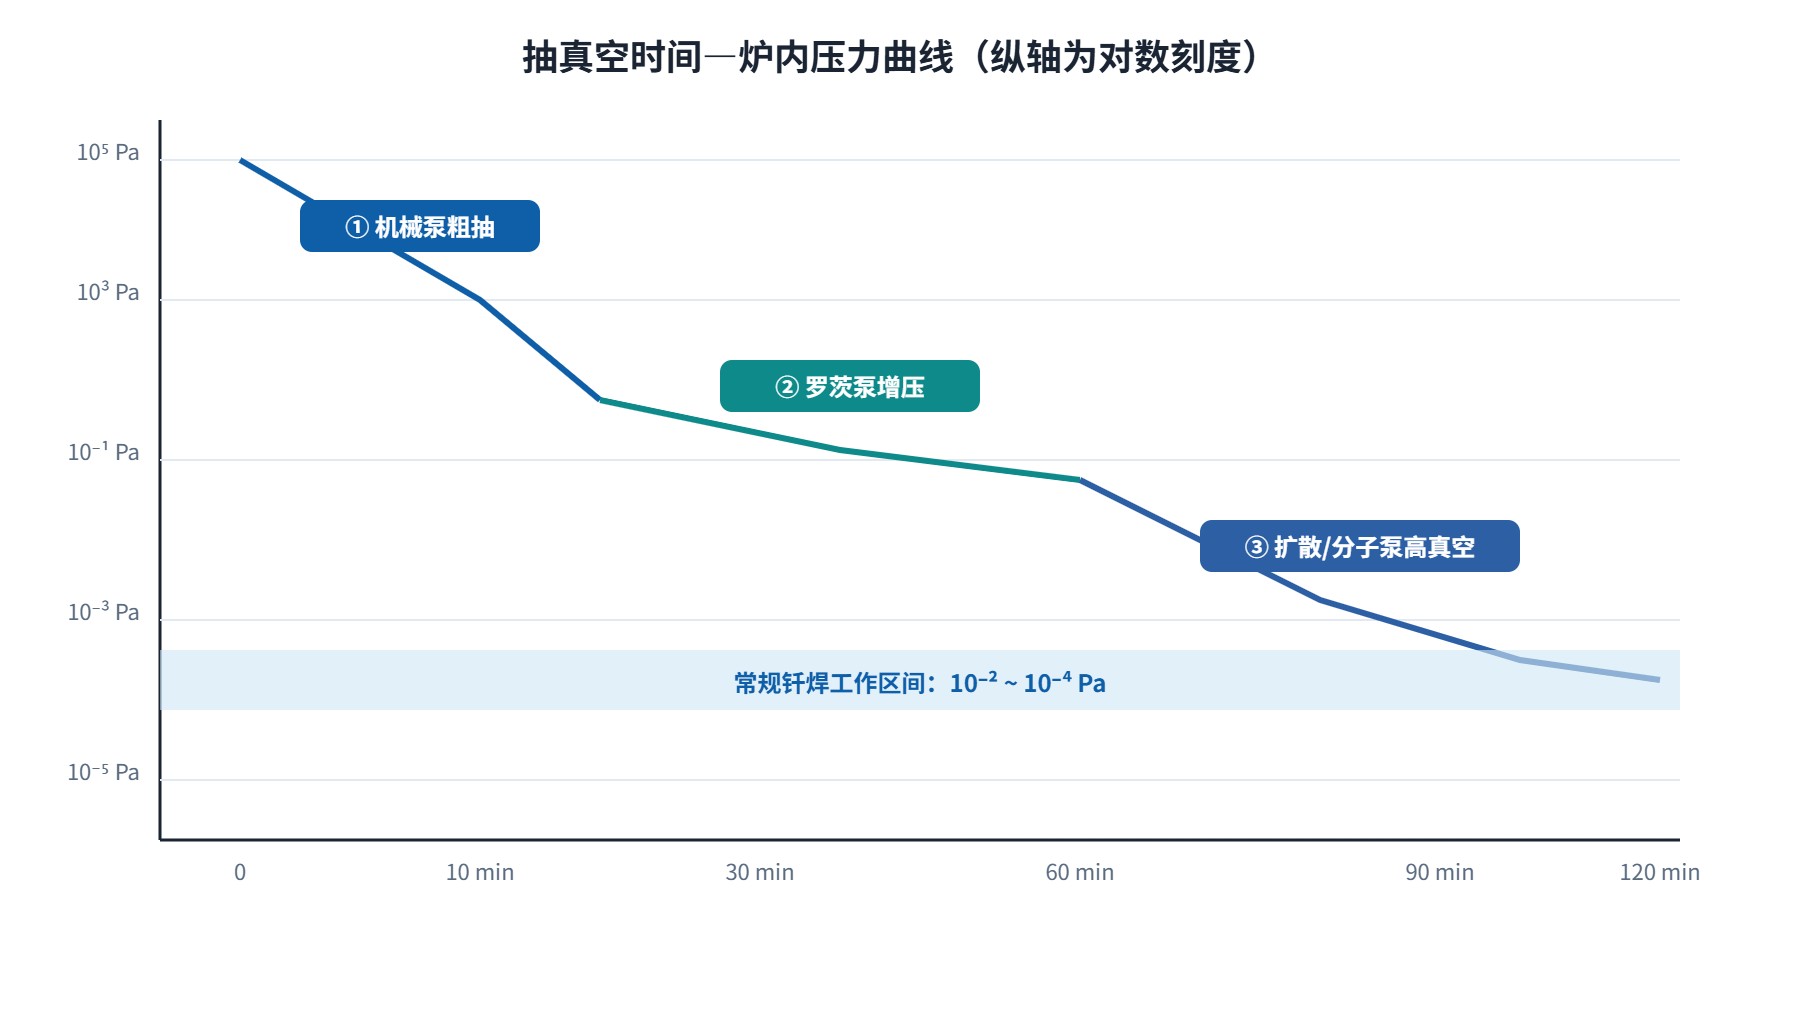
从图 2 可以看到,纵轴是对数坐标,所以曲线斜率其实对应"压力下降的快慢"。开头机械泵单独抽的时候斜率最陡,因为气体分子密、泵直接推得动;中段罗茨泵介入后斜率变缓,但仍然稳步往下走;后段高真空泵介入后,曲线明显变平——因为到了高真空段,炉壁放气、工件放气开始占主导,泵抽走的气体和材料里缓慢释放出来的气体慢慢达到动态平衡,压力就卡在 10⁻⁴ Pa 附近不再明显下降。这就是为什么钎焊工况通常做到 10⁻⁴ Pa 就够了,再往 10⁻⁵ Pa 推,时间成本和能耗都不成比例。
3.1 真空度单位换算
行业里常见四种压力单位,采购和验收时经常混着用,这里给一个换算备查:1 Pa(帕斯卡)≈ 7.5×10⁻³ Torr(托)≈ 10⁻² mbar(毫巴);1 MPa(兆帕)= 10⁶ Pa,是正压侧常用单位,真空侧一般不用 MPa;1 atm(标准大气压)= 101325 Pa ≈ 760 Torr ≈ 1013 mbar。图纸上标的 10⁻⁴ Pa,约等于 7.5×10⁻⁷ Torr、10⁻⁶ mbar。签技术协议时建议统一用 Pa 写,避免 Torr 和 mbar 之间差一个数量级的误会。
04真空度分级与钎焊工作区间
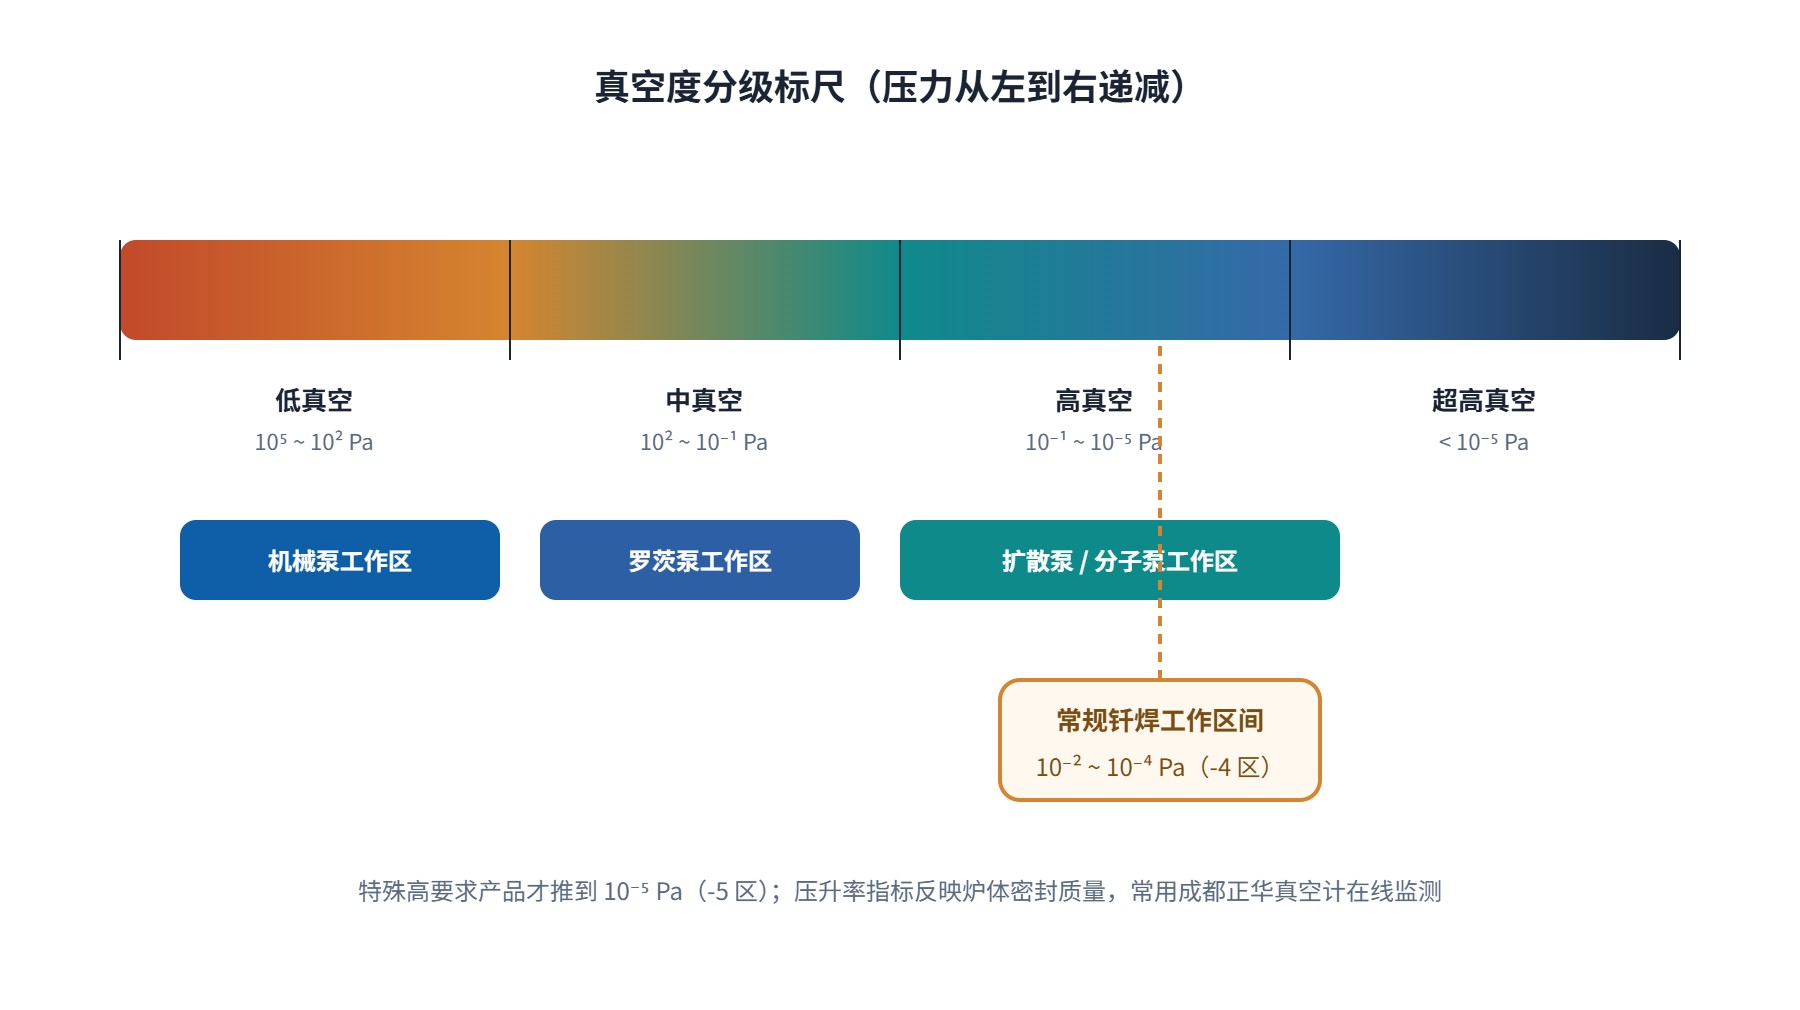
炉腔抽到高真空的意义,不只是"把气抽走"这么简单。真空环境下工件在高温里不会被氧气氧化,焊缝光亮、母材不被烧损;更关键的是保护加热元件——钼带在常压下 400~500℃ 就会明显变形甚至熔断,石墨件在常压下 800℃ 左右就开始氧化灰化,而在真空环境里石墨加热元件可以稳定用到 2300℃。这也是为什么真空钎焊炉能做到小炉 1350℃、1700℃ 甚至 2300℃ 的高温,而普通空气电阻炉做不到。
05工艺痛点拆解:车间里常见的六类泵组故障
讲完原理,落到车间现场,泵组出问题的方式其实很集中。志远在客户现场走访时,反复遇到下面这几类情况。
- 罗茨泵在大气压下强行启动烧泵:联锁没做好或者被人短接,机械泵还没把前级抽下来就直接开罗茨,泵腔内转子在高压气体里高速搅动,几分钟内同步齿轮油温飙升、油封冒烟,严重时转子抱死。新设备调试期最容易出现,老设备则多见于维修后人员忘了复位联锁。
- 扩散泵油温不够、抽速上不去:扩散泵硅油需要加热到沸腾(常见 200℃、230℃ 两档)才能形成稳定的喷嘴射流。水冷太大、加热器老化或者预热时间不够就开主阀,泵口抽速远低于标称值,炉腔压力卡在 10⁻² Pa 下不来。规范操作是先看泵体油温达到设定值并稳定 20 分钟以上,再开高真空主阀。
- 泵油返流污染工件:扩散泵上方如果没有冷阱或者气动挡板阀关不严,停泵瞬间泵腔内的硅油会沿着管路反扩散回炉腔,在工件、加热室里留下一层油膜。钎焊出来的焊缝发花、有黑斑,严重时后续清洗都洗不掉。正规配置是扩散泵口加冷阱(冷却水套或液氮冷板)+ 气动高真空挡板阀,停泵先关阀再停泵。
- 密封圈漏率大、压升率不合格:压升率是关泵后规定时间内炉腔压力上升的速度,单位 Pa/h,是衡量炉体密封质量的核心指标。门圈、观察窗、电极法兰、热电偶封接处任何一处微漏,压升率都会超标。新炉验收时建议用氦质谱检漏仪扫一遍漏点,日常则定期做压升率测试。
- 换油周期与油质劣化:机械泵真空油在反复抽含水气、溶剂气的工件后会乳化、变色,抽速明显下降;扩散泵硅油长期高温会裂解,颜色变深、真空度退化。一般油封机械泵 3~6 个月换一次油,扩散泵硅油 1~2 年换一次,具体看工况和油样颜色。
- 机械泵返油:停泵后如果没有充气放气电磁阀配合,泵腔内的油蒸汽会顺着管路倒灌进炉腔。正规回路在机械泵排气侧和泵口都有电磁阀联动——一停泵立刻切断炉腔侧通路并向泵内放气破真空,防止油被"吸"回去。
06三级泵组的维护账:为什么不是泵越多越稳
有客户问,既然一台泵不够,那我上五台六台并联行不行?答案是没必要,而且往往更差。每多一台泵,就多一套油位、油封、阀门、密封法兰、水冷接头要维护;泵数越多,漏点越多、换油工作量越大、PLC 联锁逻辑越复杂。志远的常规做法是三级泵组一共三台——机械泵一台(大炉型会双机械泵互为备用)、罗茨泵一台、扩散泵或分子泵一台,单台抽速按 12 m³/s 级匹配炉腔容积。这样每台泵都在高效区间工作,故障点收敛在三个成熟部件上,日常维护就是定期看油、测压升率、换密封圈,普通机修工就能上手。
配套的冷却水也不能马虎:进水温度要求 ≤ 32℃,966 型炉配约 30 立方水箱,2488 型大炉水箱 35~50 立方,每小时冷却流量 30~50 吨。水温和流量直接影响扩散泵冷阱、炉壁水冷夹套和真空泵密封段的温度,水温高了泵油寿命短、炉壁密封圈老化快。氮气回充也按炉型配:966 型单次 4~7 立方,1288 型单次 8~10 立方,用于钎焊完成后破真空、回充保护气体。这些配套参数看似和泵组无关,其实都通过真空度稳定度间接影响焊缝质量。
对于需要了解真空钎焊炉泵组具体配置、抽速匹配、压升率指标的客户,建议在技术交流阶段就把工件材质、钎焊温度、要求真空度(-4 区还是 -5 区)、装炉量(1288 型约 1200 kg、1588 型约 1500 kg、2488 型约 2500 kg)这几项说清楚,厂家才能据此确定泵组级数、单台抽速和水冷配置。具体报价需根据炉型和配置询价,没有统一价。
07常见问题 FAQ
Q1:为什么不能直接用一台大抽速的泵把炉腔从大气压抽到 10⁻⁴ Pa?
因为没有任何一种泵能横跨九个数量级都保持高效率。机械泵在高真空段抽速急剧衰减,扩散泵/分子泵在大气压下根本不能启动。三级串联是物理原理决定的,不是厂家为了多卖钱。
Q2:罗茨泵能不能在大气压下直接启动?
不能。罗茨泵转子与泵腔之间只有很小的间隙,大气压下气体密度高、转动阻力大,直接启动会过载跳停,频繁尝试会烧同步齿轮、扭转子。必须先由前级机械泵把入口压抽到 1000 Pa 以下才能启动,这一点 PLC 联锁里写死了。
Q3:扩散泵和分子泵怎么选?
扩散泵成本低、抽速大,但需要加热硅油、有返流风险,适合常规不锈钢钎焊、板翅换热器这类对油污染容忍度尚可的场景;分子泵无油、洁净度高,但成本高、对前级压力敏感、怕粉尘怕水汽,适合半导体、航空航天这类对洁净度要求高的工况。常规钎焊炉用扩散泵加冷阱是常见配置。
Q4:换油周期一般多久?
油封机械泵通常 3~6 个月换一次真空油,看到油色变黑、乳化、变白就要提前换;扩散泵硅油一般 1~2 年更换,油液裂解后颜色会明显变深。工况含水气、溶剂多的要缩短周期,具体以油样和抽速表现为准。
Q5:真空计读数跳动正常吗?
轻微跳动是正常的,尤其是在放气阶段、刚开主阀的时候。但如果读数持续大幅摆动、或者压力下不去又自己往上爬,就要查是否有微漏、泵口是否漏气、真空计规管是否被油污染。常用成都正华这类国产真空计,规管要定期校准和清洗。
Q6:压升率多少算合格?
行业内一般要求关泵后炉腔压升率 ≤ 0.67 Pa/h 属于较好水平,精密钎焊会要求更低。测试方法是在抽到工作真空后关闭主阀,记录规定时间内(通常 30 分钟)的压力上升值,换算成每小时压升。压升率不合格先查漏点,重点看门圈、观察窗、电极法兰和热电偶封接处。
Q7:罗茨泵反转是什么原因?
常见原因是前级机械泵突然停转或者管路阀门误动作,导致罗茨泵出口侧压力突然高于入口侧,气体反向推着转子倒转。反转会打坏同步齿轮。正规 PLC 会监测罗茨泵前后压差,超差立刻停罗茨泵并报警。
Q8:为什么扩散泵要先预热半小时再开主阀?
扩散泵靠硅油沸腾后从喷嘴高速喷出抽气,油温不到位就没有足够的喷射流,抽速上不去;而且油温不够时开主阀,大量气体冲入会让硅油氧化、裂解加速。规范做法是油温升到设定值并稳定 20 分钟以上,确认前级压力到 10 Pa 以下,再开高真空主阀。
Q9:停泵时为什么要先关主阀再停扩散泵?
如果扩散泵还热着就先让炉腔侧通大气,热油接触大气会剧烈氧化、硅油迅速变质,油蒸汽还会反扩散回炉腔污染工件。正确顺序是:先关炉口主阀切断炉腔,扩散泵继续抽自己的泵口管路,再按顺序停罗茨、停机械,最后泵体自然冷却。
Q10:冷阱和挡板阀是必须的吗?
对油扩散泵系统来说基本是必须的。冷阱靠低温把扩散上来的油蒸汽冷凝挡掉,挡板阀在停泵时物理切断通路,两者配合才能把泵油返流控制在不影响工件的水平。省掉这两个部件,焊缝油斑问题几乎一定会出现。
Q11:氦质谱检漏什么时候用?
新炉出厂前、压升率反复不合格、怀疑有隐蔽漏点时用。方法是往可疑位置喷氦气, connected 在真空侧的氦质谱仪一旦读到氦信号上升,就定位到漏点。日常生产不需要每次都做,但新炉验收和年度大保建议做一次。
Q12:常规钎焊为什么做到 10⁻⁴ Pa 就够了?
因为再往下压,泵抽走的气体和炉壁、工件缓慢放气达到动态平衡,压力曲线趋平,继续抽对焊缝氧化改善有限,但耗电、耗水、耗时间明显增加。10⁻⁴ Pa(-4 区)是常规不锈钢钎焊、板翅换热器钎焊的常见工作点,只有对气体含量特别敏感的特种钎焊才需要推到 10⁻⁵ Pa(-5 区)。
东莞志远工业设备在真空钎焊炉、真空热压炉、箱式气氛炉等热工设备上有多年工程经验,泵组配置、压升率指标、换油维护周期都可以按工件工艺单独约定。具体方案与报价需根据炉型和配置询价,欢迎带工件图纸交流。

