

联系电话
13631572573


真空钎焊炉是批量生产的核心资产,一次非计划停机往往意味着整炉工件报废、订单延误。设备状态其实大多"有迹可循":泵油脏了、密封老化、冷却水流量下降,都会在真空度和温度曲线上提前反映。把开机前、运行中、关机后的点检做扎实,再配合定期维护,多数故障可以在发生前被发现。
真空钎焊炉集真空、加热、水冷、控制于一体,任何一个子系统出问题,都会直接影响钎焊质量。与普通机加工设备不同,真空炉的故障往往带有"连锁"特征:冷却水流量不足,会导致泵油温升、抽气效率下降;真空度上不去,工件在高温下氧化,钎料润湿性变差,整炉产品就可能报废。等到报警停机再处理,损失已经造成。
从运行成本看,规范保养的炉子真空度稳定、温场均匀、钎焊良率高,泵、加热元件、密封件的使用寿命也更长;而缺乏保养的炉子,看似省了点检和换油的工夫,实际却要频繁面对停机、返工和提前换件。因此,成熟的车间通常把真空炉当作"重点设备"管理,建立点检表和维护台账,把状态数据记录下来,便于趋势分析和责任追溯。
保养之前先搞清楚设备由哪几部分组成,才知道每一项点检在保护什么。真空钎焊炉主要包括真空系统、加热室、炉门与密封、水冷系统四大部分,外加电气控制。
真空系统由机械泵、罗茨泵(或扩散泵、分子泵)、阀门和连接管路组成,是获得工艺真空的关键。机械泵泵油起密封、润滑和冷却作用,油位过低、油被污染或乳化,都会使抽速下降、极限真空变差。日常要看油位、油色,定期换油,泵运行时还要注意声音和温度是否正常。
加热元件(钼、石墨或镍铬)和多层隔热屏构成高温区。钎料在高温下会挥发、飞溅,在炉膛、隔热屏和加热件上留下粉尘、积碳和金属沉积物,既影响反射和保温,也可能造成局部短路、污染工件。要定期清理炉膛,检查加热元件有无变形、断裂,紧固件有无松动。
炉门靠一圈橡胶(或氟橡胶)密封圈实现真空密封。密封圈长期受压、受热会老化,表面沾有钎料渣、金属屑会产生压痕和漏点。每次开关炉门要检查密封圈是否完好、洁净,密封面有无异物,并按周期更换。
炉体夹壁、泵、电极等都靠冷却水带走热量。冷却水要保持规定压力和流量(水压继电器动作值常见在0.15~0.2MPa区间),水温过高或流量不足会触发报警,硬度过高的水还会结垢、堵塞通道。要定期检查水温、水压,清理过滤器和水垢。
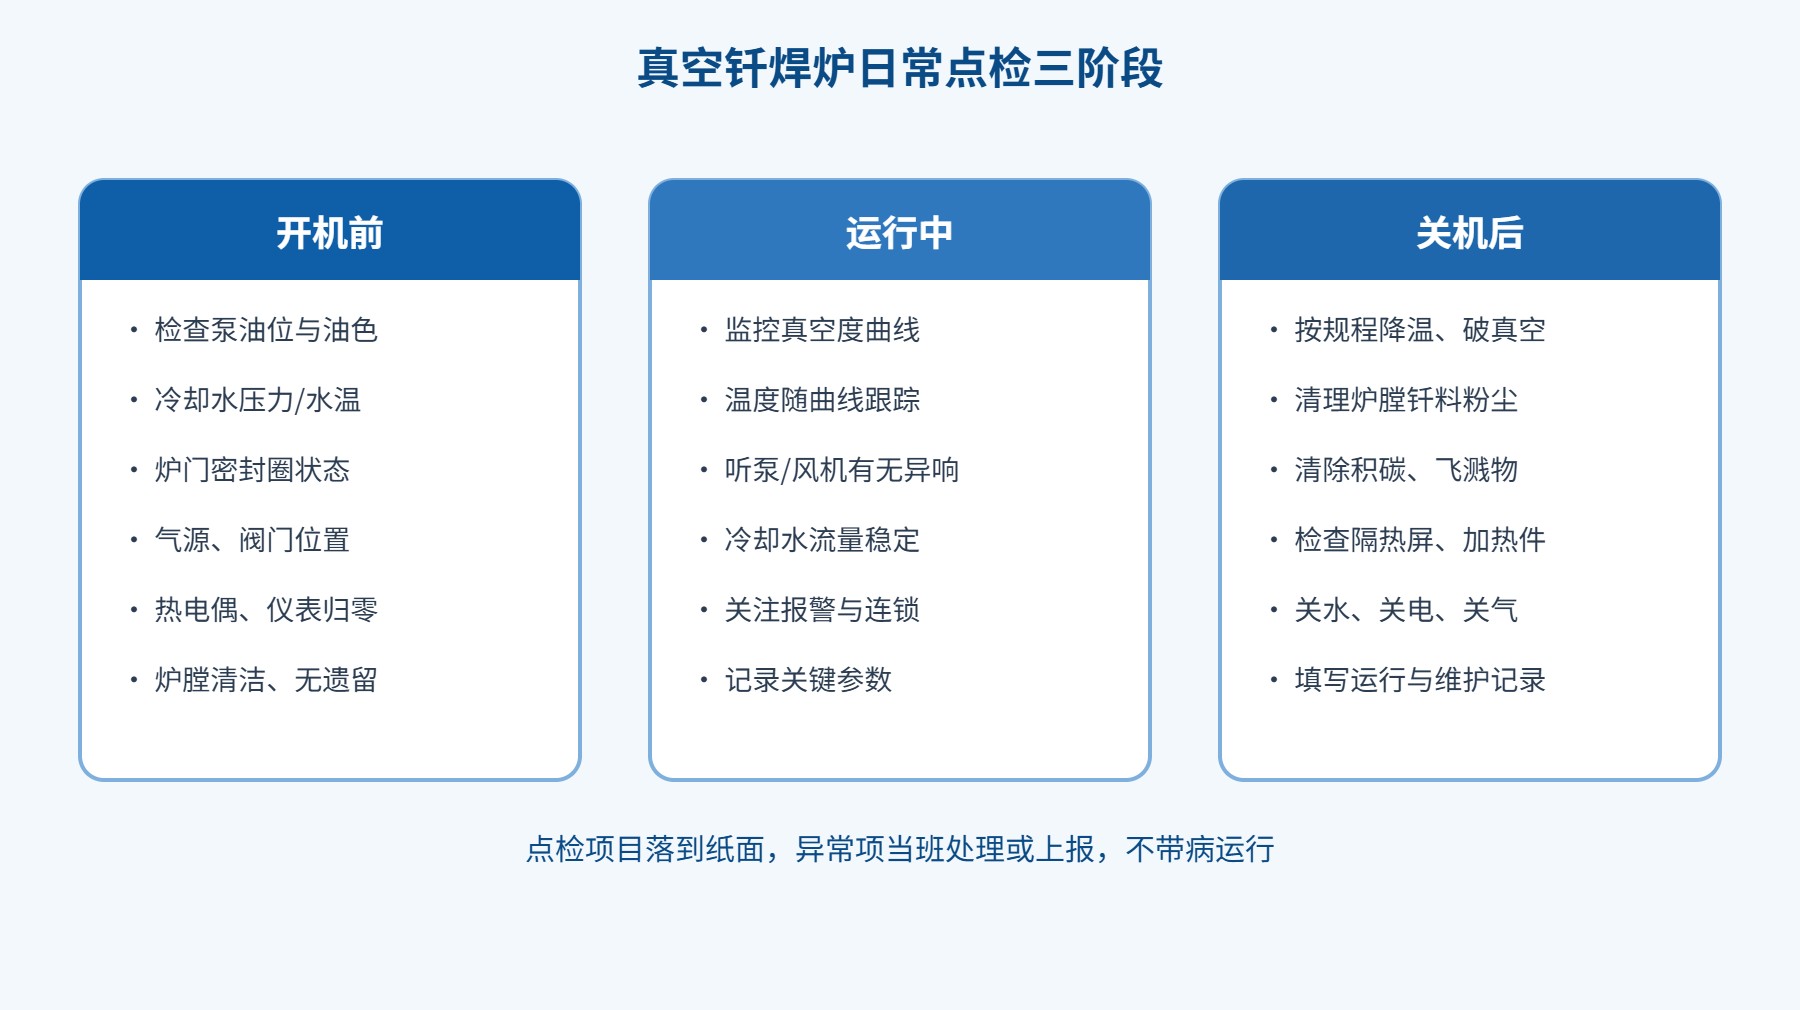
下面这张点检表把三阶段的检查内容、标准和异常处理整理在一起,可直接打印作为车间日常点检的底稿,再按设备实际情况增删。
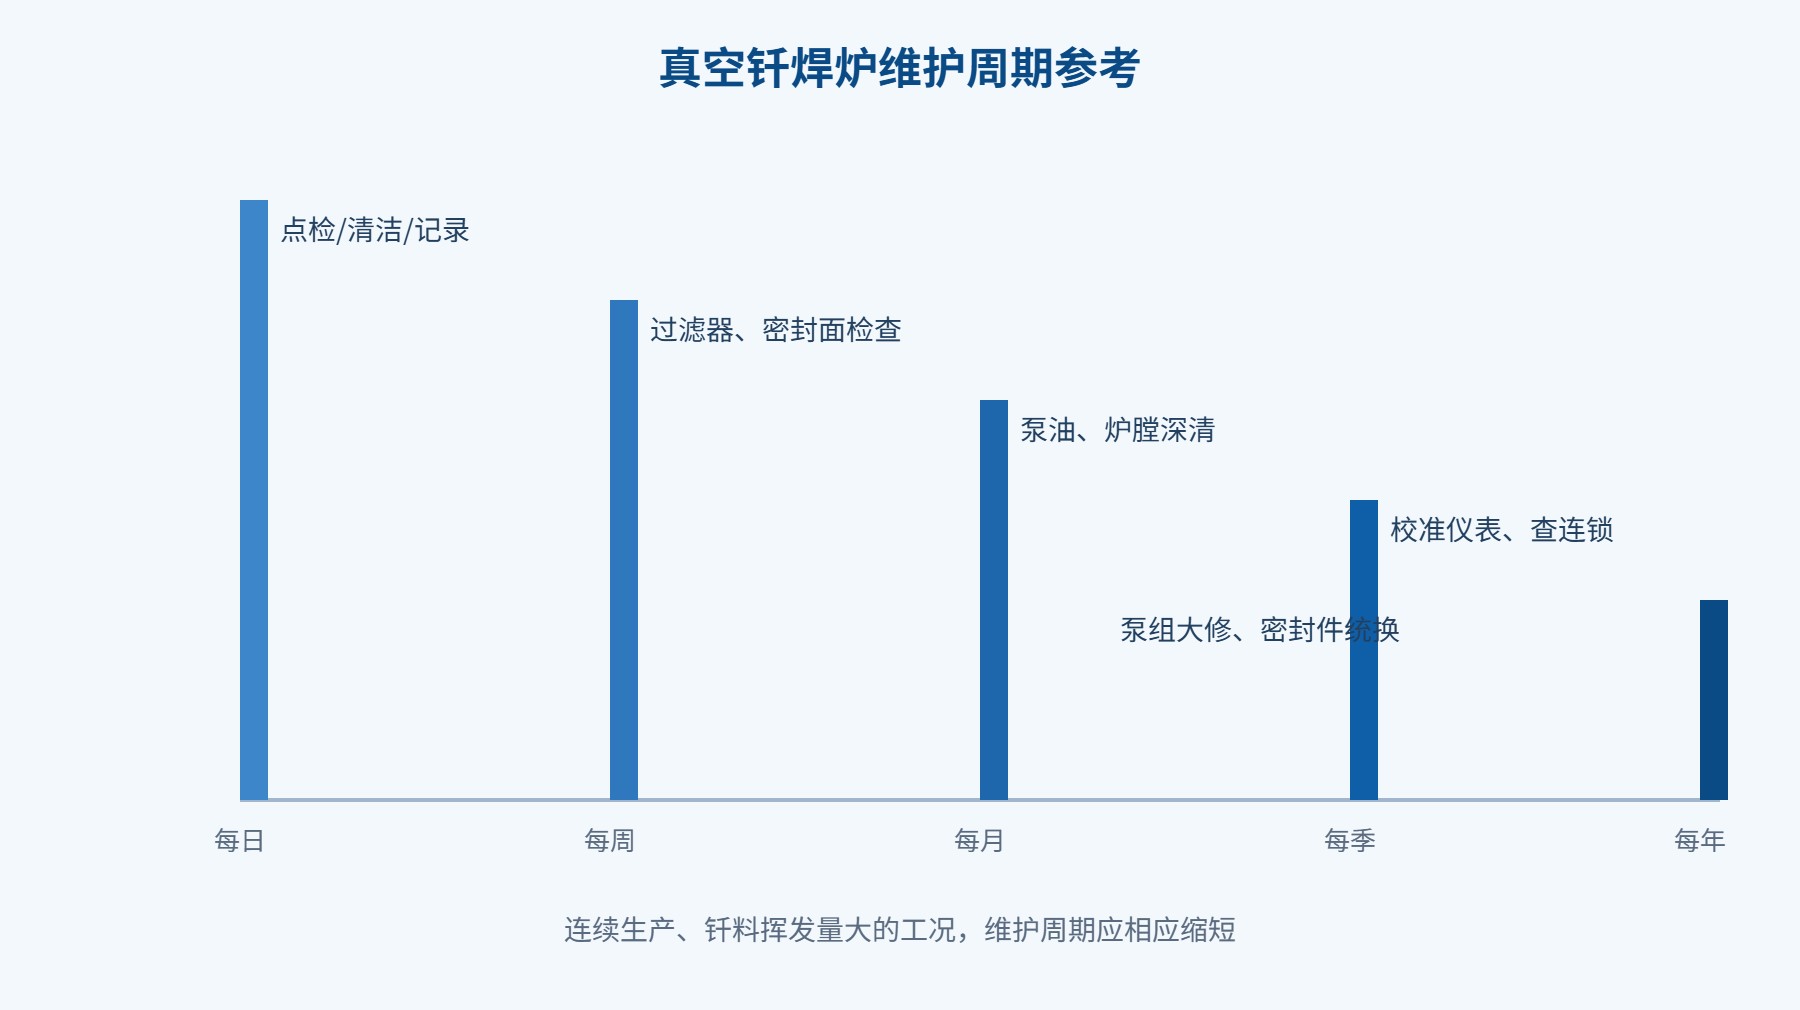
日常点检之外,还要按运行小时或日历周期做定期维护。以下周期为常见参考,具体以设备说明书和实际工况为准——加工钎料挥发量大、连续两班倒的炉子,周期应适当缩短。
真空钎焊炉有一些随运行逐渐消耗的易损件,了解它们的寿命规律,才能在失效前安排更换,而不是等停机后再临时找件。机械泵油、真空密封圈、加热元件、热电偶是其中最常见的四类。
加热元件长期在高温下工作,会出现晶粒长大、表面挥发、氧化变脆甚至局部断路,表现为升温变慢、局部温区温度偏低。钼、石墨等不同材质的寿命与炉温、真空度和是否频繁超温有关,避免超温、保持炉膛洁净能明显延长其寿命。热电偶在反复高温和热冲击下会出现热电特性漂移,使指示温度与真实温度偏差逐渐增大,关键温区建议按周期更换或校准,而不是等到失灵。
密封圈的寿命受温度、压缩量和介质影响,靠近高温区、长期处于压缩状态的密封圈老化更快。日常要避免密封圈表面被钎料渣、金属屑硌出缺口,装配时保持密封面洁净、可薄涂真空脂辅助密封,但不宜过量。
对连续生产的车间,备件管理直接影响停机时长。建议按设备清单梳理易损件和关键件,保持合理的备件库存:常用的机械泵油、密封圈、热电偶、熔断器和部分继电器应常备;加热元件、阀件等价值较高、更换周期较长的件,可结合采购周期和设备数量适量备货。备件要与原件规格、材质一致,避免临时采购时规格不符。
每次维护、更换的件和运行数据都应记录在台账上,逐步积累各易损件在本车间工况下的实际寿命,使备件采购和维护计划更有依据。对多台炉子的车间,还可以把同型号设备的备件统一管理,减少重复库存。
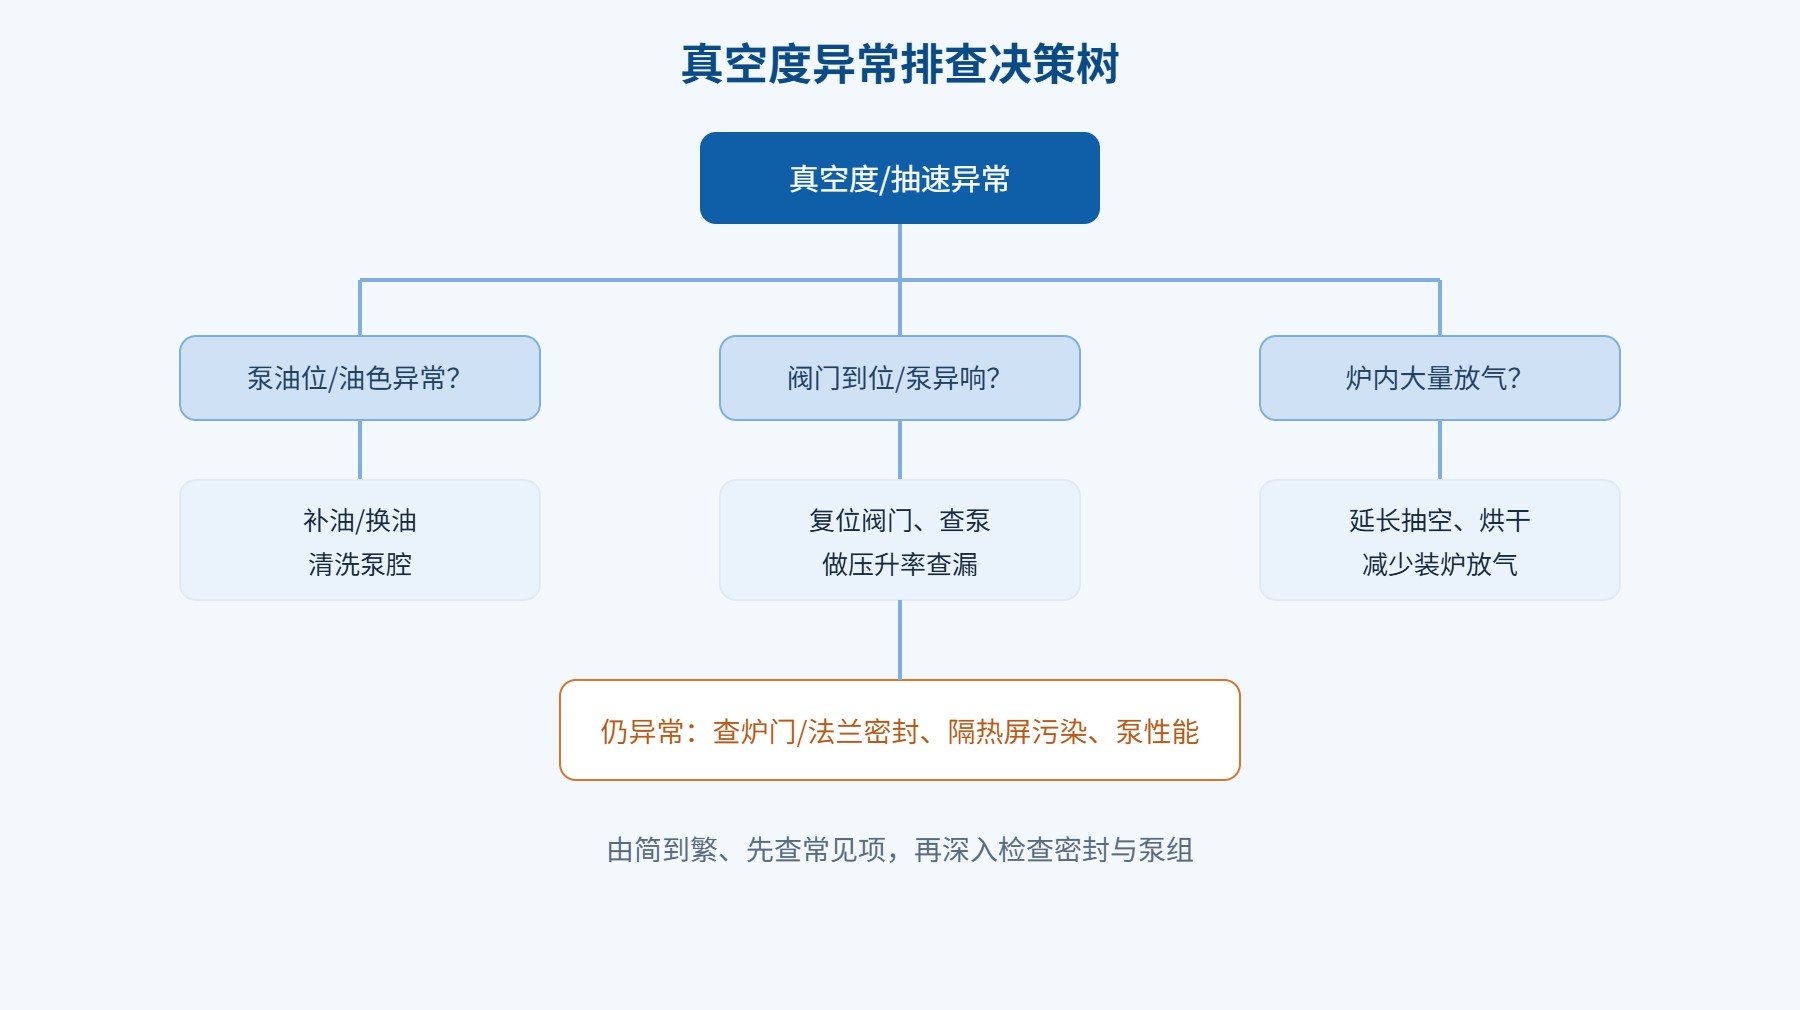
故障排查要遵循"先看现象、再分系统、由简到繁"的思路,不要一上来就大拆大卸。下表列出几类高频故障的可能原因和排查顺序。
排查时建议把压升率(保压)试验作为判断漏气的常用手段:抽到一定真空后关阀、记录真空度随时间的变化,若压力持续上升,说明存在漏点或放气,再结合分段关阀、喷氦等方法缩小范围。每一次排查的现象、原因和处理结果都应记入维修台账,这些记录积累下来,能帮助设备人员快速识别该台炉子的"老毛病",缩短后续判断时间。
某车间一台炉子近一段时间抽真空越来越慢,工件偶尔出现轻微氧化。操作工起初以为是泵老化,准备报修换泵。设备员按流程先查机械泵油,发现油色发黑、明显乳化,更换新油并清洗泵腔后,抽速和极限真空恢复到正常水平,避免了不必要的换泵费用。这个案例说明,排查要从最简单、最常见的原因入手,泵油状态往往是真空度问题的"第一嫌疑人"。
设备若要较长时间停用,也要做妥善处理,避免复用时问题增多。停炉前先把炉膛清理干净,放净机械泵内的旧油(或按泵说明书处理),各真空腔体、管路保持干燥,炉门密封圈可适当放松、避免长期压缩变形,炉体内部可在清洁后保持微正压或充入干燥气体,防止受潮。
冷却水路在环境温度可能低于冰点时要放净存水,防止冻裂;电气柜做好防潮、防尘,长时间停用后重新开机前,应先检查绝缘、逐一核对各阀门和保护动作,再空载试运行,确认真空度和温控正常后再正式生产。
设备维护到位,钎焊工艺才能稳定。志远工业建议用户在采购真空钎焊炉时同步了解维护要点和备件供应,也可参考其真空钎焊炉产品与维护资料,并在需要时查看真空钎焊炉产品介绍获取保养建议。
机械泵油多久换一次?
按运行小时并结合油质判断,油色发黑、乳化或泵抽气明显变慢时就应更换。连续生产、抽除含钎料挥发物较多的炉子,换油周期要缩短。
泵油乳化是什么原因?
多为抽入的水汽在油中凝结,或气镇使用不当、油长期高温老化。应检查工艺放气、合理使用气镇,已乳化的油要及时更换。
真空度上不去先查什么?
先看机械泵油位和油色、各阀门是否到位,再做压升率(保压)试验判断是否有漏,重点查炉门密封圈和各法兰密封面。
炉门密封圈多久换一次?
没有固定时限,主要看老化程度:出现硬化、裂纹、压痕或保压变差时更换。建议备同规格密封圈,避免临时等待备件。
炉膛里的钎料粉尘有什么危害?
粉尘和积碳附着在隔热屏、加热件上会降低保温与反射效果,可能引起局部短路或污染工件,还会增大放气,应定期清理。
温场不均匀怎么处理?
先校验热电偶和温控仪,再检查加热元件有无局部断路、老化,隔热屏是否脏污或变形,逐项排除后重新测均温区。
热电偶失灵为什么要立即停炉?
热电偶是温度监视的"眼睛",失灵后无法判断真实炉温,容易超温烧损工件和加热元件,须停炉更换合格元件后再复产。
冷却水压力多少合适?
以设备说明书设定为准,水压继电器动作值常见在0.15~0.2MPa区间。压力过低流量不足,过高也可能带来管路负担,按规定执行。
冷却水结垢怎么办?
硬水易结垢堵通道,应改善水质、定期清洗过滤器和夹壁,必要时进行除垢处理,保证换热和冷却效果。
升温后能直接开炉门吗?
不能。高温下突然破真空、开炉门会使工件氧化、炉内骤冷损伤部件,应按规程降温到规定温度再充气开炉。
能不能短接水压、超温保护继续生产?
不可以。保护连锁是最后一道安全防线,短接后一旦缺水、超温会造成设备和工件损坏,应排除故障后再运行。
维护记录有必要一直填吗?
有必要。点检、换油、校准和维修记录能反映设备状态变化趋势,便于提前安排维护、分析故障,也是质量追溯的依据。