

联系电话
13631572573


液冷板、换热器这类产品,钎焊后看着焊缝完好、打压也不漏,交付后却可能在温度循环中慢慢渗出冷却液——这正是微渗漏的难缠之处。氦检漏凭借示踪气体灵敏度高、可定量、响应快的特点,成为真空钎焊后判定密封可靠性的常用手段。本文讲清氦检漏原理、漏率数值怎么看,以及为什么"初检合格"不等于"长期不漏"。
真空钎焊能获得致密性较好的接头,但任何一条焊缝都可能因钎料未填满、内部空洞、未熔合或细微裂纹而存在漏点。这些漏点往往很小,肉眼甚至常规水压、气压保压都难以发现。对于液冷板、冷板、散热器等通流体的产品,一旦在客户处泄漏,可能损坏电子设备、造成停机;对真空腔体、真空器件而言,微漏会使真空度无法维持,直接影响使用。
传统的气泡法(水检)和压降法灵敏度有限,且容易受温度、人为观察影响,难以定量。氦检漏以氦气作为示踪气体,用氦质谱检漏仪检测,灵敏度高、可直接给出漏率数值,并且氦气无毒、惰性、在空气中含量低、本底小,因此成为钎焊行业应用较广的精密检漏方法。对密封要求高的产品,氦检漏已成为出厂检验的重要环节。对要求无泄漏的产品而言,漏检一个微小贯穿孔,后续可能在使用中出现渗漏、掉压甚至失效,因此把氦检漏纳入钎焊后的检验流程,是用较低的检测成本,提前规避更大的售后与质量风险。
氦质谱检漏仪的核心是一台小型真空质谱分析装置。检漏时,氦气从漏点进入仪器,被电离后在磁场中发生偏转,由于氦的质荷比固定,只有氦离子能到达收集极形成信号,仪器据此识别氦并显示漏率。简单说,就是"只认氦气、按氦的多少报漏率",因此不容易被其他气体干扰。
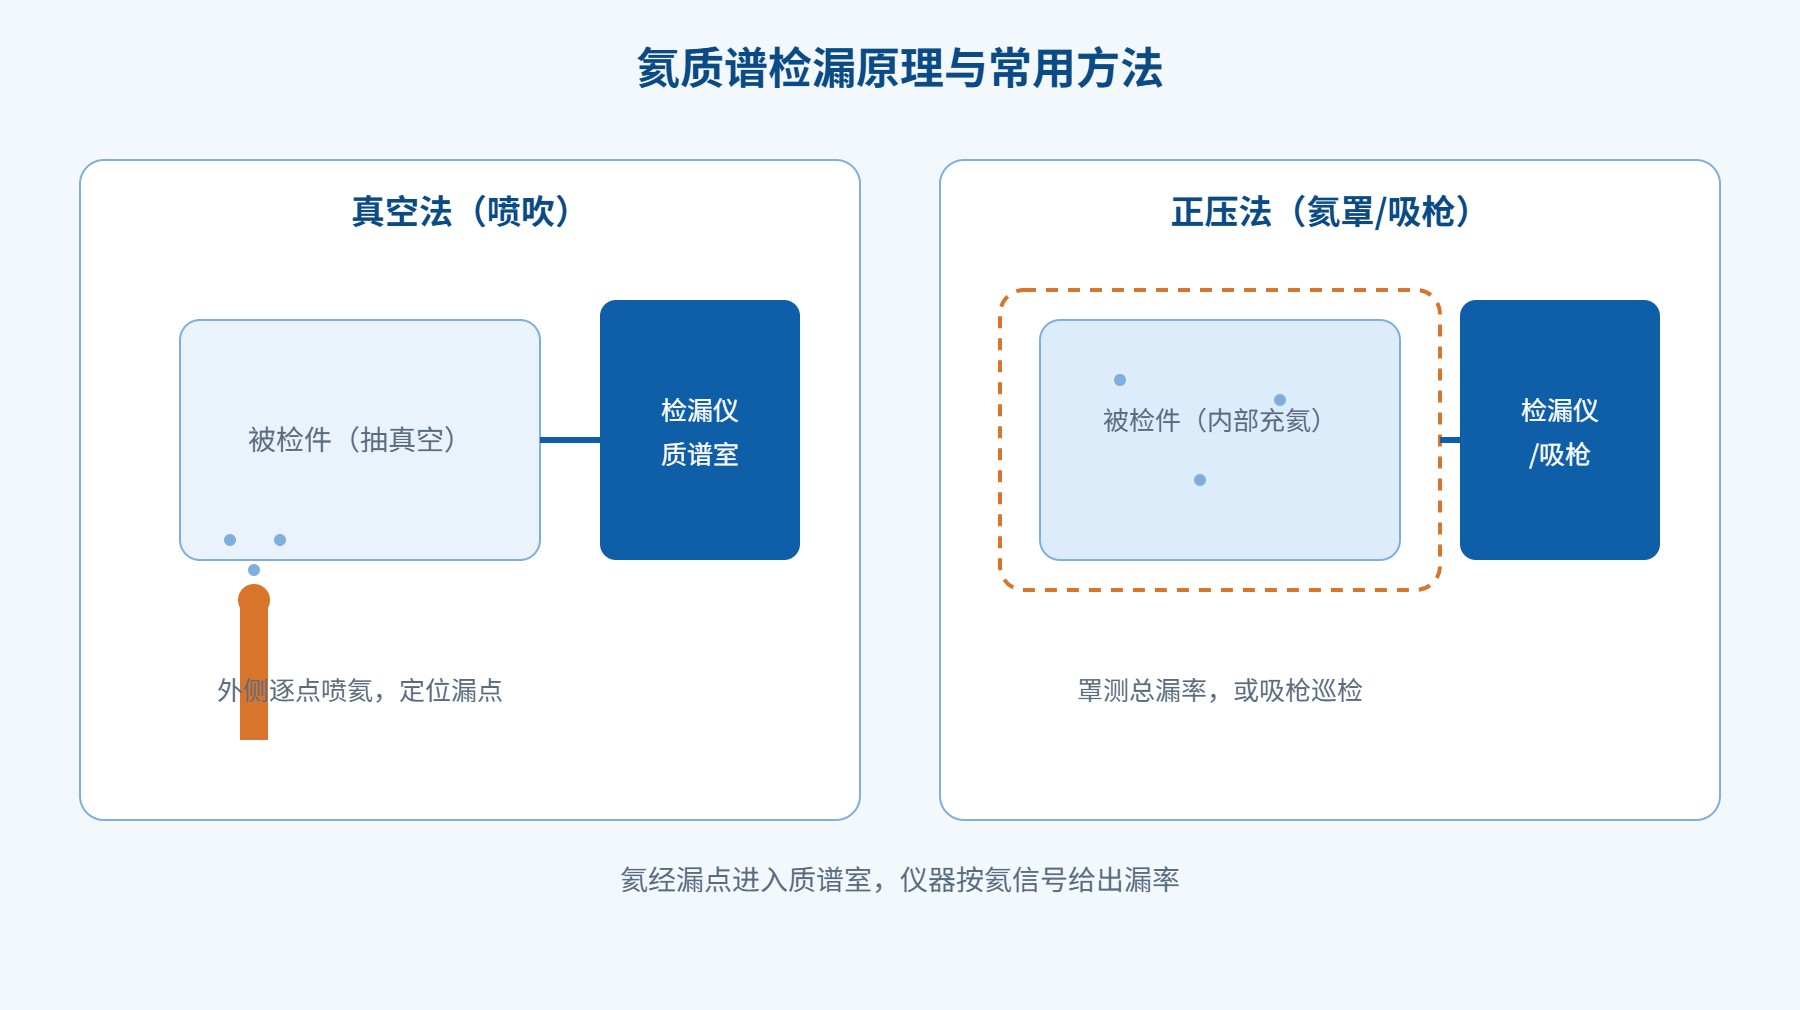
根据被检件和加压方式,常用方法有两类:
把被检件抽真空并接到检漏仪,在外侧用喷枪对焊缝、接头逐点喷氦。若该处有漏,氦气被吸入并在仪器上出现信号,喷到哪里有反应,漏点就在哪里。这种方法定位准、灵敏度高,适合单件和焊缝排查,是真空钎焊件最常用的方法。
向被检件内部充入氦气(或氦与其他气体的混合气),把工件整体罩在氦罩里测总漏率,或用吸枪在外侧巡检。氦罩法能给出整件的总漏率,适合批量、密封要求高的产品;吸枪法灵敏度相对低一些,适合定位较明显的漏点。
了解检漏仪的性能指标,才能判断检测结果是否可信、能否满足产品要求。常用的指标有三个:最小可检漏率(仪器能分辨的最小漏率,决定检测能力的下限)、反应时间(氦气进入到仪器稳定显示的时间,影响检测节奏)和清除时间(停止喷氦后信号回落本底的时间,影响连续检测)。仪器铭牌上的最小可检漏率通常很高,但实际可检的最小漏率还受被检件容积、连接方式和环境本底影响,往往达不到仪器的极限值。
仪器内部由真空系统、离子源、质量分析室和收集极组成。检漏时,混有氦的气体进入离子源被电离,离子经加速进入磁场,不同质荷比的离子偏转半径不同,只有氦离子恰好通过分析室的狭缝到达收集极,形成与氦分压成正比的电流,经放大换算后显示为漏率。校准通常用已知漏率的标准漏孔进行,使仪器显示与实际漏率对应。
检测前仪器要充分预热、稳定本底,标准漏孔应在检定有效期内。如果仪器本底偏高、信号漂移,说明内部可能残留氦、需要抽空清除,或真空系统状态不佳,此时不宜直接对产品做判定。
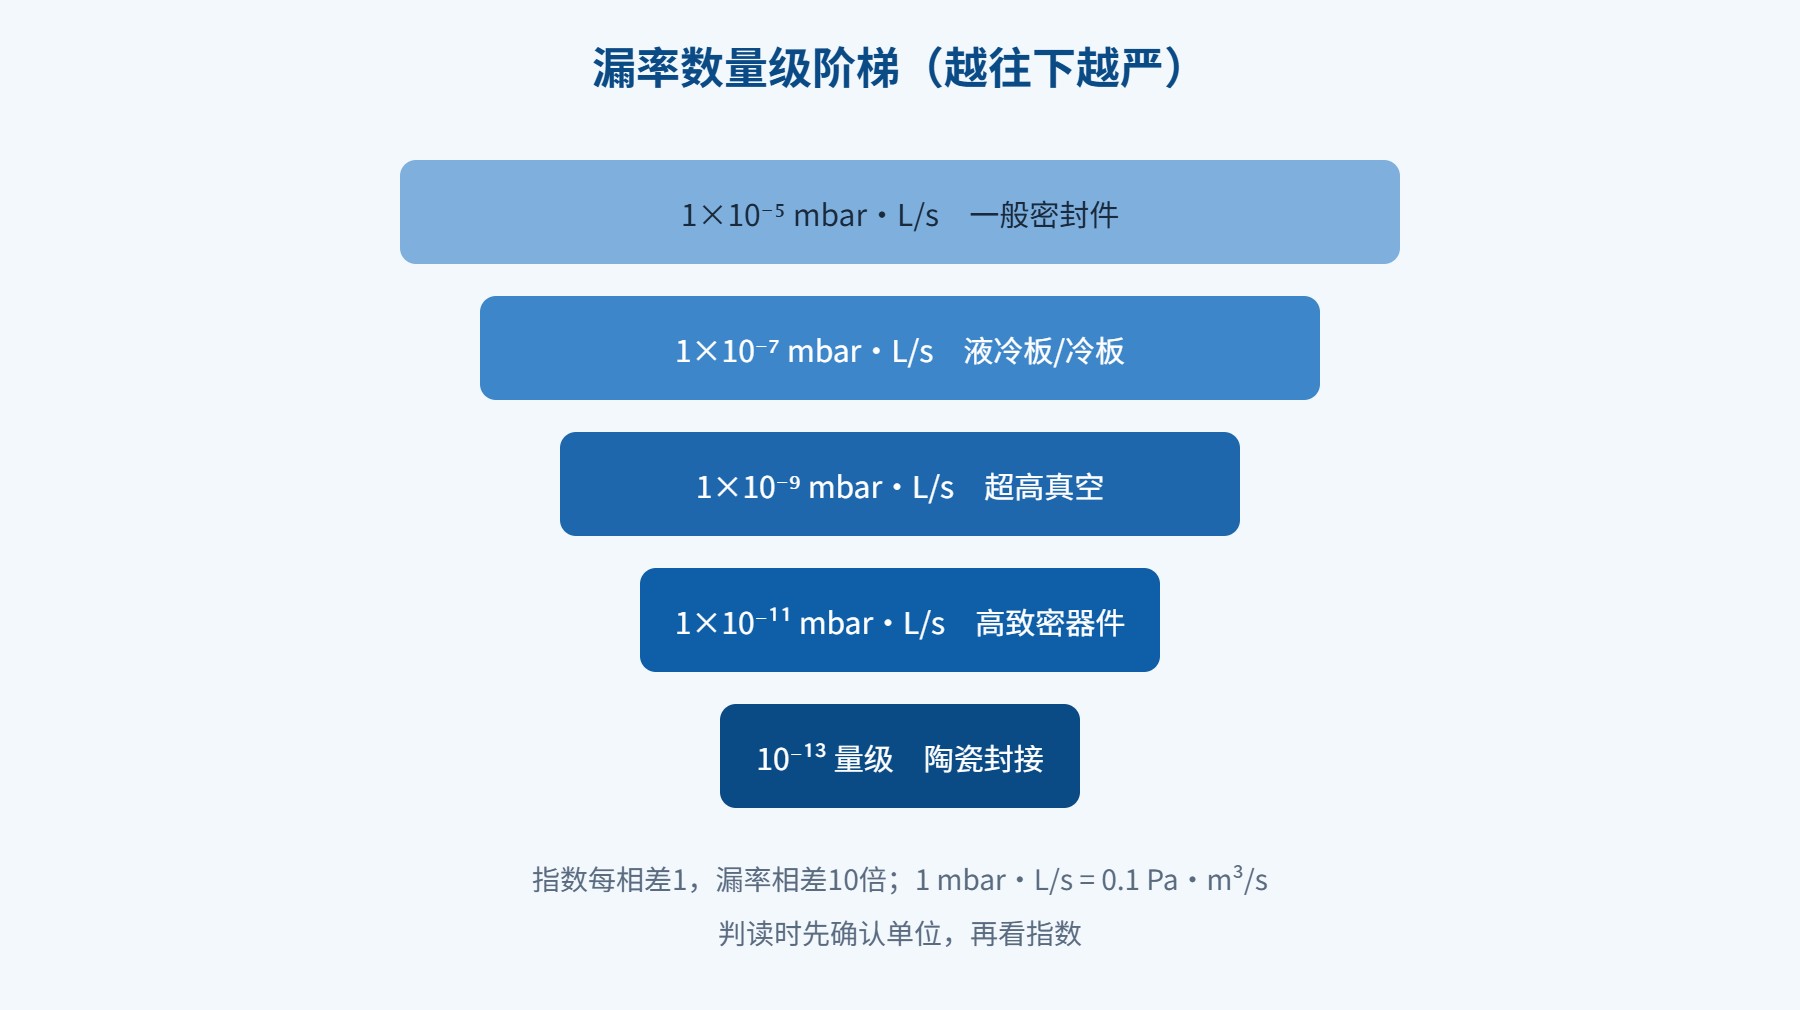
漏率表示单位时间内气体通过漏点的量,是检漏结果的核心。常见单位有两种:mbar·L/s(毫巴·升每秒)和Pa·m³/s(帕·立方米每秒)。换算关系上,1 mbar·L/s = 0.1 Pa·m³/s,数量级之间相差10倍,读数时要特别留意指数。
氦检漏的灵敏度很高,漏率通常以科学计数法表示,指数越负(绝对值越小),说明漏得越慢、密封越好。不同产品的合格判据差别很大,下面按产品类型列出常见参考量级,实际以产品标准或技术协议为准。
合格漏率不是越严越好,而是要结合产品的工作介质、压力、容积和允许的泄漏后果来定。判据太松,潜在漏点放过;判据远超实际需要,则会增加检测难度、延长节拍,甚至把合格件误判为不合格。一般原则是:根据产品允许的总泄漏量和检测方法能达到的能力,反推单件、单焊缝的漏率上限,并留出一定裕度。
对通冷却液的冷板、液冷板,要考虑渗漏对电子设备的后果,判据通常收紧到1×10⁻⁷ mbar·L/s量级;真空器件要保证在工作周期内真空度维持在允许范围,按腔体容积和允许的压力上升率换算漏率;电真空、陶瓷封接件则有相应的行业标准。产品图纸或技术协议里已明确漏率的,以协议为准;没有明确的,可参考同类产品标准并与客户确认。
需要注意,氦检漏给出的是"氦气漏率",而实际工作介质(冷却液、空气、其他气体)的黏度、分子大小与氦不同,同一漏点对不同介质的泄漏量并不相同,把氦漏率直接等同于工作介质的泄漏量时要谨慎,必要时按气体特性换算。
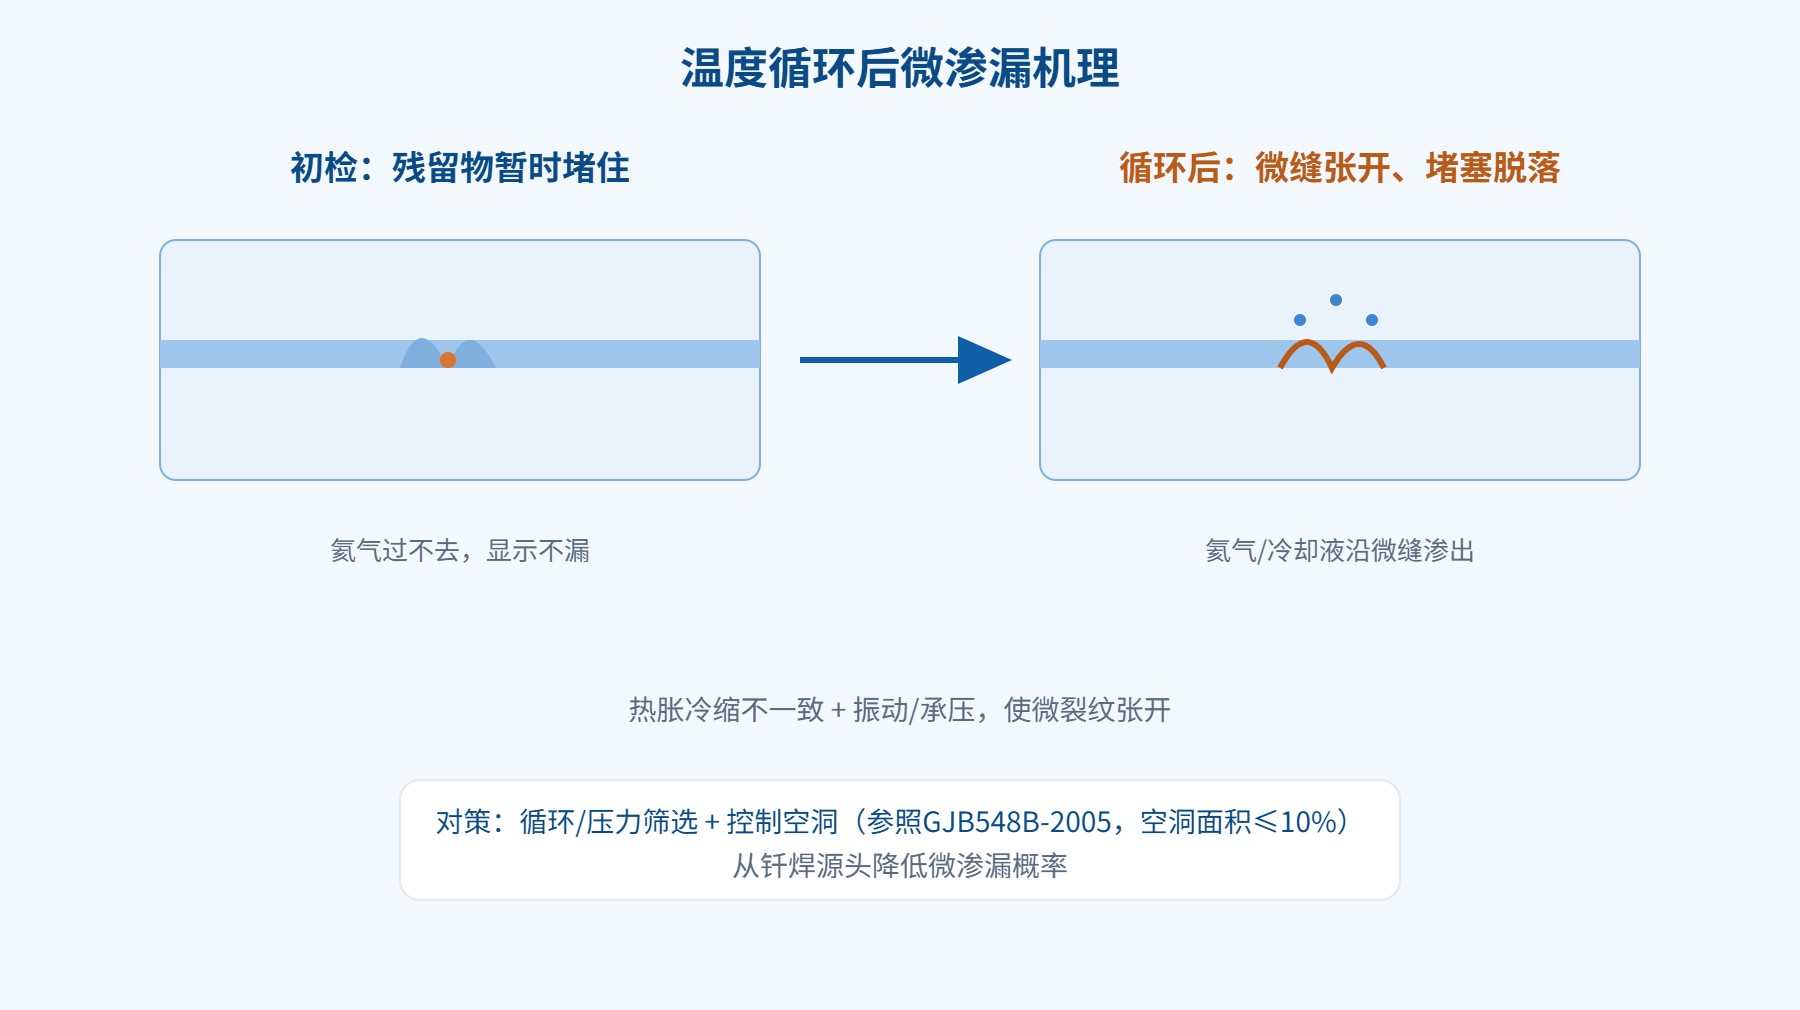
针对温度循环后微渗漏,可在氦检前安排高低温循环或压力冲击"筛选",把潜在缺陷提前暴露;同时从钎焊端控制焊缝空洞,参照GJB548B-2005相关方法,接头空洞面积一般要求不超过10%,从源头降低渗漏概率。
在实际质量控制中,氦检漏常与压力保压、外观检查、X射线或超声检测配合使用:外观和X射线能发现明显的表面缺陷和内部空洞,压力保压可验证整体承压,氦检漏则对微小贯穿漏点敏感、可定量,几者互补,能更全面地判断钎焊件质量。对检测出的漏点,返修后应重新做氦检漏,不能只看返修部位外观,因为返修加热可能影响邻近焊缝。
氦检漏操作不当容易产生误判。喷氦量过大、喷枪在空气中长时间喷,会让环境氦本底升高,此时仪器的反应可能来自弥漫的氦而不是具体漏点,表现为"到处都报",无法定位;应通风散氦、降低本底后再测,喷氦要短、要准。漏点很小时,信号上升和回落都慢,若停留时间不够就移开,会把小漏点漏掉;检测时要给每个部位留出足够的反应与清除时间。
连接管路、接头本身也可能漏,检测前要确认连接部位密封可靠,否则会把工装的漏误算到工件上。被检件内部若有较多吸附水、油污,抽气时持续放气,会抬高本底、影响稳定,应在检测前做好清洁、干燥。
批量检测时要统一方法、压力、判定标准和仪器设置,避免不同班次、不同人员操作造成结果差异;对判定为不合格的件,应标注漏点位置并隔离,返修后重新检测。把每件的漏率数值记录留存,既能向客户提供密封证明,也便于按批次统计、发现工艺波动。
某厂家的液冷板出厂氦检合格、保压也正常,但客户装机后陆续出现极少量渗漏。追溯发现,问题集中在拐角焊缝,该处内部存在细小空洞,出厂时被钎剂残留和油污暂时堵住。后来在检测前增加了一轮高低温循环加压力冲击,再做氦检,潜在缺陷被提前筛出;同时优化了钎焊间隙和温度曲线、控制空洞面积,客户端渗漏投诉明显减少。这说明检漏不能只看"出厂那一刻",要结合服役工况做筛选。
氦检漏与钎焊工艺是配套的,焊缝致密性从根本上取决于真空钎焊炉的状态和工艺控制。东莞志远工业设备可提供真空钎焊炉及工艺方面的支持,可参考其真空钎焊炉产品与工艺资料,也可查看真空钎焊炉产品介绍了解设备能力。
氦检漏为什么用氦气而不是别的气体?
氦气惰性、无毒、不污染工件,在空气中含量低、本底小,且质荷比固定、易被质谱识别,能做到较高灵敏度并快速响应。
mbar·L/s 和 Pa·m³/s 怎么换算?
1 mbar·L/s = 0.1 Pa·m³/s。读数时先确认单位,再看指数,数量级相差10倍,避免因单位看错而误判。
液冷板漏率一般要求多少?
常见参考量级在1×10⁻⁷ mbar·L/s左右,具体按产品标准、介质和工作压力确定,要求高的产品会更严。
喷吹法喷氦越快越好吗?
不是。喷得过快、氦气弥漫会使本底升高、信号滞后,难以定位。应缓慢、逐点喷,每点停留足够时间,观察反应。
氦罩法和喷吹法怎么选?
需要定位具体漏点用喷吹法;要测整件总漏率、批量检测或焊缝难直接到达时用氦罩法。两者可结合使用。
为什么初检合格,后来还会漏?
细小空洞、微裂纹可能被残留物暂时堵住,经温度循环、振动或承压后微缝张开、堵塞脱落才渗漏。可在检测前加循环或压力筛选。
读数一直偏高、降不下来是什么原因?
可能是环境氦本底高、虚漏(盲孔夹层气体释放)、抽空不足或确有漏点。应通风散氦、延长抽空、排查虚漏后再测。
什么是虚漏?怎么排除?
虚漏是内部盲孔、螺纹、夹层滞留气体缓慢释放,表现得像漏。应延长抽空和等待时间,设计上减少盲孔、设排气通道。
内部焊缝喷不到氦怎么办?
可改用正压氦罩法测总漏率,或在工艺允许时从内部充氦、外侧用吸枪检测,避免检测盲区。
水检(气泡法)能替代氦检漏吗?
水检灵敏度低、难定量,适合粗检;密封要求高的产品难以满足,需要用氦检漏给出定量漏率。
焊缝空洞控制在多少比较合适?
参照GJB548B-2005相关方法,接头空洞面积一般要求不超过10%。空洞越少,微渗漏和强度下降的风险越低。
检漏数据需要保存吗?
需要。记录每件的漏率、方法和判定,便于批次对比、质量追溯和异常分析,也是向客户证明密封性的依据。