

联系电话
13631572573


真空退火炉在金属热处理车间是标配设备,但很多人对它的理解还停留在"把工件加热再冷却"这个层面。实际上真空退火跟普通箱式炉退火有本质区别——真空环境下工件不氧化、不脱碳、表面光亮,后续加工余量可以更小。志远工业设备做真空箱式气氛炉和真空退火设备时,接触过不锈钢、高温合金、钛合金等多种材料的退火需求。下面拆解六大应用场景。
金属在焊接、切削、冲压后内部会残留应力,如果不消除,后续加工或使用中会变形开裂。去应力退火的工艺温度一般在550~650℃,保温2~4小时后随炉缓冷。这个温度低于材料相变温度,不会改变组织结构,只是让位错滑移释放应力。
真空去应力退火比在空气炉里做好在哪里?空气炉退火后工件表面会有氧化皮,还需要喷砂或酸洗去除,反而可能引入新的应力。真空退火后工件表面光亮无氧化,省去了后续清理工序,对精密零件尤其重要。
冷轧或冷拉后的钢材晶粒被拉长,硬度高、塑性差,需要再结晶退火恢复塑性。工艺温度一般在Ac3以上30~50℃(碳钢约850~900℃),保温后炉冷到500℃以下出炉。真空再结晶退火后,钢材表面无氧化脱碳层,硬度均匀,后续拉拔或冲压不容易开裂。
做不锈钢线材、钛合金板材的客户,对再结晶退火的表面质量要求很高。空气炉退火出来的料表面有氧化色,抛光时要多磨掉一层,材料利用率下降。真空退火出来的料表面光亮,抛光余量小,成材率能提高3%~5%。
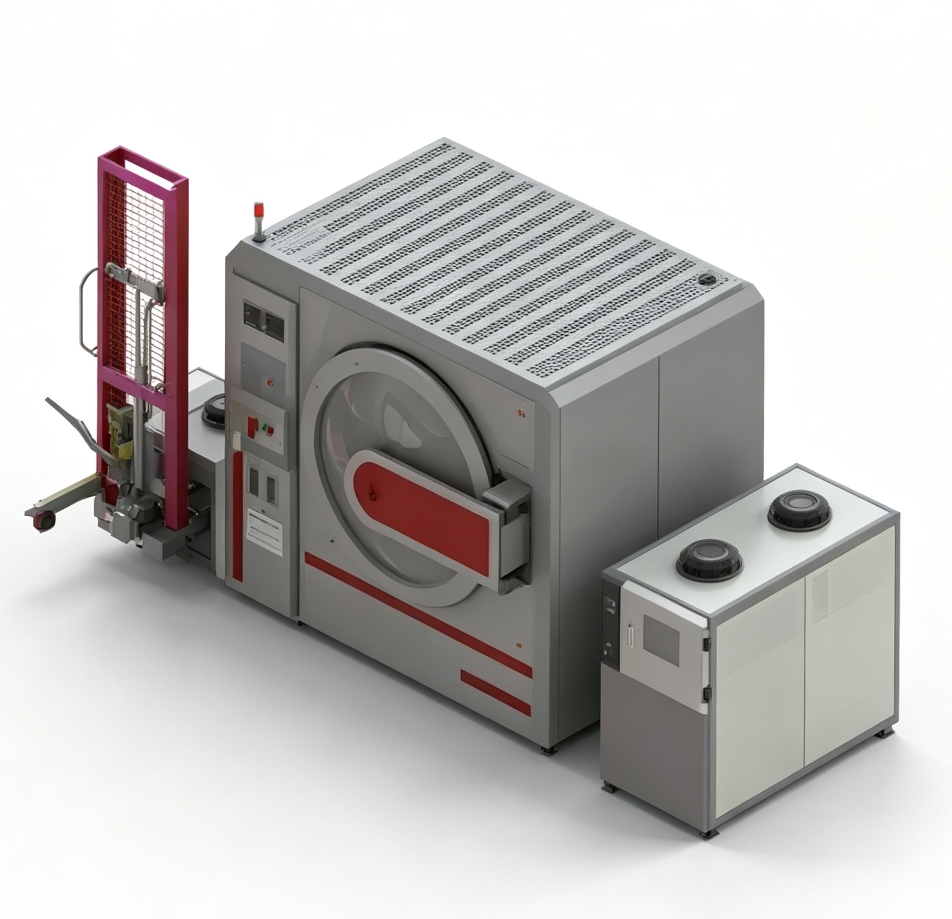
不锈钢、高温合金、钛合金这些材料要做固溶处理。工艺是把材料加热到1050~1150℃,让合金元素充分溶解到奥氏体中,然后快速冷却(水淬或气冷)把碳化物固定在固溶体里。之后再做时效处理(一般在700~800℃保温),析出强化相提升硬度和强度。
真空固溶处理的好处是不会出现空气炉里常见的氧化色和晶间腐蚀问题。特别是含钛、含铌的稳定化不锈钢,空气炉固溶时碳化物会沿晶界析出,导致晶间腐蚀。真空环境下没有氧,碳化物不会析出,材料耐腐蚀性能更好。配合真空钎焊炉做同类型不锈钢钎焊件时,固溶和钎焊可以在同一台设备里完成。
真空度维持是烧结质量的隐形门槛。很多客户把真空度抽到10⁻²Pa就开始升温,实际上工件内部残留的气体和粘接剂分解产物在升温过程中会持续释放,炉内真空度会明显下降。正确做法是在脱脂和脱气阶段分段保温:300℃保温30分钟排水分,450℃保温60分钟排粘接剂,800℃保温30分钟排残余气体,等真空度回升到10⁻³Pa量级再继续升温。急着升温直接烧结,工件内部容易出现微气孔和表层氧化色,后道机加工良率至少掉10%。志远工业设备在做真空钎焊炉工艺方案时,会把分段抽真空的曲线直接做进PLC程序里。
| 工艺类型 | 参考参数 |
|---|---|
| 去应力退火 | 550~650℃,保温2~4h,炉冷 |
| 再结晶退火 | 850~900℃,保温1~2h,炉冷 |
| 不锈钢固溶 | 1050~1150℃,气冷至室温 |
| 时效处理 | 700~800℃,保温4~8h,炉冷 |
注:以上为常见材料真空退火工艺参考,具体参数需根据材料牌号和工件要求调整。
案例一:某不锈钢管件厂真空固溶处理。该厂生产304L不锈钢无缝管,原来用空气炉固溶,管子表面有氧化色,后续酸洗成本高。改成真空退火炉固溶后,管子表面光亮,省去了酸洗工序,每吨管材加工成本降低约200元,晶间腐蚀合格率从92%提升到99%。
案例二:某钛合金加工厂去应力退火。该厂做TC4钛合金板材冲压件,冲压后内应力大,存放一周就变形。用真空退火炉在600℃保温3小时去应力后,变形量从原来的0.5mm/m降到0.05mm/m以内,产品尺寸稳定性大幅提升。
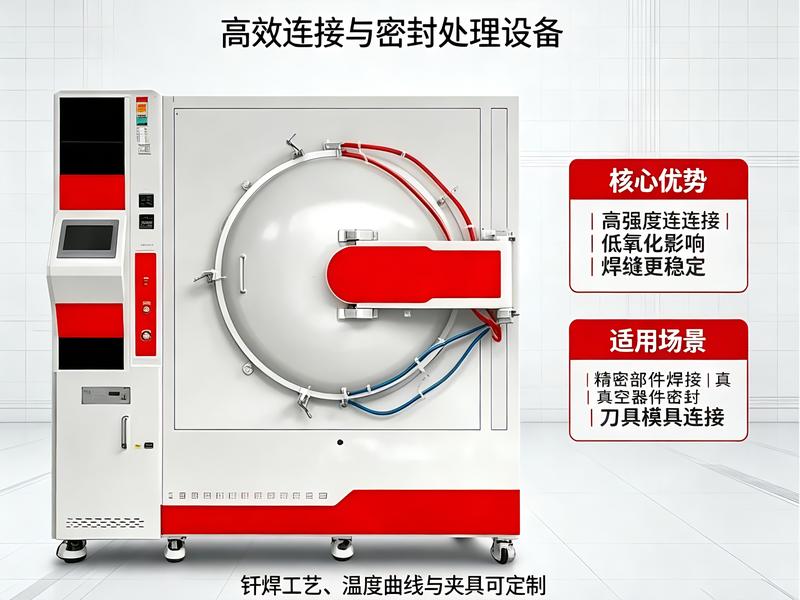
发热体的衰减速度直接影响炉温均匀性。金属辐射屏结构的真空炉,钼片发热体在1400℃以上长期使用后,会因为再结晶和挥发出现电阻增大、表面发黑的情况。使用半年左右,同一区的实际温度可能比设定值低20~40℃,产品开始出现上下温区硬度不均。建议每季度用标准样块测一次炉温均匀性,发现偏差超过±10℃就及时补偿或更换发热体。别等到批量出问题才查——一批工件返工的成本往往比一根发热体贵得多。
真空退火炉在金属热处理中的价值,不只是提供一个加热环境,更重要的是真空带来的无氧化、无脱碳、表面光亮这些附加收益。对表面质量要求高的精密零件,真空退火几乎是必选项。志远工业设备在真空退火和热处理设备上有丰富的工艺配套经验。