

联系电话
13631572573


SPS烧结炉这几年在新材料圈子里很火,很多人只知道它烧得快,却说不清快在哪里。有人说它靠等离子体轰击颗粒表面,有人说跟热压没本质区别。这个争论从设备商业化之初就没停过。志远工业设备在配套真空烧结和压力烧结类设备时,经常被客户问到机理问题,下面把系统构成、致密化机制和实际工艺参数讲清楚,帮助大家选设备、定工艺时心里有底。
一台典型SPS烧结炉由五块组成:加压系统提供10到100兆帕的单轴压力;脉冲直流电源输出低压大电流,典型电压不到10伏、电流几千安,脉冲序列常是12个通电脉冲接2个断电脉冲;真空与气氛腔室提供动态真空或惰性气体保护;导电模具组件包括石墨阴模、上下冲头和石墨纸垫片;测控系统同步采集温度、电流、电压、压力和压头位移。
理解机理的关键是电流路径。脉冲电流从一极压头流入,经过上冲头、石墨纸、粉末压坯、下冲头回到另一极,同时相当一部分电流从石墨阴模本体旁路流过。对导电粉末,电流直接穿过压坯形成内热源;对氧化铝这类绝缘粉末,电流几乎全走模具旁路,样品靠模具热传导被外加热,两者温度场形态差别很大。真正决定致密化的是颗粒尺度的电流分配——颗粒内部电阻小、颗粒间接触电阻大,电流被迫从有限接触点挤过,接触颈部电流密度急剧放大,这是SPS区别于普通电阻加热烧结的物理根源。
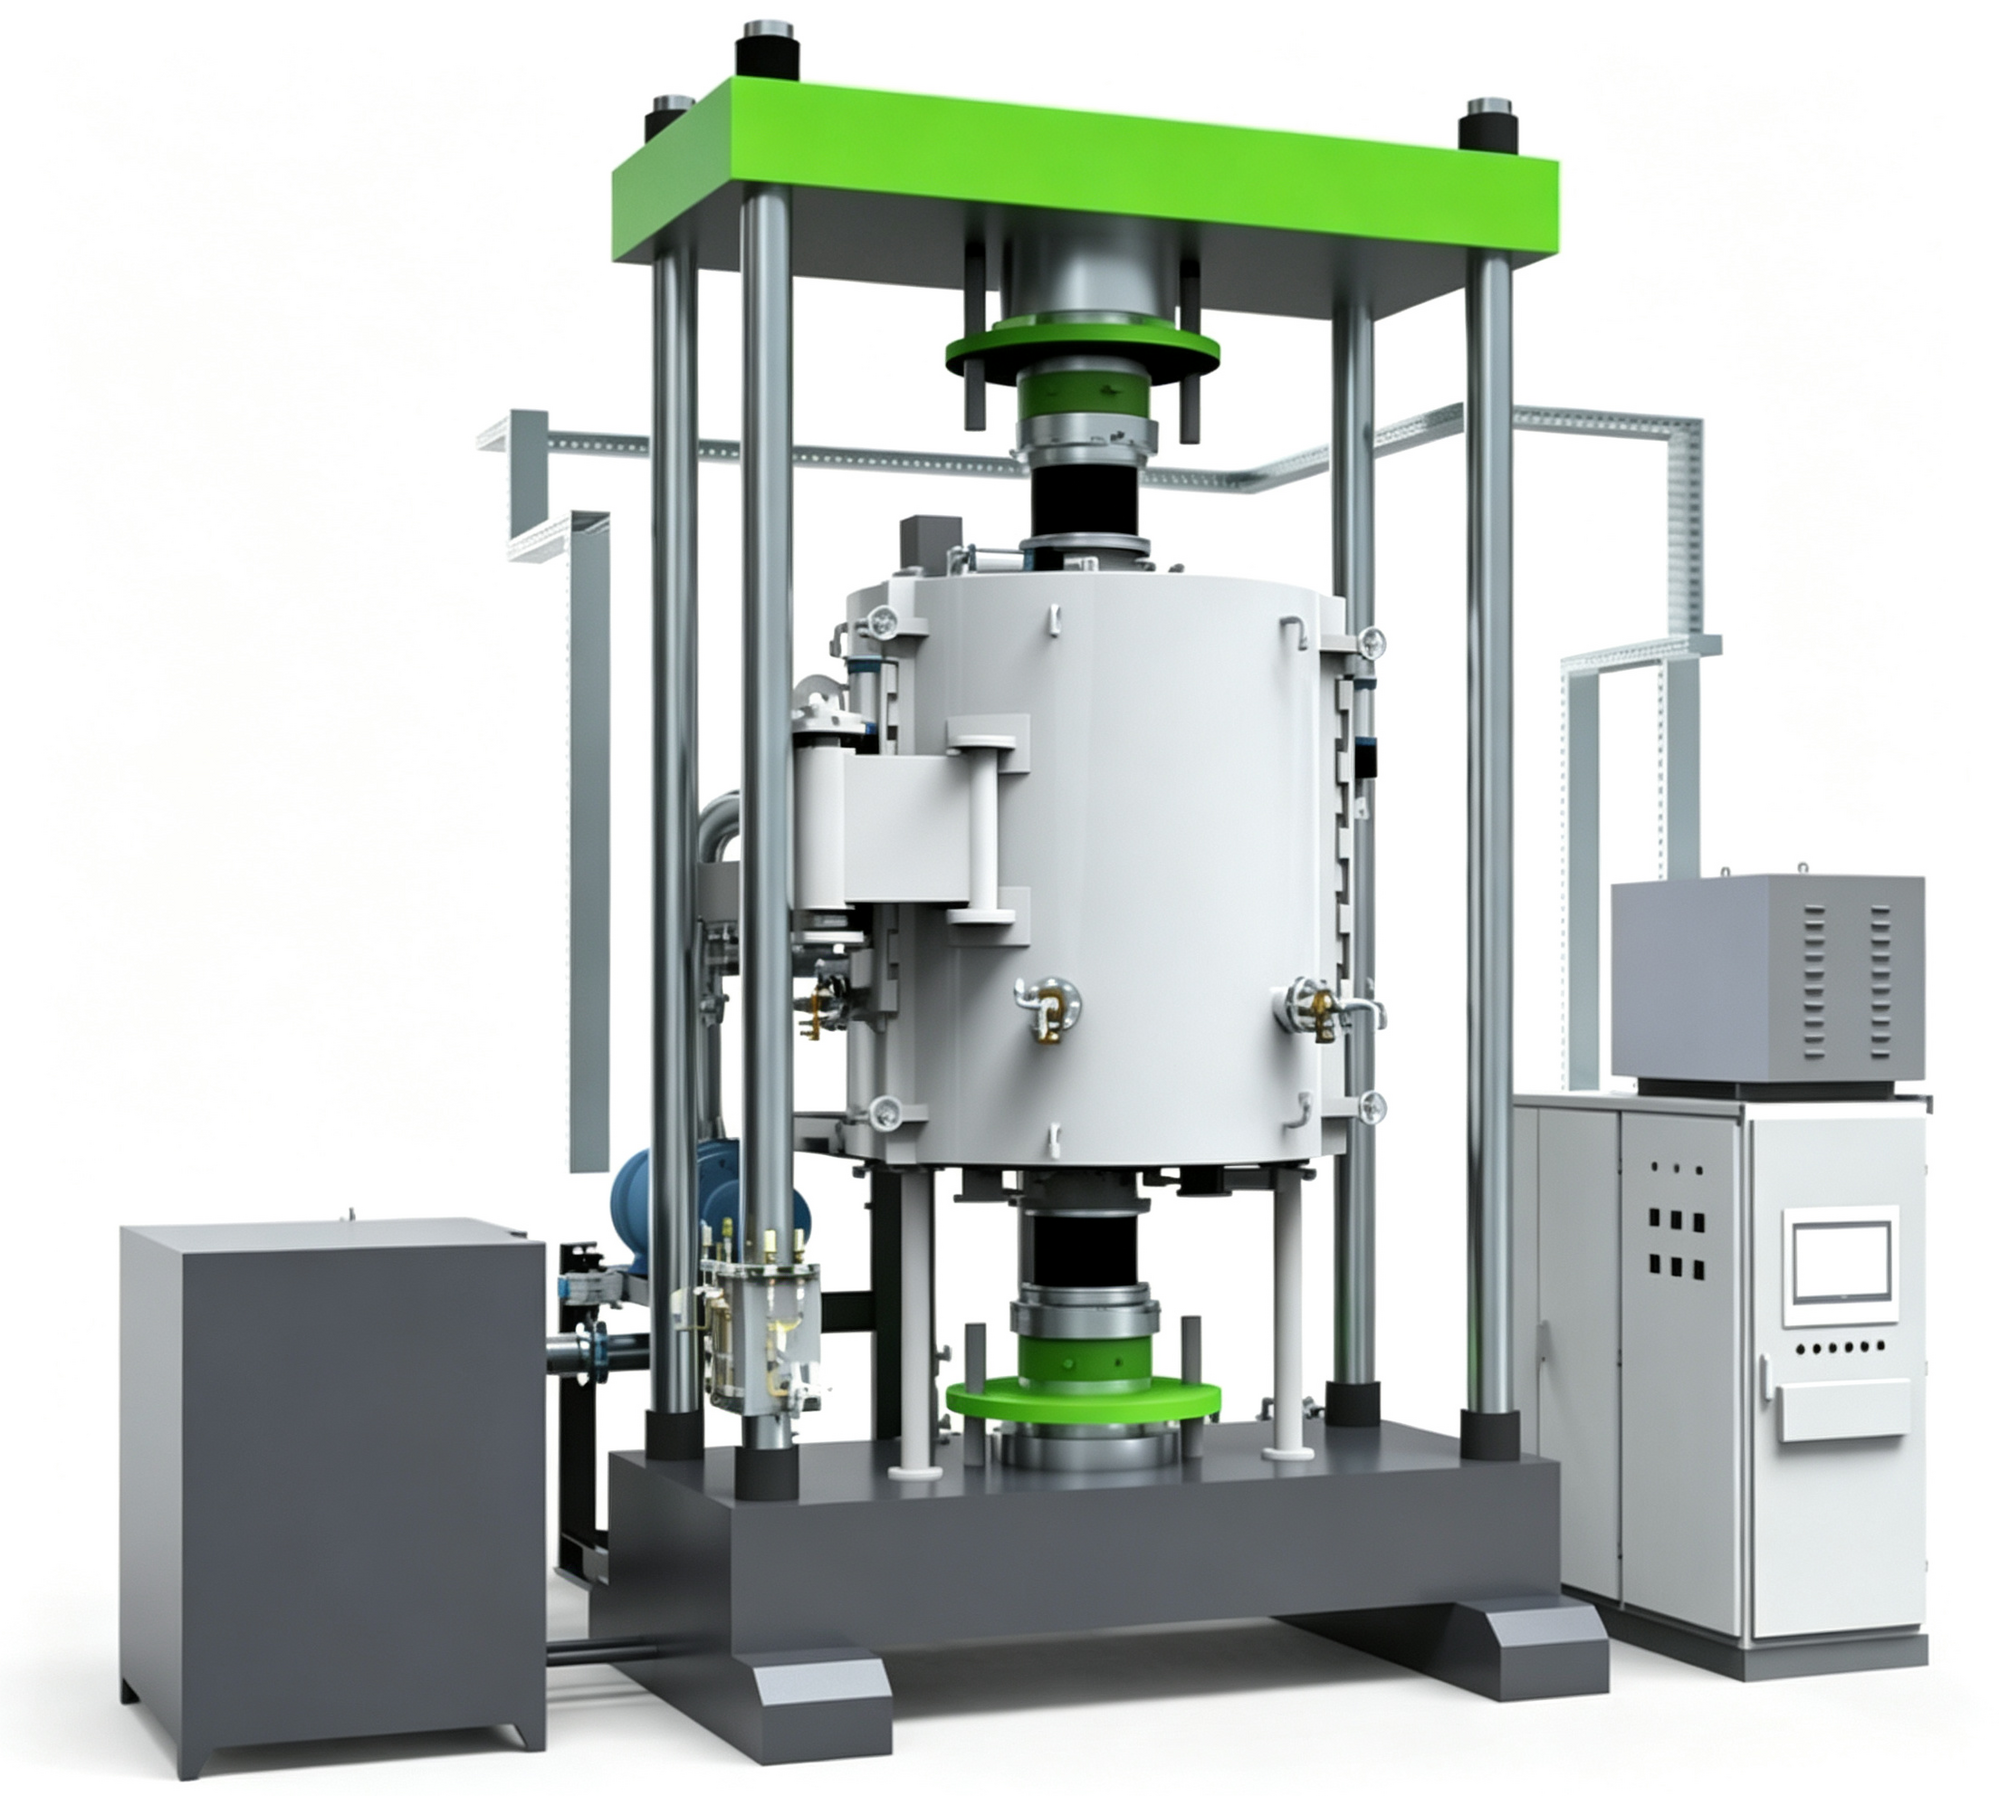
第一是接触点焦耳热局部高温。焦耳热功率密度和电流密度平方成正比,接触颈部被高度压缩,成为局部热点。数值模拟显示镁粉接触点温度可达近2000℃,低压力下这种局部高温足以引发熔化甚至蒸发,在最需要物质迁移的位置创造高原子迁移率,烧结颈快速形成。
第二是表面净化与活化。脉冲电流处理后颗粒间能形成无氧化物晶界,纯镁粉末表面的氧化层烧结后出现还原迹象。净化途径有三条:局部高温让吸附气体脱附逸散、高能粒子轰击击穿氧化膜、局部汽化凝固形成传质。净化后的新鲜表面表面能更高,为后续扩散提供驱动力。
第三是电迁移和场致扩散。脉冲电流形成定向电场,带电原子和空位受到电子风推力,迁移能力提升。对碳化硼陶瓷的研究发现,较高电流对应较低的位错密度和较低的表观激活能,致密化机制从原子扩散控制蠕变转变为位错滑移控制,说明电流不只是发热,还实质改变了物质传输通道。
第四是电塑性效应。金属粉末在电场下屈服强度下降,颗粒塑性变形和重排所需应力降低,中等轴向压力下就能实现充分屈服和孔隙塌缩。第五是脉冲时序效应。通断交替的脉冲序列在转换瞬间可能产生瞬态微放电,断电间隙让热量扩散防止局部过热,放电部位不断移动客观上起到均化烧结作用。实验显示同样温度压力时间下,仅改变通断序列,显气孔率能从0.6%变到12%以上,说明脉冲时序不是细节参数,而是独立控制变量。
SPS放大应用最大的工程问题是温度场不均匀。导电粉末芯部可能比模具外表面测到的温度高,径向分布复杂;绝缘粉末则必然形成外热内冷的径向梯度,升温越快、样品越大,温差越大。工程上常见的压头过热、垫片烧损,就是接触电阻局部集中的表现。已验证有效的均温化措施包括:对阴模做部分热绝缘、有意识偏移阴模位置削弱轴向温度梯度、合理设计过渡垫片序列分散接触电阻热源。
| 参数项目 | 常见范围 |
|---|---|
| 烧结温度 | 材料熔点的70%~90% |
| 升温速率 | 50~500℃/min |
| 轴向压力 | 10~100MPa |
| 保温时间 | 1~30min |
| 脉冲序列 | 12:2(通电:断电) |
| 真空度 | 6.7×10⁻³ Pa |
注:以上为常见配置范围,具体参数可根据客户工艺需求和工件尺寸做调整。
案例一:某碳化硼陶瓷研发团队。该团队做碳化硼无添加剂烧结,常规工艺温度2100℃保温1小时,晶粒长大明显。改用SPS后,烧结温度降到1850℃、保温5分钟,升温速率控制在100℃/min,致密度达到理论密度的98%以上,平均晶粒尺寸控制在5微米以内,硬度和断裂韧性比常规工艺均有提升。该团队反馈,脉冲序列从12:2调整后,样品边缘和中心密度差缩小到0.3%以内。
案例二:某钛合金粉末制备线。该线做纯钛粉末快速致密化验证,配合真空管式炉做预烧结对比。SPS在900℃、50兆帕、保温10分钟条件下实现高致密度,表观激活能比常规热压低,样品晶粒细化明显。志远工业设备在后续扩产方案中建议客户把电流密度而非总电流作为放大控制变量,保证大尺寸模具下电流密度不下降。
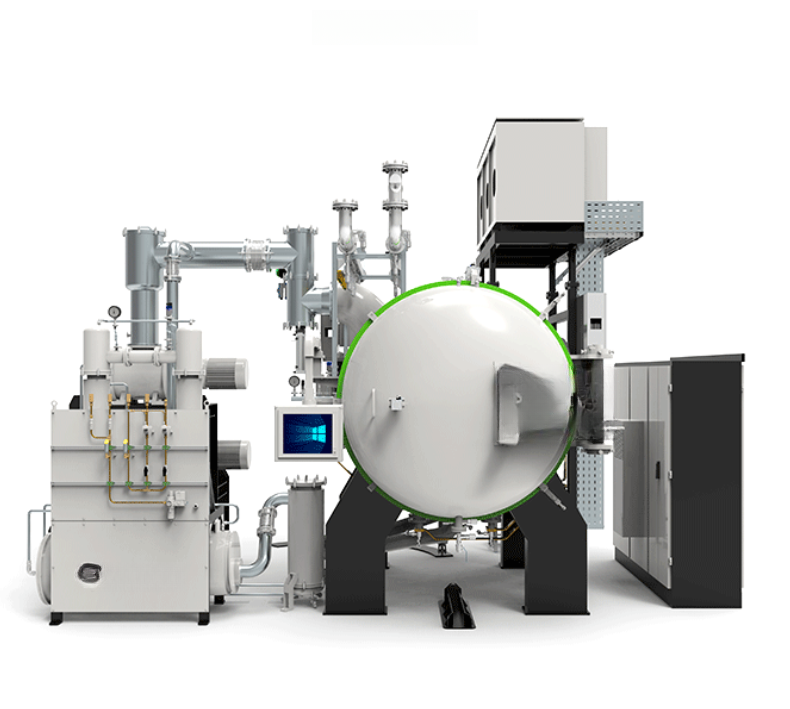
SPS快,快在内部焦耳热和脉冲时序带来的非热贡献,而不是某个神秘的等离子体效应。选设备时关注温控精度、电流密度可调范围、脉冲序列可编程能力和温度场均匀性。志远工业设备在真空烧结炉和压力烧结领域有成熟方案,欢迎拿具体材料来交流工艺。