

联系电话
13631572573


做气压炉的人都有体会:手动调参数,同一批产品这次烧出来合格,下次换个人操作就出问题。温度、压力、气氛这几个参数互相耦合,手动控制很难稳定重现。现在新上的产线基本都配了自动化控制系统,把老师傅的经验固化成程序,一键跑工艺。志远工业设备在做真空箱式气氛炉和真空管式炉时,控制系统都是标配,下面把这套系统的架构和实际应用说清楚。
现代气压炉的自动化系统分四层:感知层、决策层、执行层、交互层。感知层就是各类传感器——热电偶测温度、压力变送器测真空度和炉压、氧分析仪测气氛纯度、质量流量计测气体流量。这些传感器把炉内实时状态变成电信号,传给决策层。
决策层以PLC为核心,存着工艺配方。操作员在HMI上选好配方,PLC就按预设的温度-时间曲线、压力-时间曲线,控制执行层动作。遇到超温、过压、炉门没关好这些情况,PLC立即触发安全联锁,切断加热、充氮气吹扫,保证人和设备安全。
执行层就是晶闸管调功率、真空阀门开关、气体流量计开度、炉门升降这些机构。交互层是触摸屏或者工控机,操作员看曲线、改参数、存记录。四层配合下来,一个人就能管好几台炉子。
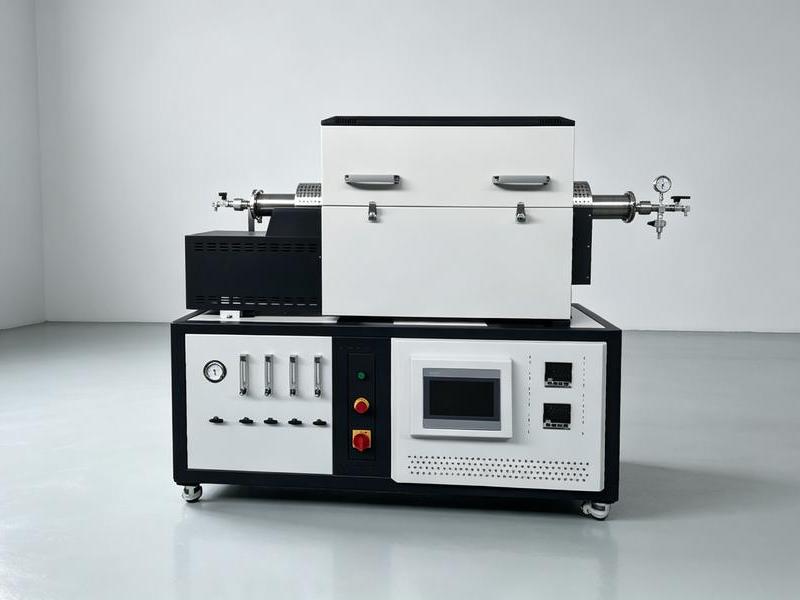
最基础的是PID单回路控制,温度和压力各自闭环。但气压炉有个特点:升温时炉内气体膨胀,压力跟着升;充气时温度会降。单回路控制跟不上这种耦合变化。所以现在用串级控制——温度主控,功率副控;压力主控,阀门副控,两个回路串在一起,响应快很多。
前馈控制也常用。比如知道下一步要充氩气了,提前把加热功率降一点,抵消充气带来的温度下降。这样实际温度波动比纯反馈控制小一半。做半导体材料或者特种陶瓷的工艺,温度偏差要求在±2℃以内,不用前馈根本做不到。
安全联锁是底线。炉门没关好,升温键按了没反应;超温到设定值,立即切加热、充氮气、报警;气体泄漏检测到氢气或者一氧化碳超标,自动切断气源并排风。这些逻辑在PLC里硬编码,操作员改不了,从制度上防止误操作。
航空航天领域做热等静压,要同时控制温度场、压力场和冷却速率。自动化系统多区独立控温,大型构件内部组织均匀性靠这个保证。一批钛合金盘件做下来,性能离散度能控制在5%以内,人工操作根本做不到这种一致性。
新能源领域做锂电池固态电解质,要在高纯氩气保护下升降温,气氛里氧含量要控制在1ppm以下。自动化系统把氧分析仪信号接入PLC,氧含量一超标自动加大氩气流量冲洗,保证材料不被氧化。做燃料电池金属双极板的还原烧结,氢气氮气比例由质量流量计精确配比,批次一致性好。
半导体领域做CVD和ALD,需要同时控制几十路气体流量,精度要到埃米级。这种工艺自动化系统的复杂程度比普通热处理炉高一个量级,任何一路气体波动都会导致芯片良率下降。自动化是这种工艺能量产的前提。
| 控制项目 | 常见配置 |
|---|---|
| 控制器 | PLC(西门子/三菱) |
| 控温回路 | 3~5区独立PID |
| 温度采集 | S/B/R型热电偶 |
| 压力检测 | 电容薄膜规+电阻规 |
| 气体控制 | 质量流量计MFC |
| 数据记录 | 全程曲线自动存储 |
| 通信接口 | 以太网/RS485/Profibus |
注:以上为常见配置范围,具体参数可根据客户工艺需求做调整。
案例一:某磁性材料厂。该厂原来用手动控制的真空烧结炉生产钕铁硼磁钢,人工记录温度曲线,批次性能波动大。改造为PLC自动控制系统后,3区独立控温+全程曲线存储,磁钢磁性能离散度从8%降到3%,产品一致性满足汽车电机客户要求,订单量明显提升。
案例二:某新材料研发中心。该中心做氧化锆固体电解质,需要精确的氧分压控制。在气氛炉上加装氧分析仪和质量流量计闭环控制,氧含量能稳定在10ppm以下。做出来的电解质电导率一致性比人工操作提升约15%,实验数据重复性满足发论文要求。
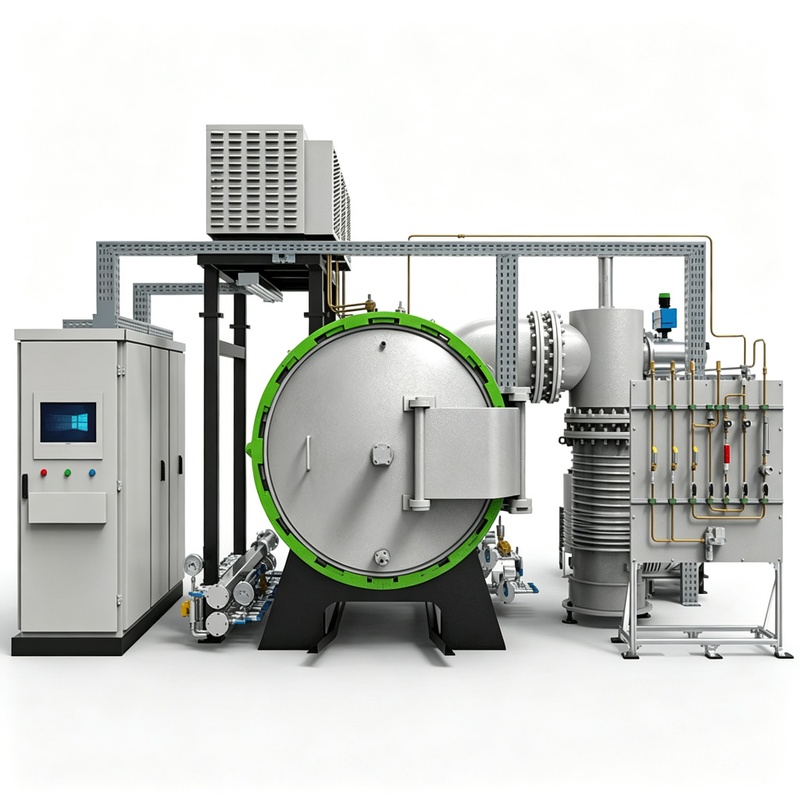
气压炉自动化的价值不只是省事,更重要的是把工艺固化下来,批次一致性有保障。随着智能制造推进,远程监控、预测性维护这些功能会越来越普及。志远工业设备在自动化温控系统方面有成熟方案,可以根据客户工艺要求定制。