

联系电话
13631572573


做不锈钢精密件或者钛合金板材的车间,经常遇到退火后表面发花、氧化色严重的问题。普通空气退火炉温度一上去,工件表面就氧化变色,后续抛光余量加大,材料成本白白浪费。真空退火炉就是冲着这个痛点来的——在抽真空的密闭炉膛里加热,氧分压降到极低,工件退完火表面光亮如初,内应力也跟着释放干净。志远工业设备在交付真空箱式气氛炉类退火设备时,经常跟客户聊到炉体结构怎么选、真空系统怎么配,下面把六大核心部件的设计要点捋清楚。
炉体是整个设备的骨架,内胆一般用304或316L不锈钢焊接而成,内壁抛光处理以减少材料放气。中温段(900℃以下)用不锈钢内胆加陶瓷纤维保温层就够了,高温段(1200℃以上)则需要石墨毡或钼片隔热屏来替代陶瓷纤维,否则保温层会在高温下粉化脱落。炉壁设计要考虑水冷夹层,把炉壳温度控制在40℃以下,防止密封圈长期高温老化。
真空系统分两级抽气:粗抽阶段用旋片泵或滑阀泵把炉膛从大气压抽到10Pa左右,再切换到罗茨泵增压,最后由扩散泵或分子泵抽到工艺要求的高真空度。一般金属退火要求6.7×10⁻²Pa到6.7×10⁻³Pa就够用了,但钛合金、活泼金属退火需要抽到6.7×10⁻³Pa以上。泵组配置不是越大越好,要根据炉膛容积和抽气时间要求来匹配——炉膛1立方米配200L/s抽速的扩散泵,15分钟内能抽到10⁻²Pa,这是常见的产能节奏。
加热元件的选择直接决定了炉子的温度上限和均匀性。中温退火(800℃~1000℃)常用Fe-Cr-Al电阻丝或硅钼棒,成本低、更换方便;中高温(1200℃~1400℃)用石墨棒或石墨带,升温快、成本适中;超高温(1600℃以上)则需要钼丝或钨丝做发热体,但材料价格高,对真空度要求也更苛刻。加热元件的布置方式很关键——侧置竖直发热体加上下遮热屏,能让均温区控制在±5℃以内,工件不会因为局部过热而变形。
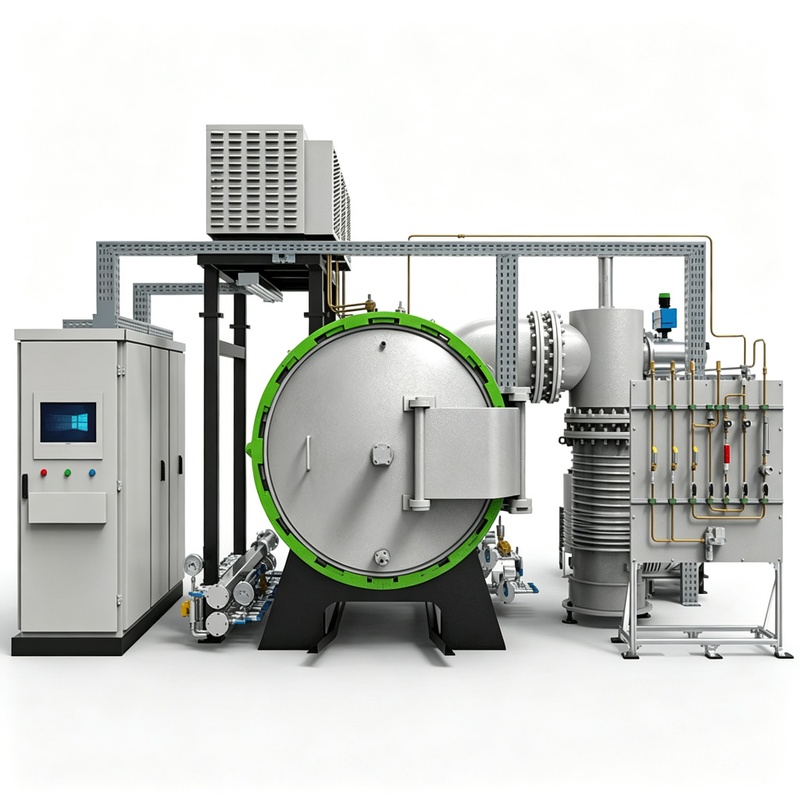
温控系统用串级PID控制方案比较稳妥——主控热电偶放在均温区中心,副控热电偶贴在发热体附近,主控PID根据工件实际温度调节加热功率,副控PID限制发热体的升温速率。这样做的好处是避免发热体空烧过热,同时让工件温度曲线跟设定值偏差控制在±3℃以内。多段程序升温支持20段以上可编程,从升温、保温到冷却各段都能单独设定,满足不同材料的退火工艺曲线。
退火结束后怎么冷下来,直接决定工件最终的硬度和组织。随炉冷却慢但均匀,适合去应力退火;充高纯氮气强制气冷速度快,适合不锈钢固溶处理。气冷设计要注意喷嘴方向——沿炉膛轴向对称布置喷嘴,让气流均匀扫过工件表面,否则一面冷得快一面冷得慢,工件容易翘曲。水冷系统走炉壁夹层和电极密封处,冷却水流量要保证进出口温差在5℃~8℃之间,流量太小会导致局部过热。
密封系统是真空炉最容易出问题的环节。炉门密封圈常用氟橡胶O型圈,耐温200℃左右,在中温炉上够用;高温炉需要用金属铜垫圈或无氧铜密封。密封圈的寿命跟冷却水效果直接相关——如果炉门法兰温度超过60℃,氟橡胶圈半年就会硬化开裂,漏率升上去以后真空度抽不下来,工件表面就会出现氧化色。建议每三个月检查一次密封圈压缩量,每年做一次氦质谱检漏,漏率超过1×10⁻⁶Pa·m³/s就该换密封面了。
真空退火炉适合处理以下几类工件:不锈钢精密铸件(去应力加光亮退火)、钛合金板材和紧固件(防止氢脆和氧化色)、电工纯铁和坡莫合金(磁性能稳定化处理)、硅钢片(去应力退火降低铁损)、铜合金和无氧铜(防止脱锌和氧化变色)。对于需要后续电镀或焊接的零件,真空退火后表面清洁度高,镀层结合力明显改善,焊接前酸洗工序都可以省掉。
| 参数项目 | 参数范围 |
|---|---|
| 最高工作温度 | 900~1300℃(中温)/ 1400~1600℃(高温) |
| 极限真空度 | 6.7×10⁻³ Pa |
| 升温速率 | 5~15℃/min |
| 控温精度 | ±3℃ |
| 均温区温差 | ±5℃ |
| 冷却方式 | 随炉冷 / 充氮气冷(≤2bar) |
注:以上为常见配置范围,具体参数可根据客户工艺需求和工件尺寸做调整。
案例一:某不锈钢精密管厂。该厂原来用空气炉做去应力退火,管壁退火后表面氧化严重,后续酸洗和抛光每公斤管材多花2.3元加工费。改用真空退火炉后,在980℃保温45分钟、真空度6.7×10⁻²Pa条件下退火,管材表面光亮无氧化色,抛光工序直接取消,每公斤成本降下来约1.8元,月产15吨管材每月省掉两万七。
案例二:某钛合金紧固件企业。该企业做TC4钛合金螺栓,空气退火后表面出现彩色氧化膜,氢含量超标导致螺栓在服役中断裂失效。引入真空退火工艺后,在780℃保温2小时、真空度6.7×10⁻³Pa下处理,螺栓表面呈银灰色金属本色,氢含量控制在80ppm以下,疲劳断裂合格率从92%提升到99%以上。
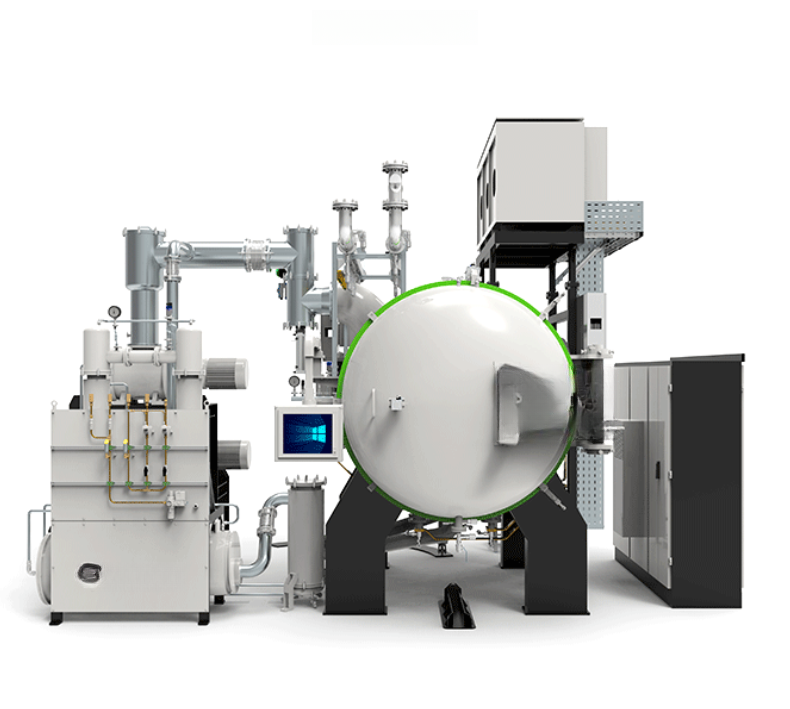
选真空退火炉,先看工件材料和温度要求。普通不锈钢去选中温炉就行,钛合金、活泼金属要选高真空配置。预算允许的话,优先选带气冷功能和PLC多段程序控制的机型,后续工艺扩展更灵活。志远工业设备在真空退火和真空管式炉领域有成熟方案,欢迎拿具体工件来沟通工艺路线。