

联系电话
13631572573


粉末冶金车间里,压坯出来是散的,密度只有理论值的60%左右,必须经过烧结才能变成有强度的零件。放在空气里烧,铁基件表面氧化脱碳,钛合金件直接变脆;放在氢气里烧,铜基件又容易氢脆。真空烧结炉就是为了解决这个问题——抽真空后加热,无氧无杂质,什么材料都能烧。志远工业设备在粉末冶金行业做了不少设备交付,下面按材料体系把工艺要点讲清楚。
先说清楚真空在烧结里干了什么。第一是脱气除杂:粉末颗粒表面吸附的水分、气体和成形剂,在真空下被抽走,不会留在烧结体里形成气孔。第二是防氧化:氧分压降到极低,钛、锆、钽这些活性金属在高温下不跟氧反应,材料本征性能保住。第三是降低孔隙内压力:颗粒间孔隙里的气体被抽走后,物质迁移填充孔隙的阻力变小,致密化更快。第四是改善润湿性:液相烧结时,真空下液相对固相的润湿角减小,液相更容易填充颗粒间隙。
加热温度一般选在材料熔点的0.7~0.9倍。这个区间原子扩散速率够快,但晶粒还没到疯长的程度。保温时间从几十分钟到几小时不等,看材料体系和制品厚度。整个烧结过程,表面扩散让颗粒变光滑,晶界扩散和体积扩散让颗粒颈部长大收缩,这两条路径配合起来,松散的粉末就变成了致密的块体。
WC-Co硬质合金是真空烧结炉最经典的应用。钨和钴在高温下都极易氧化,必须在真空或氢气保护下烧结才能得到致密刀具。真空烧结在这里有两个独特价值:一是控碳势,通过调整真空度和脱蜡段气氛,把碳含量控制在工艺要求的窗口内,碳高了出现游离碳变脆,碳低了形成η相变脆,真空下可以把碳势卡得比较准。二是除CO气体,WC在高温下分解产生的CO被及时抽走,不会残留在体内形成鼓泡。做切削刀片、矿山钎头、耐磨轧辊的客户,基本都用真空炉烧结。
钨、钼、钽、铌这些难熔金属,1000℃以上碰到氧气就生成脆性氧化物,空气烧结根本没法做。真空烧结是它们少数可行的致密化路线。做X射线靶材、电子管灯丝、高温炉内衬的客户,烧结温度一般在1800℃~2200℃,真空度要抽到10⁻³Pa以下,否则材料放气严重,真空度维持不住。
磁性材料方面,钕铁硼永磁体的稀土元素钕在高温下极易氧化,真空箱式气氛炉烧结是标配工艺。真空环境下晶界干净,非磁性夹杂少,磁能积和矫顽力都比气氛烧结更好。做电机磁钢、传感器磁体的客户,真空烧结后的磁性能批次一致性明显提升。
高速钢和工具钢粉末冶金零件,真空烧结可以防止Cr、V、W、Mo这些合金元素烧损氧化,成分跟设计值偏差控制在0.2%以内。真空烧结后致密度高,内部缺陷少,刀具的疲劳寿命比传统熔铸工艺高出两到三倍。做粉末高速钢钻头和铣刀的客户,基本都走真空烧结路线。
铜基和不锈钢自润滑轴承也是真空烧结的常客。铜在氢气里会生成氢脆,真空中没这个问题。液相烧结时真空改善润湿性,形状复杂的轴承保持架也能烧均匀。钛合金、镍基高温合金这些活性材料,真空烧结是致密化的常规选择。
| 参数项目 | 参数范围 |
|---|---|
| 最高工作温度 | 1200~1600℃(硬质合金/钢铁)/ 1800~2200℃(难熔金属) |
| 极限真空度 | 6.7×10⁻²~10⁻³ Pa |
| 升温速率 | 3~8℃/min |
| 控温精度 | ±5℃ |
| 保温时间 | 40~120 min |
| 冷却方式 | 随炉冷 / 充氮气冷 |
注:以上为常见配置范围,具体参数可根据客户工艺需求和工件尺寸做调整。
案例一:某硬质合金刀具厂。该厂原来用氢气烧结WC-Co刀片,碳势靠人工调整炉气,批次间硬度波动HRA 0.7。改真空烧结后,在1430℃真空度6.7×10⁻²Pa下烧结50分钟,碳势由脱蜡段和渗碳段自动平衡,刀片硬度波动收窄到HRA 0.3,崩刃不良率下降约35%。
案例二:某钕铁硼磁材企业。该企业做汽车驱动电机磁钢,空气烧结后磁能积波动在2MGOe以上,客户验收经常退货。改用真空烧结炉后,在1080℃真空度6.7×10⁻³Pa下烧结4小时,晶界干净无氧化夹杂,磁能积波动收窄到0.5MGOe以内,客户一次验收合格率从88%提升到97%。
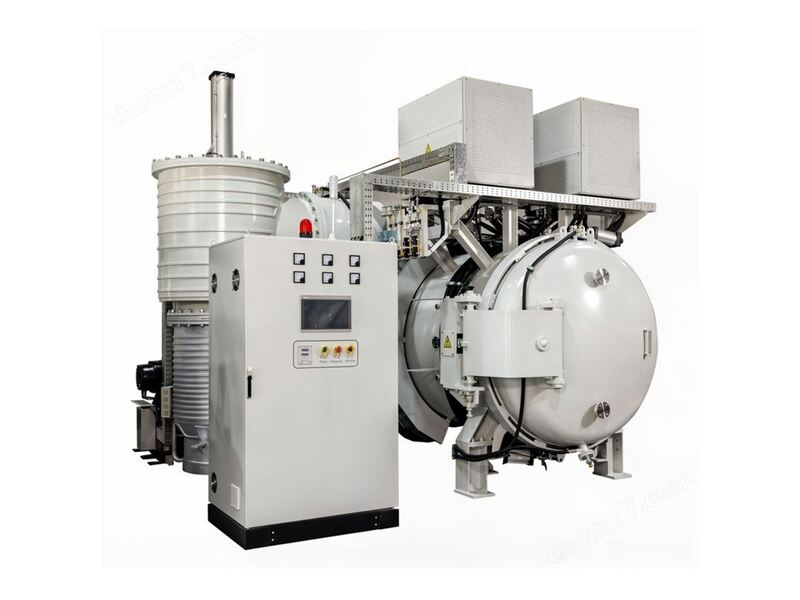
真空烧结炉选型先定材料体系,硬质合金选中温段加脱蜡功能,难熔金属选高温段加高真空配置。志远工业设备在真空烧结和气氛烧结领域有成熟设备方案,欢迎拿具体材料来沟通工艺细节。