

联系电话
13631572573


做纳米材料或者难烧结陶瓷的研发人员,经常会碰到一个矛盾:传统烧结要烧好几个小时,温度一高晶粒就长大了,好不容易做出来的纳米粉一烧结就粗化。放电等离子烧结炉(SPS)就是冲这个痛点来的——脉冲电流直接给粉末加热,再加上轴向压力,几分钟到几十分钟就能致密化,晶粒还能保持细小。这篇文章把它的原理、设备组成和适用场景讲透。
SPS的加热方式跟普通炉差别很大。普通炉靠炉膛发热体把工件捂热,热传导慢;SPS是把直流脉冲电流直接通到石墨模具和粉末上,颗粒接触位置有接触电阻,一通电就产生局部焦耳热,热量集中在粉末内部,升温速率能到每分钟几百℃。再叠加10到100MPa的轴向压力,颗粒被挤紧,烧结颈长得快,致密化在很短时间内完成。
学界早期把功劳归在颗粒间隙激发的微区等离子体上,现在更倾向认为是瞬时放电、局部高温和电场效应叠加的结果。不管机理怎么定性,实际收益是明确的:800℃左右就能达到传统1200℃的致密化效果,温度降下来了,晶粒长大被压住,甚至能做出纳米晶块体材料。致密度普遍能到99%以上。
设备上,放电等离子烧结炉由液压加压、脉冲直流电源、真空气氛、温控和水冷五大块组成。电流从上压头经模具到样品形成回路,真空腔抽到10⁻¹到10⁻³Pa防氧化。它的局限是单次装料量小,模具成本高,更适合科研、新材料研发和小批量高附加值制品,而不是大批量生产。
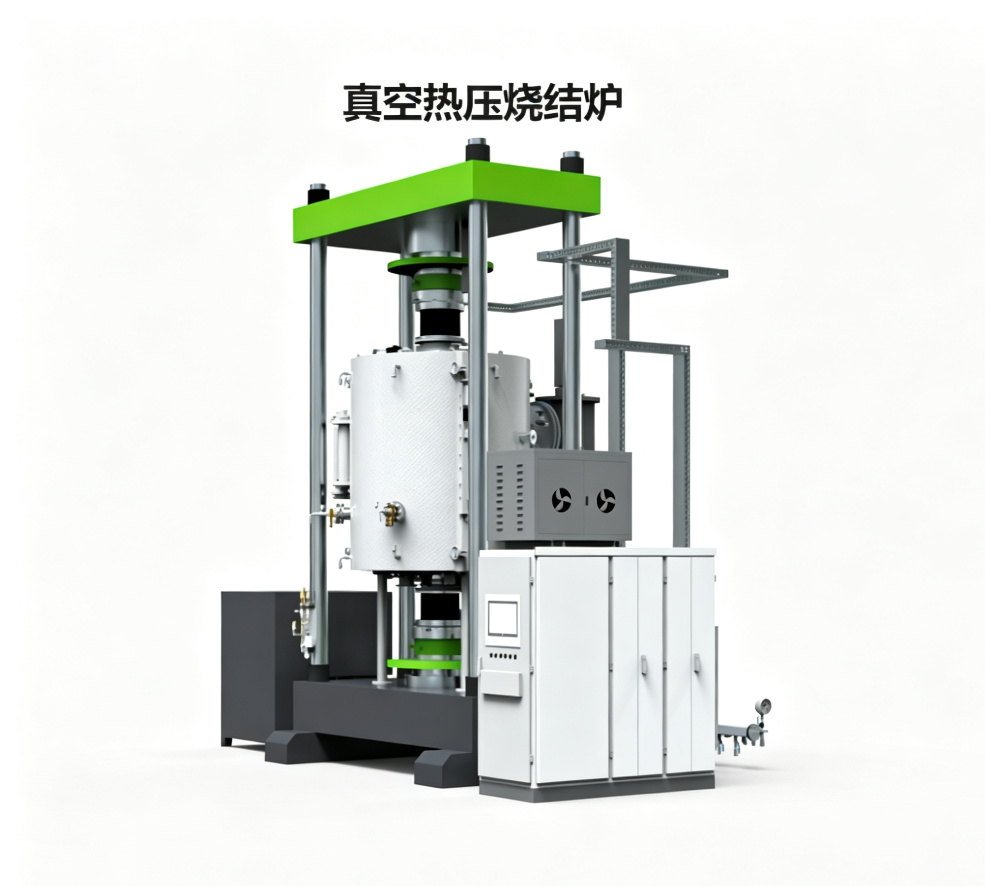
跟真空箱式气氛炉或普通热压比,SPS加热速度快一个数量级,烧结时间从几小时缩到几十分钟,能耗反而低。但它做不了大件,一台设备能压的样品直径一般在几十到一百多毫米,模具又是石墨消耗品,批量成本不划算。所以定位很清楚:搞新材料、做纳米晶、烧难烧结的陶瓷,用SPS;量产普通工件,还是走常规真空烧结路线。
适合的材料包括:纳米晶金属铜、铁、镍;钨、钼、钛等难熔金属;TiAl、NiTi金属间化合物;氧化铝、氧化锆、碳化硅结构陶瓷和压电、透明陶瓷;SiC/Al金属基复合材料;热电材料Bi₂Te₃、功能梯度材料;羟基磷灰石生物陶瓷。典型工件是小片、小块试样和功能性薄片。
脉冲电流参数对结果影响很大。SPS设备常用的脉冲频率在10~30Hz之间,脉冲宽度从1ms到数十毫秒可调。频率偏低时,放电脉冲集中在颗粒接触点,局部净化效果明显但整体升温偏慢;频率拉高后,焦耳热占主导,升温快但颗粒表面的清洁作用会减弱。做纳米晶材料时,建议先用低频脉冲跑2~3分钟做表面活化,再切到连续直流升温,这样既保留了颗粒净化的好处,又能把致密化效率拉上来。志远工业设备在交付真空管式炉和压力烧结类设备时,都会把脉冲参数的调试方法写进操作手册。
| 参数项目 | 常见范围 |
|---|---|
| 温度范围 | 室温~2000℃ |
| 轴向压力 | 10~100MPa |
| 脉冲电流 | 几十至上千安培 |
| 升温速率 | 100~1000℃/min |
| 真空度 | 10⁻¹~10⁻³Pa |
| 单次装料 | 小尺寸试样为主 |
注:以上为常见配置范围,具体参数可根据客户工艺需求做调整。
案例一:某高校新材料实验室。做纳米晶碳化硅陶瓷,无压烧结要到2100℃且晶粒粗化。用SPS在1500℃、50MPa下保温5分钟,致密度99.2%,晶粒保持在200纳米以内,硬度比粗样品高出约三成。
案例二:某热电材料企业。Bi₂Te₃块体传统烧结致密度只有95%,电导率偏低。用SPS在480℃、60MPa烧结10分钟,致密度提到99%,热电优值ZT提高约0.2。
石墨模具损耗是SPS使用中最容易被忽略的成本项。一套标准石墨模具在1800℃以上反复使用,侧壁会因为高温挥发和热震出现逐层剥落,一般使用30~50炉次后内径就会超差。实际生产中建议每20炉次检查一次模具内壁光洁度,发现裂纹或掉渣及时更换。装模时石墨纸的厚度也有讲究——太薄脱模困难,太厚会增加接触电阻导致端面温度不均。很多客户初期不知道这些细节,做出的样品两端密度差能到2%以上,摸清楚规律后就能稳定控制在0.5%以内。
SPS是搞新材料、做细晶块体的利器,胜在快、低温、细晶,但不适合大批量大件。志远工业设备在真空热压和真空钎焊炉类量产设备上经验成熟,研发阶段想用SPS验证工艺,也欢迎来交流后续量产路线怎么衔接。