

联系电话
13631572573


做钛合金结构件或者镍基高温合金焊接的车间,常会遇到一个麻烦:焊缝看着成形不错,做力学性能测试时强度却上不去,金相一查,界面上有一层薄薄的氧化膜。问题往往不在焊工手艺,而在炉子的真空度和气氛没控住。真空扩散焊炉靠的是让两个清洁表面在高温下原子直接互扩散,氧气、水分一旦混进来,界面就脏了。志远工业设备在交付扩散焊和真空钎焊炉类设备时,常被客户问到真空度到底要抽多低,下面把气氛控制、真空度影响和常见故障捋一捋。
一台能用的真空扩散焊炉,气氛控制不是简单抽个真空就完事。它通常由四块组成:真空获得系统、气体净化系统、流量控制系统和压力监测系统。真空获得系统靠机械泵先把炉腔从常压抽到中真空,再串接分子泵或扩散泵抽到10⁻³到10⁻⁵ Pa。气体净化系统用吸气剂或钯触媒把残余氧气和水分去掉,露点能压到-60℃以下。流量控制靠质量流量控制器,精度做到±0.5%满量程,微量氩气或氢气按比例混进去。压力监测用电离规和薄膜规组合,从大气压到高真空全程有数,炉压波动控制在设定值的±5%以内。
为什么要这么细?因为扩散焊没有填充材料,界面结合全靠母材自己的原子凑过去。表面哪怕残留一层吸附氧或油脂,都会在高温下变成屏障,原子扩散不进去,接头就成了“贴在一起”而不是“焊在一起”。这也是为什么真空获得和净化两个环节要叠着做——光抽真空不够,还得把抽不出来的残余气体再净化一道。
真空度干的第一件事是降氧分压。钛合金对氧特别敏感,炉腔内氧分压高了,界面会生成TiO₂薄膜,接头抗拉强度直接往下掉。实测数据显示,真空度从10⁻¹ Pa降到10⁻³ Pa,钛合金界面氧化膜厚度能从50纳米压到5纳米以下,接头抗拉强度从450 MPa提到680 MPa。第二件事是帮原子扩散,真空度上去了,气体分子不再堵在晶界,镍基合金的扩散系数能提两个数量级,焊接时间从两小时缩到半小时。第三件事是降残余应力,钛合金接头残余应力能从150 MPa降到80 MPa,后续使用中的开裂风险小很多。
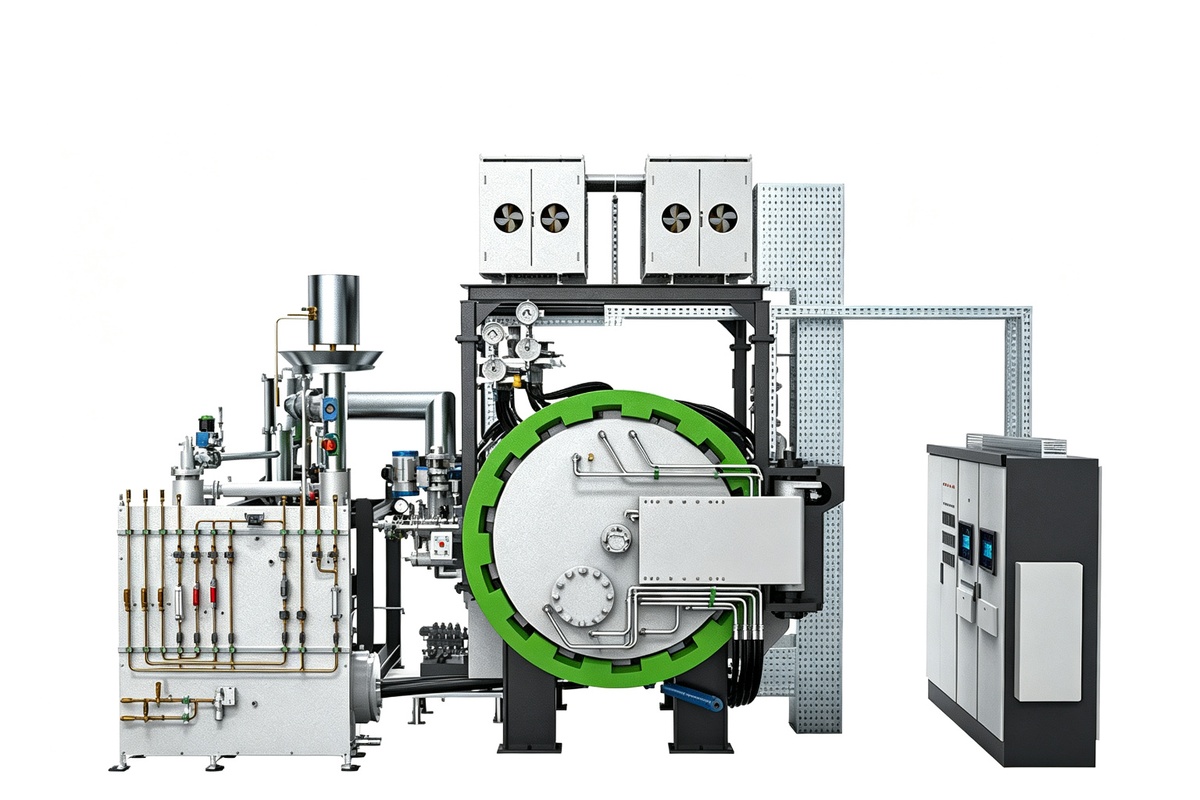
反过来,真空度也不是越低越好。有客户追求极限真空把炉腔抽到10⁻⁴ Pa以下,结果镍基合金扩散反而慢了,因为太干净、太干燥的环境下表面活化不足,最后还得把温度抬高、保温拉长。所以真空度要和温度、时间匹配着调,不是越低越省事。
钛合金这类对氧敏感的材料,必须走高真空模式,真空度压到10⁻³ Pa以下;若要通微量氢改善塑性,氢分压得卡在10⁻³到10⁻² Pa,多了反而出氢脆。镍基高温合金可以走低真空净化模式,通微量氢气把表面氧化物还原掉。不锈钢要避免Cr₂O₃生成,真空度别松于10⁻² Pa,需要降应力时再补点氩气保护。做纯气氛保护工艺的客户,也常把扩散焊和真空箱式气氛炉配合使用,前者负责精密焊接,后者负责批量预烧和脱气。
温度和真空度还要匹配:焊接温度超过1000℃时,材料挥发物会污染气氛,真空度要求跟着提高;焊铜合金这类低温件,真空度可以适当放宽到10⁻²到10⁻¹ Pa。厚板焊接要采用阶梯式升压,先在高真空保温一段把挥发物排干净,再回到低真空完成扩散,避免鼓泡和分层。
| 参数项目 | 参数范围 |
|---|---|
| 极限真空度 | 6.7×10⁻³ ~ 10⁻⁵ Pa |
| 最高工作温度 | 1100 ~ 1300℃ |
| 加热方式 | 钼带/钨丝电阻加热 |
| 加压方式 | 轴向液压 0.1 ~ 100 MPa |
| 控温精度 | ±5℃(精密型±2℃) |
| 温度均匀性 | ≤ ±5℃ |
| 气氛控制 | H₂/Ar微量气体,精度±0.5%FS |
注:以上为常见配置范围,具体参数可根据客户工艺需求和工件尺寸做调整。
案例一:某航空结构件厂钛合金接头强度偏软。焊缝外观正常但抗拉强度达不到设计值,拆开查发现界面有淡黄色氧化膜。排查后是分子泵抽速衰减,极限真空掉到了10⁻² Pa。更换泵组并把预抽时间延长到一小时后,氧化膜消失,接头强度恢复到680 MPa左右,批次合格率明显回升。
案例二:某电子封装厂镍基合金件界面气孔。X光检测发现界面有微米级气孔,气孔率约5%。原因是保护气流量开太大,气体在工件缝隙里滞留出不去。把流量从100 sccm降到50 sccm以下,改成阶梯式升压后,气孔率降到1%以内,封装件气密性一次通过率提升。
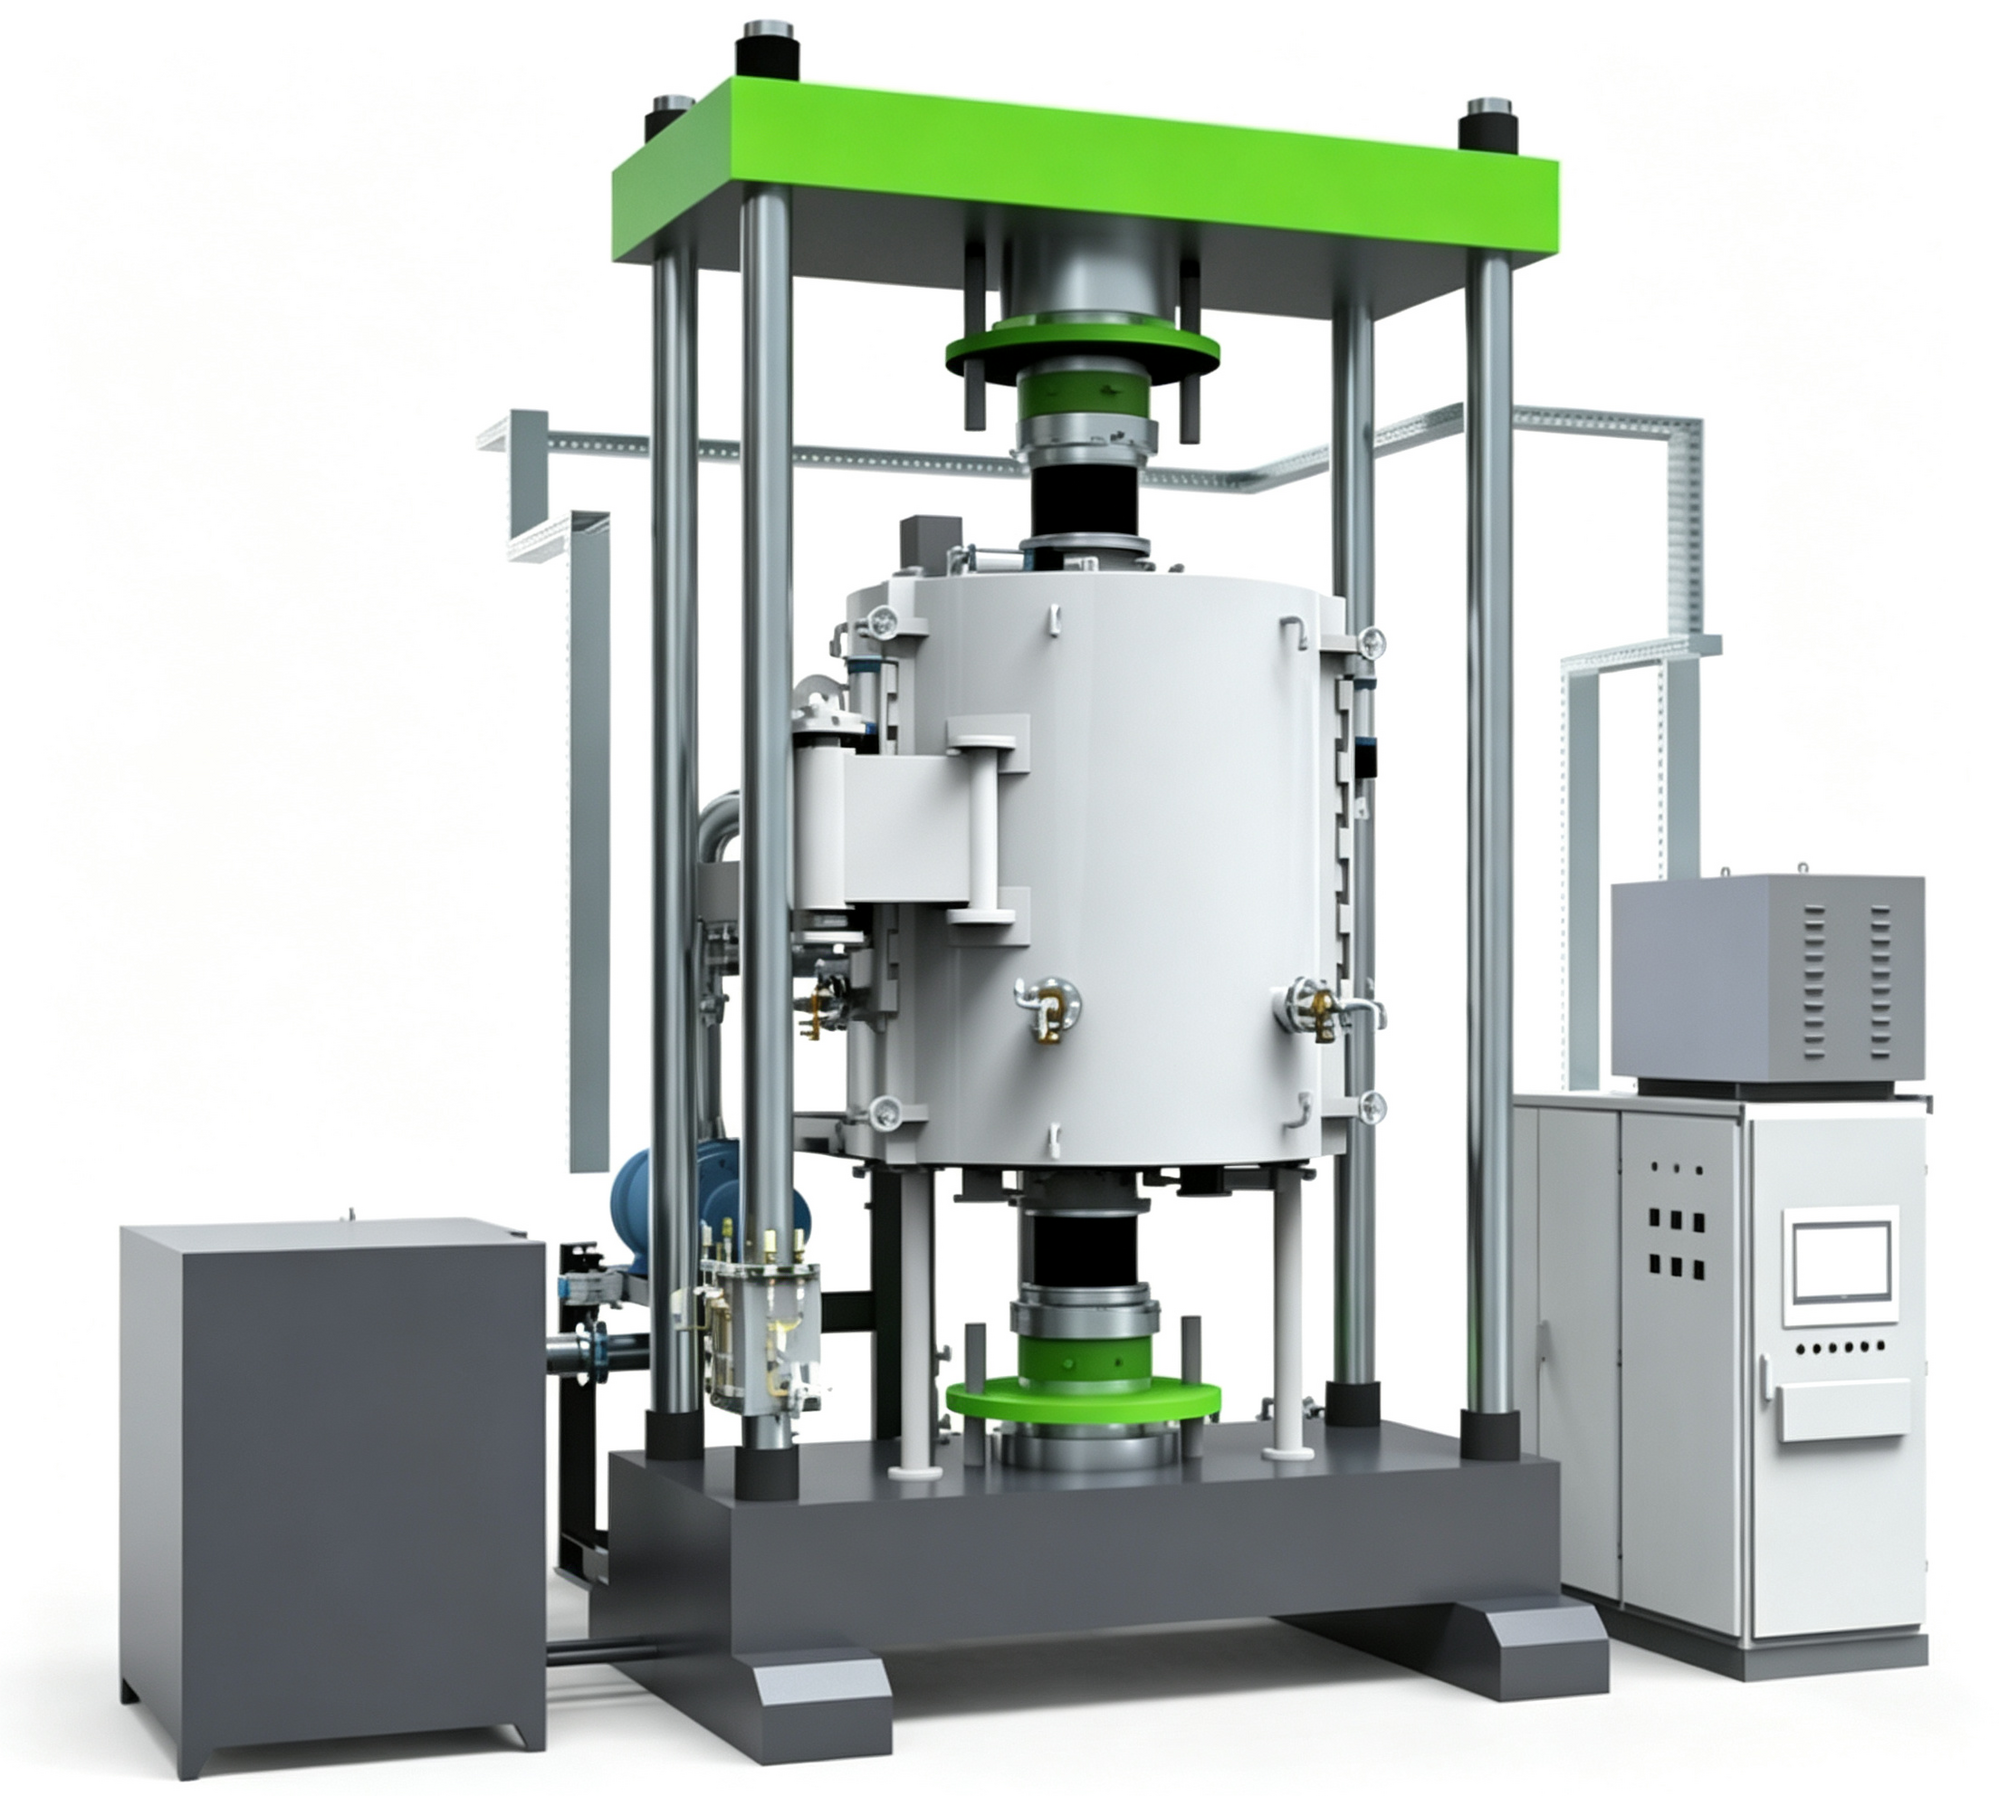
选真空扩散焊炉,先把工件材质和允许的氧含量搞清楚。钛合金、高温合金要盯高真空,不锈钢要防铬氧化,保护气流量要小不要大。志远工业设备在真空钎焊和扩散焊设备上有成熟方案,欢迎拿具体工件来交流工艺参数。