

联系电话
13631572573


有些零件既不能熔焊,也不好钎焊——比如两块要焊接的材料熔点差很大,或者形状复杂到焊缝没法焊透,这时候真空扩散焊炉就派上用场了。它不靠熔化,也不加钎料,就是把两个磨干净的表面贴紧,在真空里加热加压,让原子自己互相跑过去,最后长成一块。志远工业设备在交付真空钎焊炉和扩散焊类设备时,常被客户问到这背后到底靠什么,下面把原理和技术特征讲清楚。
把两个清洁的固态金属表面贴在一起,表面原子因为有没饱和的键力,即使温度远低于熔点,也会克服能垒往对方那边迁移。温度越高,扩散越快,这是扩散焊的理论基础。真空环境在这里干了件关键的事:把表面那层氧化膜分解掉、抽走,让两个纯金属面直接接触。如果真空度不够,氧化膜和吸附气体挡在中间,原子扩散过不去,接头就是“贴在一起”而不是“焊在一起”。所以真空度不是锦上添花,是前提。
第一是真空系统。典型配置是机械泵做前级,分子泵或扩散泵做主泵,能抽到10⁻⁵到10⁻⁷ Pa的超高真空,炉腔用不锈钢内壁电解抛光减少放气,金属密封法兰保证长期不漏气。做大型件时还会分区控制,让关键焊接界面始终维持高真空。第二是热场控制。温度是扩散速率的总开关,多区独立控温配合钼带、钨丝加热,控温精度做到±5℃,对钛合金这类敏感材料能压到±2℃,温度梯度控制在10℃/cm以内,避免局部过热引起相变。第三是压力控制。液压系统施加0.1到100 MPa的等静压力,配实时压力位移反馈,监测工件压缩量来补偿高温蠕变,异种材料焊接时还用梯度压力匹配两边不同的塑性变形。
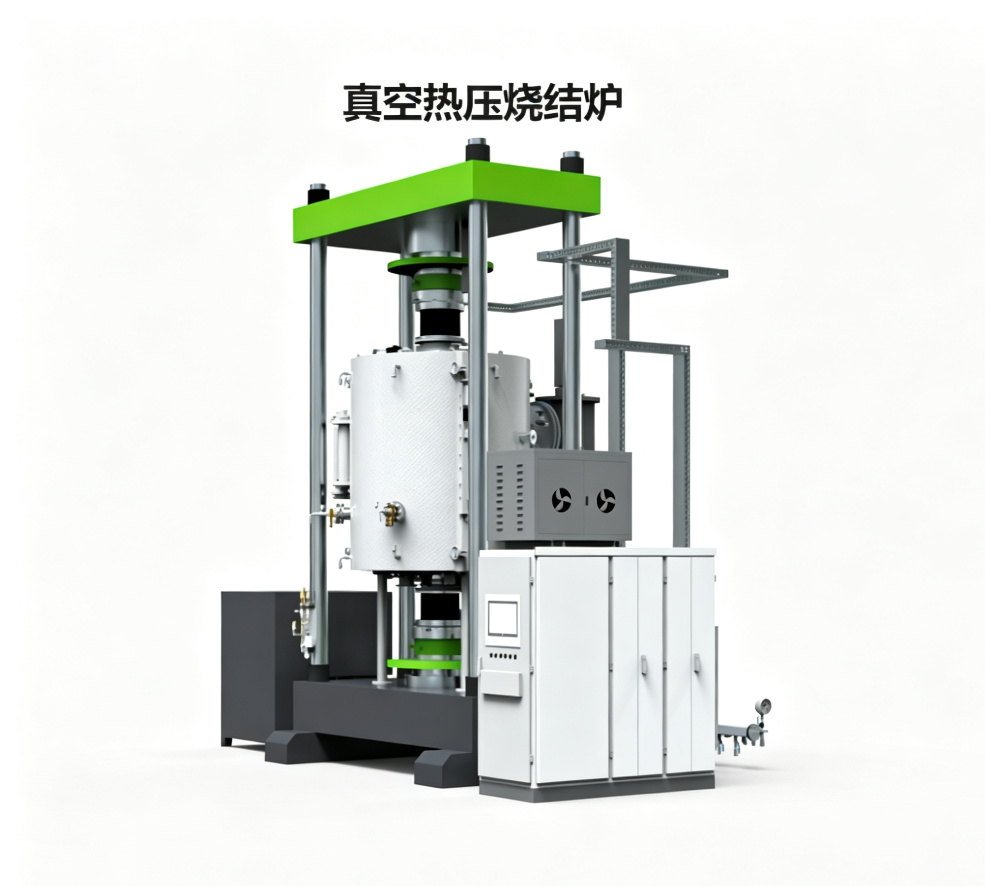
温度、压力、时间三个参数要精确配合。一般温度取熔点的0.5到0.8倍,压力取材料屈服强度的10%到50%,时间从几分钟到几十小时不等。界面结合强度随时间呈S型增长,既要保证强度上去,又不能拖太久让晶粒长粗,工艺窗口要卡得准。
扩散焊对表面状态很挑。理想表面要镜面抛光、粗糙度Ra小于0.5微米,没有油脂和氧化物,也没有微裂纹。预处理一般走机械抛光、化学清洗、真空脱气这一套。对难焊的异种体系,比如钢接铝、陶瓷接金属,常夹一层中间层——纯镍帮钛合金焊,铜中间层用在钢铝连接,钛箔用在陶瓷金属接合。中间层熔点低、扩散快,先把两边拉到一起,再让母材原子扩散过去。做批量气氛处理的客户,常把预脱气放在真空箱式气氛炉里完成,再进扩散焊炉做最终接合。
真空度维持是烧结质量的隐形门槛。很多客户把真空度抽到10⁻²Pa就开始升温,实际上工件内部残留的气体和粘接剂分解产物在升温过程中会持续释放,炉内真空度会明显下降。正确做法是在脱脂和脱气阶段分段保温:300℃保温30分钟排水分,450℃保温60分钟排粘接剂,800℃保温30分钟排残余气体,等真空度回升到10⁻³Pa量级再继续升温。急着升温直接烧结,工件内部容易出现微气孔和表层氧化色,后道机加工良率至少掉10%。志远工业设备在做真空钎焊炉工艺方案时,会把分段抽真空的曲线直接做进PLC程序里。
| 参数项目 | 参数范围 |
|---|---|
| 极限真空度 | 10⁻⁵ ~ 10⁻⁷ Pa |
| 最高工作温度 | 1100 ~ 1300℃ |
| 加热方式 | 钼带/钨丝多区加热 |
| 加压范围 | 0.1 ~ 100 MPa |
| 控温精度 | ±5℃(精密±2℃) |
| 升温速率 | 5 ~ 20℃/min |
注:以上为常见配置范围,具体参数可根据客户工艺需求和工件尺寸做调整。
案例一:某航空件厂做钛合金整体叶盘。叶盘形状复杂,熔焊容易变形。用扩散焊在920℃、压力15 MPa保温2小时,界面抗拉强度达到母材的95%以上,残余应力通过缓冷和焊后退火控制在较低水平,装机测试通过。
案例二:某微电子厂做铝铜复合散热基板。铝和铜热膨胀差异大,直接焊容易裂。夹一层铜中间层,在560℃、压力8 MPa保温1小时,界面结合牢固,热导率比螺栓拼接高出约30%,散热器件热阻明显下降。
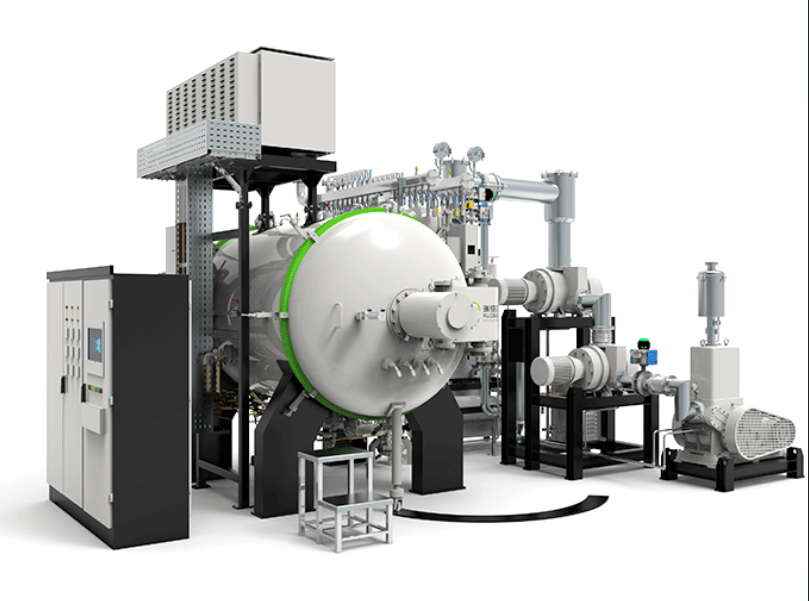
发热体的衰减速度直接影响炉温均匀性。金属辐射屏结构的真空炉,钼片发热体在1400℃以上长期使用后,会因为再结晶和挥发出现电阻增大、表面发黑的情况。使用半年左右,同一区的实际温度可能比设定值低20~40℃,产品开始出现上下温区硬度不均。建议每季度用标准样块测一次炉温均匀性,发现偏差超过±10℃就及时补偿或更换发热体。别等到批量出问题才查——一批工件返工的成本往往比一根发热体贵得多。
扩散焊适合熔焊、钎焊都搞不定的复杂结构和异种材料,关键是表面要干净、真空要够、温度压力时间要配。志远工业设备在真空钎焊和扩散焊设备上有成熟方案,欢迎拿具体工件来聊工艺。