

联系电话
13631572573


在粉末冶金、硬质合金以及碳化钨、碳化钛、碳化钒等金属粉料的制备环节,真空烧结炉已经成为常用的热工装备。相比传统碳化炉,它在真空环境下完成物料的化合与烧结,能够改善粉料粒度均匀性,提高化合含碳量、降低游离碳残留,并兼顾产量与设备抗疲劳表现。要让这些优势稳定落地,核心在于配套的温度控制系统。本文结合志远工业设备在真空炉领域的工程经验,对真空烧结炉温控系统的典型规格进行梳理。
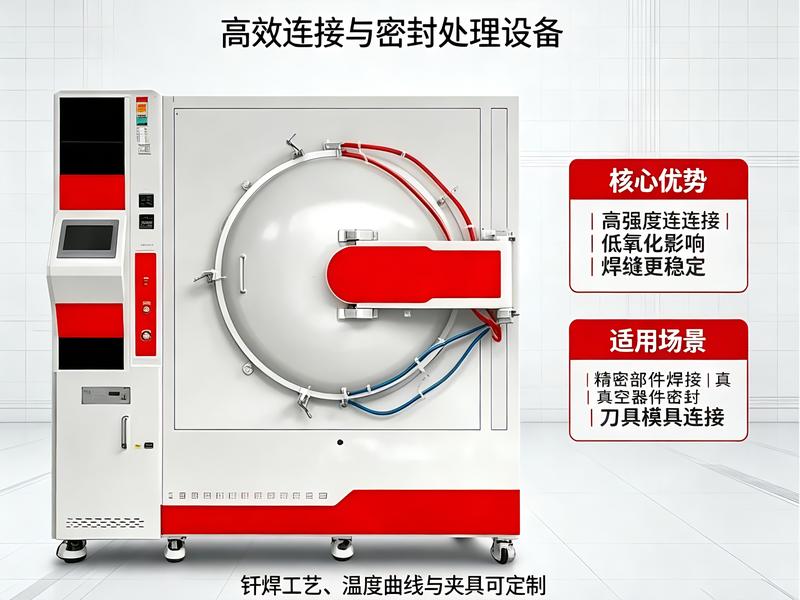
主流真空烧结炉普遍采用PID自动控温方式,配合数字显示仪表,工艺人员可提前录入一段或多段升温、保温、降温曲线。常见配置为30段可编程曲线,覆盖从室温到高温的完整工艺路径。程序一旦启动,设备会按设定斜率自动升温、按设定温度段保温、再按预设速率降温,过程中具备上限报警、偏差报警功能,程序运行结束后自动切断加热输出,基本实现无人值守。在自动化程度更高的机型上,抽真空、升降温可由PLC统一调度,实现一键式工艺循环。
温控仪表通常以线性电流形式输出调节信号,后端触发器通过移相方式控制反并联双向可控硅的导通角,从而连续调节加热功率。这种方案相比位式通断控制,温度波动更小,曲线跟随更平稳,适合对温度均匀性要求较高的粉末烧结场景。在选型时,需要关注可控硅容量与发热体功率的匹配,以及散热风冷或水冷条件,避免长期满载运行引发器件老化。
真空烧结炉的控温热电偶多选用S分度热电偶(铂铑10-铂),其测量上限可达1600℃左右,适合大多数真空烧结与气氛烧结工况。对于更高温度的石墨发热体炉型,则会配套B分度热电偶或光学高温计作为辅助测温。热电偶的安装位置应靠近工件区,并与发热体、保温屏保持合理距离,以减小辐射误差。相关炉型中,真空钎焊炉与真空加压烧结炉在测温回路设计上也采用类似思路,便于工艺迁移。
安全保护是温控系统不可缺少的一环。当炉内温度上升到报警设定值时,系统会自动切断加热电源,同时点亮报警指示灯,提醒操作人员介入。另一方面,一旦热电偶回路开路,仪表会识别为断偶故障并立即断电,避免因测量信号丢失导致加热失控。这两层保护相互独立,构成对工件和炉体的双重防护。
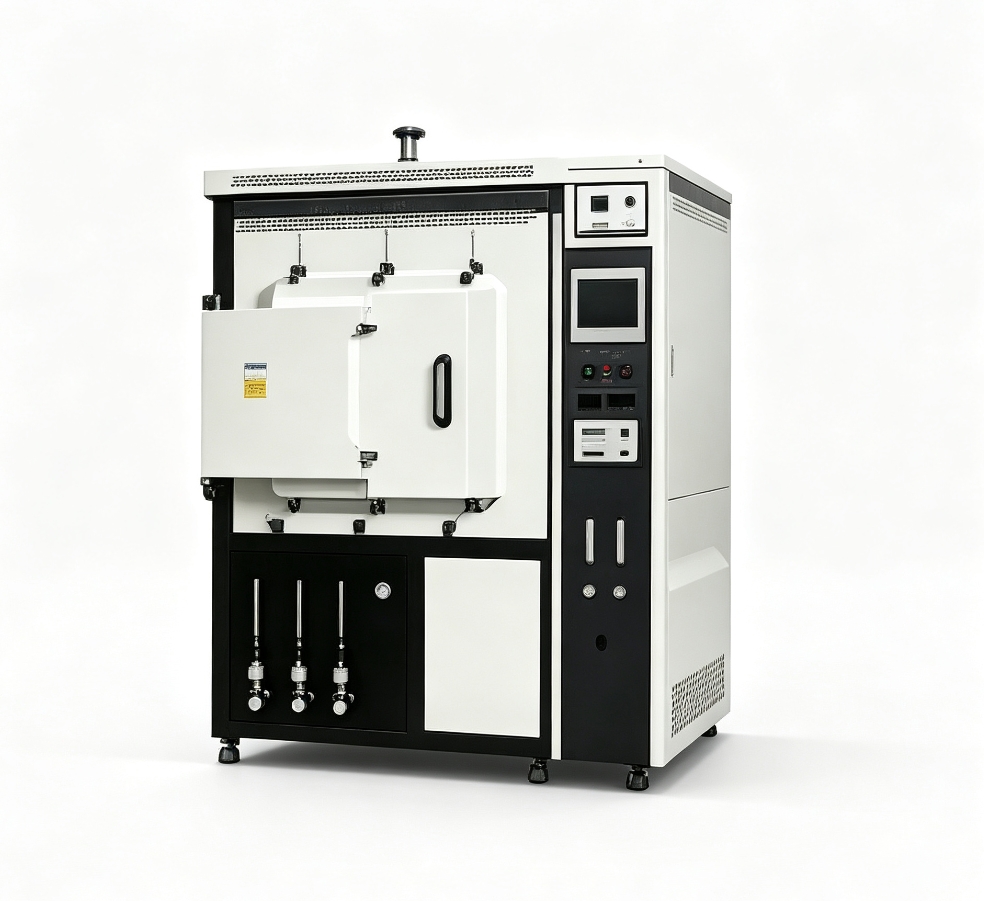
工艺人员在使用真空烧结炉时,应定期校核热电偶零点与量程,检查可控硅散热风扇或水冷通道是否通畅,并保留每批次产品的温度曲线记录。对于多工位生产场景,建议将不同物料对应的曲线存档,便于追溯与复制。志远工业设备在交付真空炉时,通常会同步提供曲线录入、报警阈值设定与日常点检表,帮助用户把温控规格转化为稳定的工艺能力。
综上,真空烧结炉的温度控制系统由控温仪表、功率执行、测温元件与报警保护四部分组成。理解各部分的规格与联动逻辑,有助于在实际生产中减少超温、断偶等异常,提升粉末冶金与硬质合金产品的一致性。