

联系电话
13631572573


真空烧结炉在粉末冶金和硬质合金产线上属于重资产设备,一台中型炉子几十万到上百万,买回来要用十几年。但很多工厂在采购时容易犯一个毛病:只盯着报价比高低,忽略了合同里的验收指标、核心部件配置和售后支持,结果前期省了十几万,第二年泵组返修、密封圈频繁更换、温场漂移,隐性维护费用比省下的钱多得多。
选厂家不是选最便宜的,是选能把设备长期用住的。把合同验收指标、核心部件品牌、工艺售后这三个坑提前避开,采购阶段就能少走很多弯路。
| 参数项目 | 技术指标 |
|---|---|
| 极限真空度 | 10⁻³ |
| 极限真空度 | 二是满载 |
| 压升率 | 三是满载 |
| 温场均匀性 | 前两项用真空计测,第三项用热电偶布点测。合同里还要约定试烧方式,用客户自己的 |
| 典型工件 | 按正常工艺曲线跑一遍,出具完整的测试报告。客户如果能到场旁观试烧更好,亲眼看到数据比看纸面报告踏实。写合同时把测试条件也写清楚 |
| 温场均匀性 | 是在多少温度下测的,是保温15分钟还是30分钟后读数,装载量是多少。这些细节不写清楚,验收时就容易扯皮。有些厂家写" |
| 温场均匀性 | ≤±5℃ |
件减配同一规格的真空烧结炉,市场报价差个20%很正常,配置和成本控制不同。但如果某家报价比同行低出30%以上,就要警惕了。拆开看,低价设备常见的减配手法有几种:真空泵用翻新件或者小品牌,发热体用库存石墨或者劣质电极,炉体不锈钢厚度减薄,隔热屏层数减少。
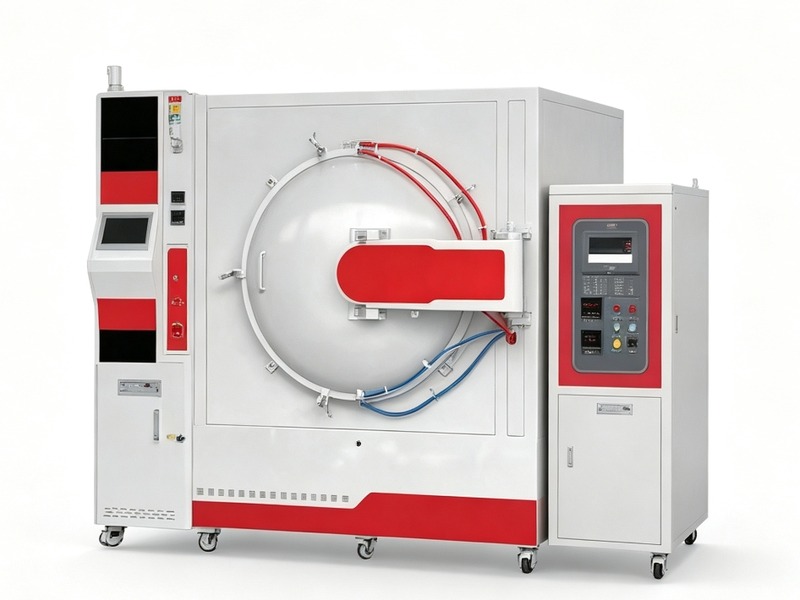
真空泵是真空系统的核心,翻新泵和新泵外观差不多,但密封和轴承已经磨损,抽速下降快,噪音也大。选厂家时要求把泵组品牌型号写进技术协议,验收时对照铭牌检查。发热体也一样,石墨纯度和密度不一样,寿命能差出一倍。好的石墨发热体用三年还能保持电阻稳定,差的用半年就变细开裂。
炉体材质也要核对。304不锈钢和316L不锈钢价格差不少,有些厂家报价用316L,实际用304,外行看不出来。验收时用光谱仪打一下材质,或者直接看炉体上的钢印。隔热屏从多层石墨毡到金属钼屏,价格差距很大,问清楚层数和材质,别让厂家在你看不见的地方减料。
批量生产时,真空渗碳炉的连续作业能力可以提升整体效率。
没人接,等于白搭有些厂家售前答应得很好:定制化工艺曲线、上门调试、长期技术支持,等设备交货完,电话就难打了。真空烧结炉不是买回来就能跑顺的,新炉子到现场要安装、调试、试烧,工艺曲线要摸,操作人员要培训,这些都需要厂家技术团队跟一段时间。售后跟不上,设备再好也发挥不出作用。
考察厂家售后能力,有几个实招。一是问易损件的价格和交货周期:密封圈一套多少钱、多久能到货,发热体一根多少钱、货期多长,泵油什么型号、哪里能买到。敢当场报出这些价格的厂家,说明有常备备件;支支吾吾说"到时候再说"的,备件体系往往不健全。二是问响应时间:设备出故障,技术人员多久能到现场,远程支持能不能及时响应。
三是看客户案例:问厂家要同行业用户名单,打过去问问实际使用体验。工艺支持能力也很重要。有些厂家只会卖设备,不懂工艺,客户拿什么材料来都按通用曲线跑,结果产品良率上不去。选厂家时看技术团队有没有材料背景,能不能根据客户的粉末特性和工件形状给出工艺建议。
设备交付后能不能协助摸索工艺曲线,这比单纯的维修支持更有价值。
里选真空烧结炉厂家,建议按这个流程走:先要技术方案和报价,对比配置清单,把关键指标写进技术协议;然后要求试烧,拿自己的样品过去跑一遍;试烧通过再签合同,把验收指标、核心件品牌、售后条款都写清楚;交货时按合同逐项验收,对照配置清单核对。这个流程走下来,大部分坑都能避开。
买设备是长期合作,不是一锤子买卖。厂家选对了,设备用十几年省心;选错了,后面天天修。东莞市志远工业设备有限公司在真空烧结炉这条线上做了多年,合同验收指标、核心部件配置、售后支持都有明确标准,技术团队可以配合客户做试烧验证,让采购方在签约前就把设备性能和工艺匹配度看清楚。
志远工业设备提供真空铝钎焊炉、真空加压烧结炉等设备,配套完善的售后技术支持。从更宽的真空热工范围看,温度、真空与压力的配合规律是相通的。真空钎焊炉在温控精度和炉温均匀性上的做法值得借鉴;液冷真空焊接炉对液冷换热与电极冷却的协同要求较高,相关参数匹配方法对提升整线运行稳定同样有参考意义,便于统一配套与维护安排。
以上内容围绕液冷工件真空钎焊的工艺与设备选型整理。若您有液冷板、分水器等工件的真空钎焊加工或设备需求,可将工件尺寸、材质、焊缝要求与产能节拍整理后,与东莞志远工业设备沟通确认适配的炉型规格、交付周期与售后安排,帮助降低选型与投产环节的不确定性。