
联系电话
13631572573

液冷散热系统要把冷却液分配到多个发热单元,再汇集回流,承担这一功能的部件就是分水器(也叫分流器、集分水器)。一套 AI 服务器或储能系统的液冷管路,分水器的接口数量少则几个、多则十几个,内部流道走向复杂,支管与主管的连接处是整条管路的薄弱环节。
分水器的工作环境并不轻松:冷却液长期循环、系统承压通常在 0.6~1.6MPa 量级、温度随负载反复升降。行业内普遍采用氦质谱检漏和冷热循环测试来验证产品可靠性,一旦焊缝出现微渗漏,冷却液可能直接接触芯片、电路板等电子器件,带来的故障往往难以修复。可以说,分水器焊缝质量是液冷系统稳定运行的底线之一。
目前分水器制造普遍采用钎焊工艺一次成型,这对母材提出了一个关键要求:含碳量要低。
原因在于不锈钢在 450~850℃温度区间停留时,晶界附近的铬元素容易与碳结合析出碳化铬,形成局部贫铬区,也就是常说的 “敏化”。贫铬区的耐腐蚀能力明显下降,在含氯离子的冷却液中容易发生晶间腐蚀,表现为焊口附近提前失效甚至渗漏。
不同牌号的差异就在这里:
牌号
含碳量
钎焊适配性
304/316
约 0.08%
敏化倾向较高,钎焊后晶间腐蚀风险偏大
304L/316L
≤0.03%
低碳设计,明显降低敏化倾向,适合钎焊
316L 在 304L 的基础上增加了钼元素(约 2%~3%),抵抗氯离子点蚀和缝隙腐蚀的能力更强,更适合长期接触冷却液、或处于沿海高湿盐雾环境的工况。因此,液冷分水器行业普遍将 316L 作为钎焊用不锈钢的优先选择 —— 既考虑工艺适配,也考虑成品长期运行时的耐腐蚀寿命。
需要说明的是,钎焊温度本身高于敏化区间,但升降温过程必然穿越 450~850℃,所以冷却策略同样重要(下文展开)。
真空钎焊的基本原理是:在真空环境中加热,母材不熔化,钎料熔化后依靠毛细作用填充装配间隙,与母材发生扩散结合,冷却后形成致密焊缝。
对 316L 分水器来说,真空钎焊的价值主要体现在四个方面:
316L 不锈钢钎焊常用镍基钎料(BNi 系列),选择时要把耐腐蚀性放在与强度同等的位置:
钎焊的毛细填充依赖合理的装配间隙:间隙过小,钎料难以流入;间隙过大,毛细作用减弱,容易出现虚焊或钎着率不足。316L 分水器接头间隙通常控制在 0.05~0.15mm 量级(具体随钎料体系与结构形式调整),需要机加工精度与工装定位共同保证。
分段升温是 316L 分水器钎焊的常见思路:先在较低温度(如 350℃左右)保温,排湿排气;再升温至 550℃左右,去除钎料中的有机物;随后分段升至钎焊温度(镍基钎料一般在 900~1100℃区间)保温,让钎料充分浸润铺展;最后缓慢降温释放热应力。升温过快容易造成钎料未充分浸润就开始凝固,形成虚焊。
钎焊后的冷却策略直接影响 316L 的耐腐蚀性能。采用随炉缓冷与充氩强制冷却相结合的方式,尽量缩短在 450~850℃敏化区间的停留时间,减少碳化铬析出,是液冷分水器工艺中容易被忽略却值得重视的细节。
316L 表面的铬氧化膜致密,高温下会阻碍钎料润湿铺展。真空度不足时氧化膜难以有效抑制,焊缝容易出现气孔、虚焊。生产中需要维持稳定的高真空,冷却阶段充入高纯氩气,并定期检查炉膛密封与回气质量,避免水汽、氧杂质污染工件。
问题
常见成因
对策方向
虚焊、钎着率低
焊前清洗不到位、间隙偏大、升温过快
完善前处理、控制间隙、优化温度曲线
钎料堵塞微流道
钎料用量偏多、保温时间过长、温度偏高
精确控制钎料用量与温度窗口
薄壁件变形翘曲
工装施压不均、升降温速率过陡
优化工装设计、采用分段缓冷
表面氧化变色
真空度不足、回气纯度低
检漏维护、提高气氛纯度
晶间腐蚀隐患
母材含碳量偏高、冷却过慢
选用 316L/304L、缩短敏化区间停留时间
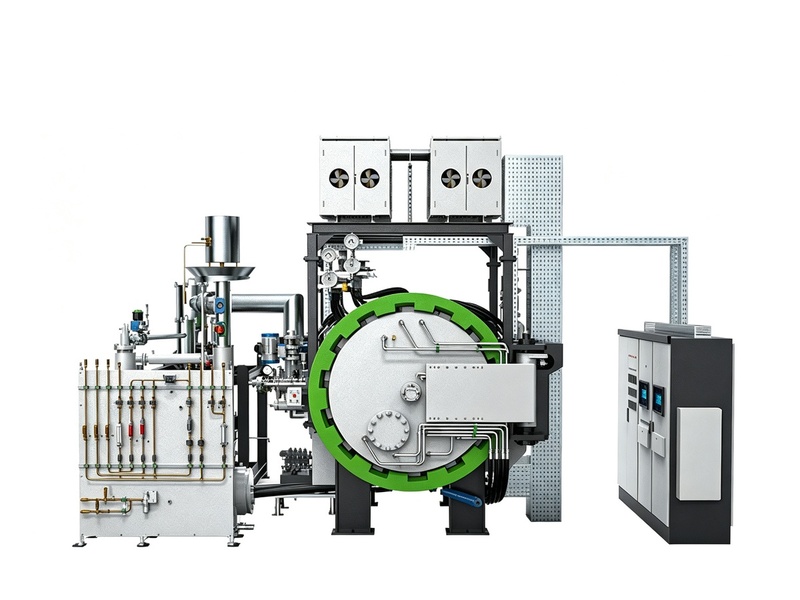
分水器量产场景下,真空钎焊炉的选型不应只盯着炉膛尺寸和最高温度:
结语
液冷分水器的可靠性,最终落在焊缝上。材料选 316L、工艺走真空钎焊、设备匹配到位,三者环环相扣。东莞市志远工业设备有限公司专注真空钎焊炉、液冷钎焊炉等热工装备的研发与制造,面向液冷板、液冷分水器(Manifold)、换热器、波纹管等精密件的钎焊需求,支持非标定制、打样验证与工艺优化,欢迎液冷行业客户沟通交流。
焊缝外观要逐件检查,表面应连续、饱满,无明显未钎透、气孔和裂纹。密封性要求高的工件,建议做氦质谱检漏,常用冷板的漏率控制在 1×10⁻⁹ Pa·m³/s 量级;条件有限时可用 0.6~1.0MPa 气压保压 30 分钟,压降不超过 2%。抽检比例建议首件全检、批量按 5%~10% 抽检,关键批次提高到 20%。平面度用三坐标或平台塞尺复测,超过图样要求的转入校平工序,不要直接流入装配。
批量稳定的关键是把工艺固化、把变量管住。每炉装炉方式、工件间距、钎料用量保持一致,相邻工件留出均匀的热通道。温度曲线每班次核对一次,定期用随炉热电偶复测温场。建立首件确认制度,每批首炉经检验合格后再连续生产。对良率、缺陷类型做台账统计,出现异常波动及时停炉分析,避免问题在批量中放大。设备做好点检和维护,泵油、密封件按周期更换,减少因设备状态波动造成的批次差异。
建议为每炉建立工艺记录,包含炉号、工件编号、曲线编号、真空度和操作人,与检测报告一并存档。出现质量问题时可以快速定位批次,平时也能通过记录观察设备状态的缓慢变化,提前安排维护,而不是等到缺陷集中出现才处理。
生产过程中坚持首件检验和过程巡检,首件合格后再连续作业,每隔一定数量抽验一次外观和尺寸。换人、换料、换曲线后都重新确认首件。把检验节点固定下来,缺陷能在早期被发现,减少整批返工,批量质量也更稳定。
以上内容围绕分水器真空钎焊的工艺与设备选型整理。若您有液冷板、分水器等工件的真空钎焊加工或设备需求,可将工件尺寸、材质、焊缝要求与产能节拍整理后,与东莞志远工业设备沟通确认适配的炉型规格、交付周期与售后安排,帮助降低选型与投产环节的不确定性。
上一篇:没有了