
联系电话
13631572573

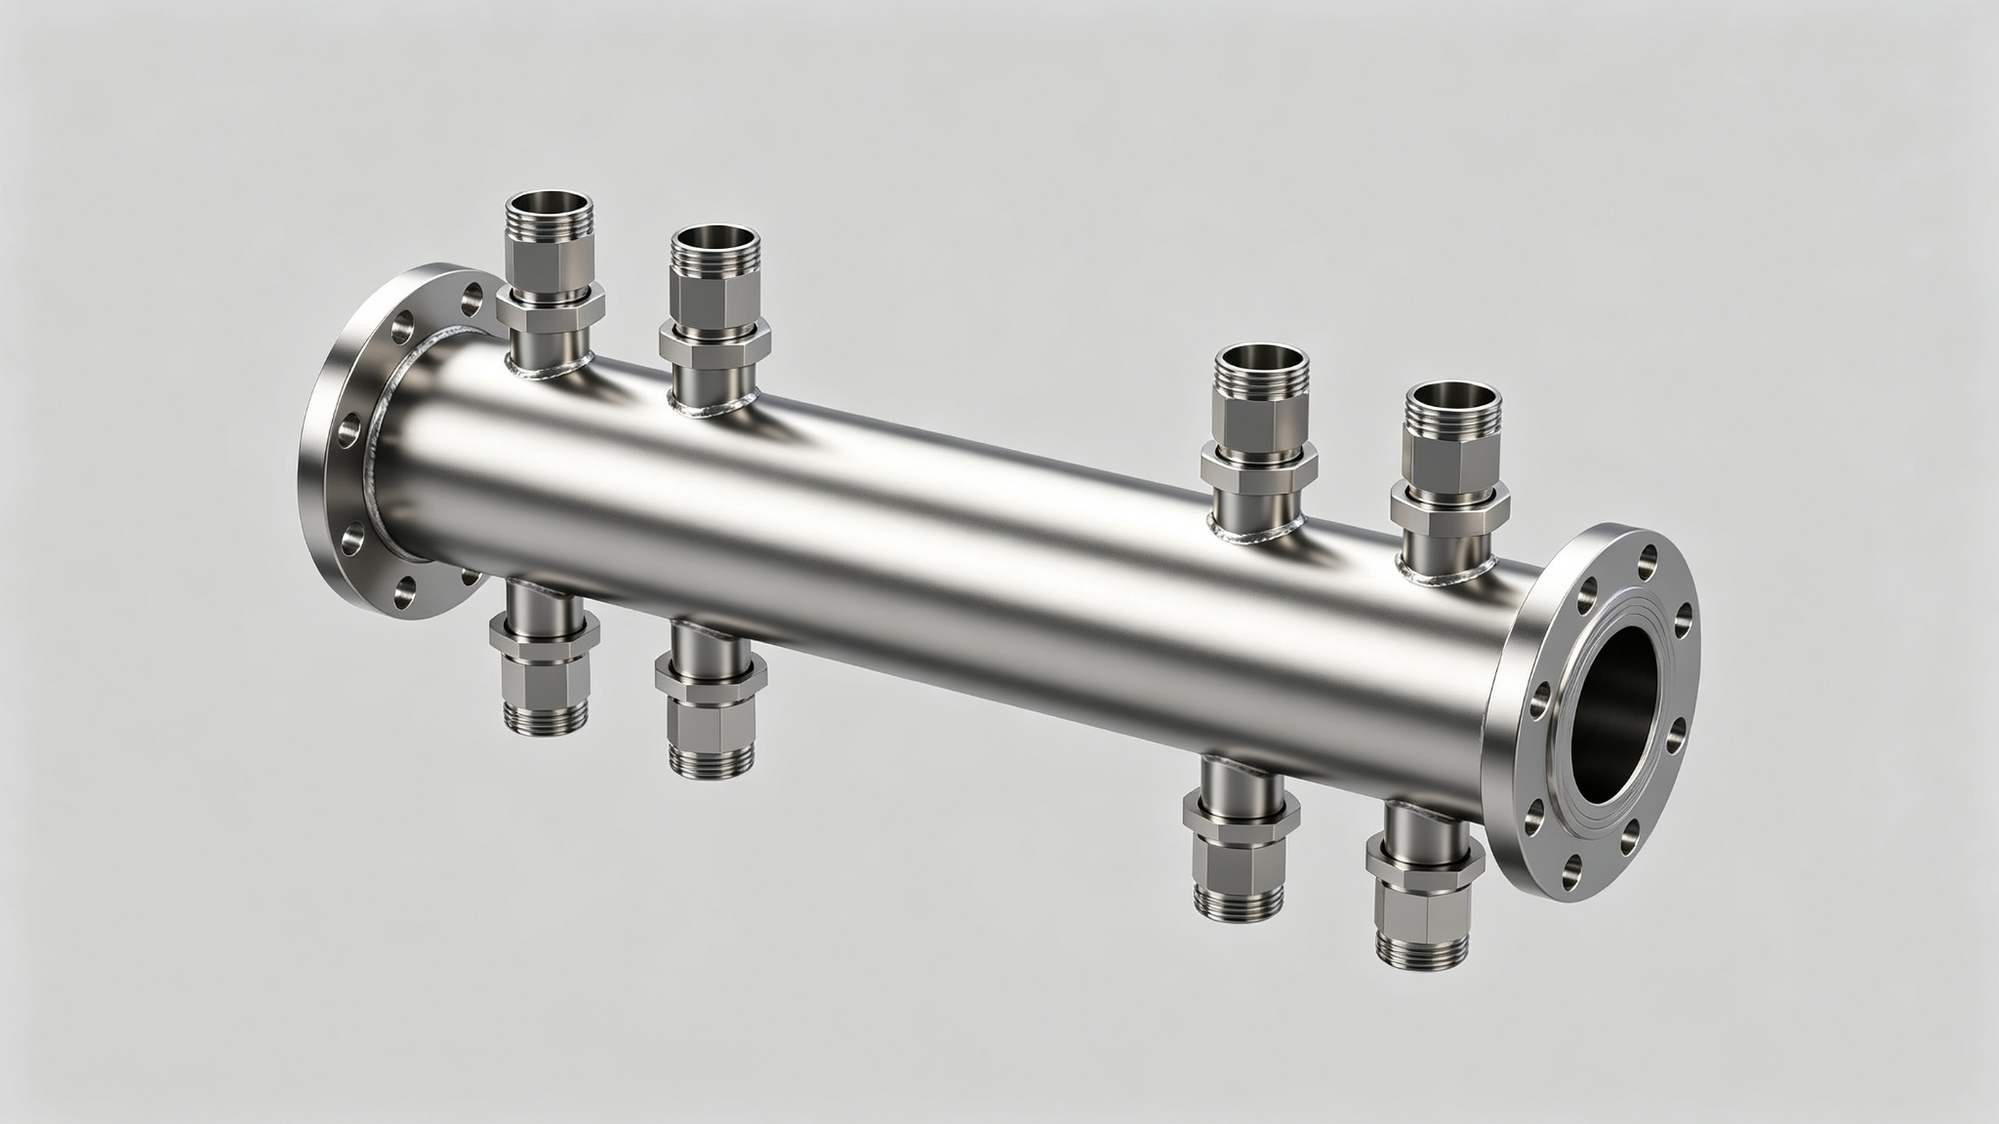
液冷分水器(manifold)是液冷系统中连接集流主管与多路支管的分配部件,负责把冷却液均匀分配到各散热通道。随着AI服务器与新能源热管理对均流精度的要求提高,分水器的焊接质量直接影响系统流量分配与泄漏风险。真空钎焊是分水器批量生产中应用较多的连接工艺,本文从工艺要点到设备选型逐项梳理。
间隙控制:支管与主管的配合间隙一般控制在0.03~0.06mm,毛细作用保证钎料均匀填充,给客户带来的实际改变是焊缝强度稳定、减少虚焊返工。间隙过小钎料难以渗入,间隙过大毛细作用减弱、焊缝强度下降。
真空度控制:真空度一般要求达到10⁻³~10⁻⁴Pa量级,氧化膜去除充分,钎料润湿铺展充分,焊缝致密无气孔。真空度不足时氧化膜难以去除,会阻碍钎料润湿与铺展,导致局部虚焊。
温场均匀性:炉膛温差控制在±1℃以内,同炉产品一致性高,减少部分焊透、部分虚焊的情况。分水器焊缝多、结构集中,对温场均匀性要求较高,温场不均容易造成同炉产品良率差异大。
变形控制:采用分段升温+可控冷却速率,薄壁件翘曲小,平面度稳定。充氮急冷容易导致薄壁板片翘曲,支持分段设定冷却速率的炉子,才能兼顾平面度与产能。
本工艺要点适用于以下工件:铝合金液冷分水器(3003、6061材质)、不锈钢液冷歧管(304、316L)、铜质液冷分配器(C11000)、液冷板、换热器等精密焊接件。
注:以上参数可根据客户工艺需求调整。
案例1:某数据中心液冷厂商分水器钎焊。工件为铝合金液冷分水器,16路支管。痛点是批量生产中虚焊率约8%,泄漏返工多。采用志远工业设备ZY-ZK65卧式真空钎焊炉,多分区温场+0.05mm间隙控制后,虚焊率降至0.5%以下,氦检漏合格率99.5%。
案例2:某储能电池厂商液冷板批量钎焊。工件为6061铝合金液冷板,尺寸600×400mm。痛点是大尺寸板平面度超差,变形翘曲。采用分段升温+可控冷却速率,石墨工装压紧后,平面度控制在0.1mm/100mm以内,批量一致性稳定。
相关产品:卧式真空钎焊炉
数据中心液冷:AI服务器功率密度从8kW/柜升到30kW/柜以上,风冷压不住,冷板和浸没式液冷成为主流。液冷板、分水器、Manifold、快接头都要真空钎焊,焊缝要求氦检漏≤1×10⁻⁹Pa·m³/s,泄漏直接影响整机寿命。客户常见痛点是批量生产中虚焊率高、大平面件变形、钎料堵塞流道。
储能与动力电池:储能集装箱和动力电池包对液冷板需求量大,单台储能柜配几十块液冷板。客户关心批量一致性——同炉焊几十块板,平面度、流道阻力、泄漏率不能差太多。志远多区温场±1℃控制,就是为了保证同炉产品一致性。
军工与航天:军工T/R组件、航天热控构件批量小但要求高,焊缝可靠性要求零缺陷。客户需要工艺记录完整、可追溯,每炉温度曲线存档。志远设备标配工艺曲线存储功能,客户随时调阅。
常见问题:钎料铺展不充分多由真空度不足或工件清洗不净导致;焊缝气孔多由炉内油污挥发、排气不充分导致;工件变形大由升温过快或冷却太急导致。志远工程师会在打样阶段逐项排查,客户批量生产时遇到同类问题,远程指导一般当天解决。
客户在选型前建议先确认工件材质、最大外形尺寸、批量大小和检漏要求四项。材质决定炉温区间,尺寸决定炉膛规格,批量决定单室还是连续线,检漏标准决定真空机组配置。志远销售工程师会在沟通后2个工作日内给出炉型建议和参考报价,不催单、不打包票,参数都按实际工件来。
炉型怎么选:分水器批量在每月500件以下、工件尺寸600mm以内,选ZY-ZK55卧式炉即可;月产2000件以上、工件超过800mm,建议ZY-ZK75双室炉或连续生产线。铝合金选铝钎焊温度区间580~620℃,不锈钢件选1050~1150℃高温炉,两台炉温区不同不能混烧。
工艺打样:客户送样5~10件,志远工业设备在车间现有炉型上试焊3炉,出具温度曲线、焊缝金相、检漏数据,客户确认后再谈设备采购。打样不收费,差旅由客户承担。
交付与售后:标准炉型生产周期45~60天,含安装调试3天、操作工培训2天、工艺工程师驻厂1周。易损件(加热棒、热电偶、密封圈)按年消耗免费送一批。质保期1年,整机质保期内非人为故障上门维修不另收费。
和别家差异在哪:同价位段炉子,志远多区温场按±1℃出厂校准,冷却速率0.5~10℃/min分段可调;同行多数±3℃、冷却速率只有固定两档。分水器薄壁件多,冷却曲线差一档,平面度和良率就差一截。
液冷分水器真空钎焊的良率管理,关键在间隙控制、真空度与温场均匀性三者的配合。志远工业设备长期为液冷行业提供分水器、液冷板等精密件的真空钎焊炉与工艺支持。
相关产品:液冷真空焊接炉
工装既要保证零件相对位置,又要留出钎料流动和热膨胀的空间。定位面配合间隙建议控制在 0.03~0.05mm,压紧力要均匀,过大的刚性约束会在加热时顶弯薄壁件。工装材料长期在高温下使用要考虑强度衰减,石墨工装适合铝件,不锈钢工装需做防扩散处理。每生产 30~50 炉检查一次定位面磨损,磨损超过 0.05mm 及时修复或更换,避免批量位置度漂移。
钎料用量以填满焊缝、略有均匀圆角为宜,过量既浪费又容易流入流道造成堵塞。箔片钎料厚度常用 0.08~0.12mm,按焊缝面积裁切,预置在接头受热后能依靠毛细作用填满间隙的一侧。膏状钎料要搅拌均匀、控制粘结剂比例,涂覆后充分干燥再入炉,否则残留溶剂会形成气孔。钎料要按牌号、批次分开存放,铝基钎料注意防潮,过期或氧化发黑的不要继续使用。
建议为每炉建立工艺记录,包含炉号、工件编号、曲线编号、真空度和操作人,与检测报告一并存档。出现质量问题时可以快速定位批次,平时也能通过记录观察设备状态的缓慢变化,提前安排维护,而不是等到缺陷集中出现才处理。
以上内容围绕分水器真空钎焊的工艺与设备选型整理。若您有液冷板、分水器等工件的真空钎焊加工或设备需求,可将工件尺寸、材质、焊缝要求与产能节拍整理后,与东莞志远工业设备沟通确认适配的炉型规格、交付周期与售后安排,帮助降低选型与投产环节的不确定性。