
联系电话
13631572573

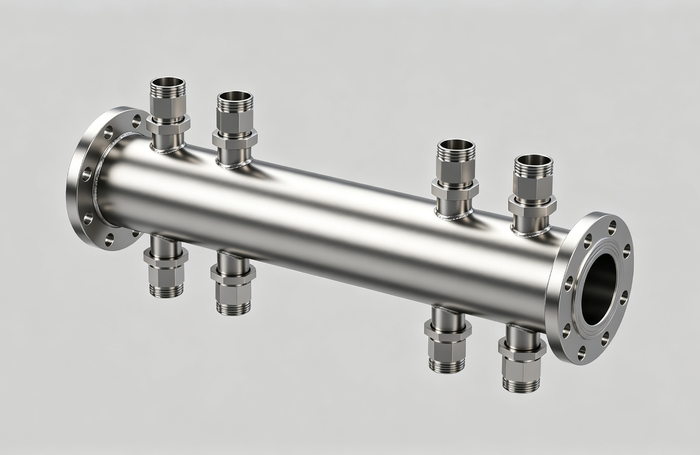
做铝合金液冷板真空钎焊,十个人有八个死在两个地方:温度曲线没调对,装配间隙没控制好。这两个点,一个决定钎料能不能熔化润湿,一个决定钎料能不能填进去。搞不定这两个,其他参数调得再漂亮也白搭。
温度曲线是核心:铝钎焊工艺窗口特别窄,一般就±5℃。温度低了钎料没基本熔化,润湿不好,焊缝不饱满;温度高了母材过烧,板子都变形了。所以温度曲线得分段:升温段别太快,不然工件受热不均;保温段要稳,温度波动不能大;降温段要控制速率,快了变形,慢了影响产能。
装配间隙是基础:钎焊靠毛细作用把钎料吸进间隙里。间隙太小,钎料进不去,焊缝缺料;间隙太大,毛细作用没了,钎料留不住,焊缝强度不够。一般铝合金液冷板,间隙控制在0.03~0.06mm最合适。这个范围怎么来的?试出来的,不同结构的板子最佳间隙略有差别,得自己摸。
升温速率别太快:很多新手想赶产能,升温速度拉满。结果就是工件上下受热不均,热应力大,焊完变形翘曲。一般升温速率控制在5~8℃/分钟,大件还要更慢。急不得,快了后面变形更麻烦。
冷却速率要平衡:冷却快,产能高,但变形大;冷却慢,变形小,但产能低。液冷板一般控制在3~5℃/分钟,加上工装压紧,变形就能压下来。别一味追求快,不然焊完一测平面度不合格,还得校形,更费时间。
本文讲的工艺控制方法,适用于3003、6061等铝合金液冷板、铝制分水器、铝散热器等铝质工件的真空钎焊生产。不管是小批量试产还是大批量量产,温度曲线和装配间隙这两个控制点都得抓住。
注:以上参数可根据客户工艺需求调整。
某液冷板厂调温度曲线,一开始升温太快,焊完板子翘曲严重。后来把升温速率从10℃/min降到6℃/min,保温时间加了5分钟,冷却速率降到4℃/min,变形问题解决了,平面度合格了,良率从70%提到95%。
某新能源厂控制装配间隙,之前间隙留得大,0.1mm左右,焊缝总是不饱满。后来把间隙调到0.05mm,钎料一下就填进去了,焊缝饱满了,强度也够了,检漏通过率上去了。
数据中心液冷:AI服务器功率密度从8kW/柜升到30kW/柜以上,风冷压不住,冷板和浸没式液冷成为主流。液冷板、分水器、Manifold、快接头都要真空钎焊,焊缝要求氦检漏≤1×10⁻⁹Pa·m³/s,泄漏直接影响整机寿命。客户常见痛点是批量生产中虚焊率高、大平面件变形、钎料堵塞流道。
储能与动力电池:储能集装箱和动力电池包对液冷板需求量大,单台储能柜配几十块液冷板。客户关心批量一致性——同炉焊几十块板,平面度、流道阻力、泄漏率不能差太多。志远多区温场±1℃控制,就是为了保证同炉产品一致性。
军工与航天:军工T/R组件、航天热控构件批量小但要求高,焊缝可靠性要求零缺陷。客户需要工艺记录完整、可追溯,每炉温度曲线存档。志远设备标配工艺曲线存储功能,客户随时调阅。
常见问题:钎料铺展不充分多由真空度不足或工件清洗不净导致;焊缝气孔多由炉内油污挥发、排气不充分导致;工件变形大由升温过快或冷却太急导致。志远工程师会在打样阶段逐项排查,客户批量生产时遇到同类问题,远程指导一般当天解决。
问:真空钎焊和氩弧焊哪个好?答:薄壁、精密、批量件选真空钎焊,焊缝变形小、外观好;厚壁、单点焊、返修件选氩弧焊,成本低但变形大。液冷板、分水器这类批量精密件,真空钎焊良率和一致性明显更好。
问:一台炉能用多久?答:正常维护下加热室寿命8~10年,真空机组5~8年,易损件每年更换。志远提供年度保养服务,客户签保养合同后上门巡检。
客户在选型前建议先确认工件材质、最大外形尺寸、批量大小和检漏要求四项。材质决定炉温区间,尺寸决定炉膛规格,批量决定单室还是连续线,检漏标准决定真空机组配置。志远销售工程师会在沟通后2个工作日内给出炉型建议和参考报价,不催单、不打包票,参数都按实际工件来。
炉型怎么选:批量月产500件以下、工件600mm以内选标准卧式炉;月产2000件以上或工件超800mm,建议双室炉或连续线。铝件选580~620℃温区,不锈钢件选1050~1150℃温区,铜件按钎料熔点单独配温区。
工艺打样:客户送样5~10件,志远工业设备在车间现有炉型上试焊3炉,出具温度曲线、焊缝金相、检漏数据,客户确认后再谈设备采购。打样不收费。
交付与售后:标准炉型生产周期45~60天,含安装调试3天、操作工培训2天、工艺工程师驻厂1周。易损件按年消耗免费送一批。质保期1年,非人为故障上门维修不另收费。
和别家差异在哪:同价位段炉子,志远多区温场按±1℃出厂校准,冷却速率0.5~10℃/min分段可调;同行多数±3℃、冷却只有固定两档。薄壁件和大平面件多的客户,冷却曲线差一档,良率就差一截。
相关产品:液冷真空焊接炉
铝合金液冷板真空钎焊,别一上来就调一堆参数。先把温度曲线摸准,再把装配间隙控制好,这两个点搞定了,良率自然就上来了。其他参数都是在这两个基础上微调的。
相关产品:真空钎焊炉
钎焊对表面状态敏感,油污、氧化膜会妨碍钎料润湿。铝件常用碱洗除油、酸洗去氧化膜,处理后在规定时间内完成钎焊,避免二次氧化;铜件和不锈钢件可用丙酮或专用清洗剂脱脂,必要时做光亮处理。清洗后的工件不要用手直接接触待焊面,佩戴干净手套转运。表面处理到钎焊的间隔越短越好,当天处理、当天装配入炉,润湿和成形更稳定。
建议为每炉建立工艺记录,包含炉号、工件编号、曲线编号、真空度和操作人,与检测报告一并存档。出现质量问题时可以快速定位批次,平时也能通过记录观察设备状态的缓慢变化,提前安排维护,而不是等到缺陷集中出现才处理。
生产过程中坚持首件检验和过程巡检,首件合格后再连续作业,每隔一定数量抽验一次外观和尺寸。换人、换料、换曲线后都重新确认首件。把检验节点固定下来,缺陷能在早期被发现,减少整批返工,批量质量也更稳定。
以上内容围绕液冷板真空钎焊的工艺与设备选型整理。若您有液冷板、分水器等工件的真空钎焊加工或设备需求,可将工件尺寸、材质、焊缝要求与产能节拍整理后,与东莞志远工业设备沟通确认适配的炉型规格、交付周期与售后安排,帮助降低选型与投产环节的不确定性。