

联系电话
13631572573


真空热压机主要用于把预先浸胶的碳纤维布或玻璃纤维增强材料放入模具,合模后通过压力、温度与时间的协同控制,制成所需的复合材料制品。设备多采用伺服系统控制,压力稳定、效率较高、成品率较好,加压灵活、抽真空快,可实现多级加压与多级加热,广泛适用于碳纤维、玻璃纤维等产品的热压成型。
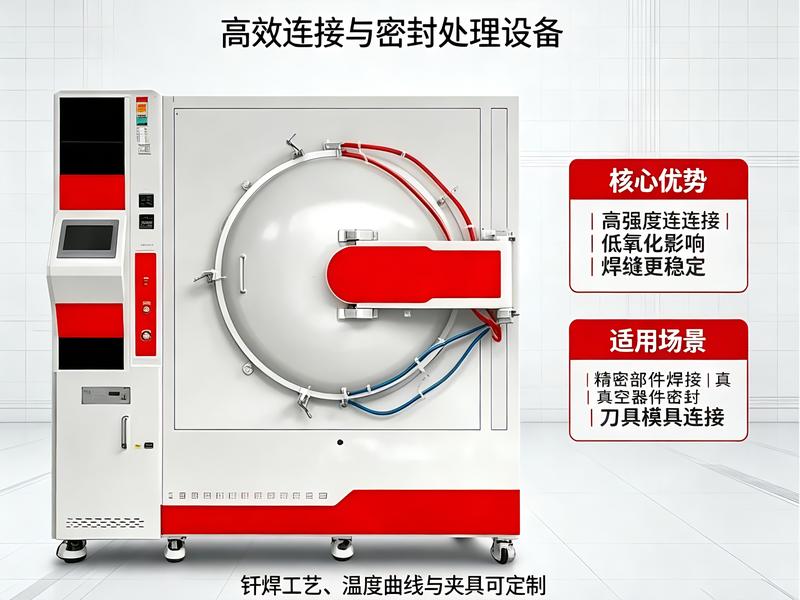
先把工件放入真空热压模具,再根据产品工艺要求设定补压时间、保压压力、排气次数等参数。参数设定要结合材料固化曲线,温度、压力、时间三者匹配,才能保证制品内在质量。真空热压机通常支持PLC编程,操作方便、工作参数可调,适合多品种小批量生产切换。
参数就绪后,机器快速上行、缓慢进入真空罩;模具进入后真空泵开始抽真空。随后通过油温机中的高温导热油对模具加热,加热过程中材料逐步变形、流动并浸润。整个抽真空与加热过程在真空罩内完成,有助于排出气泡、提高制品致密度与表面质量。
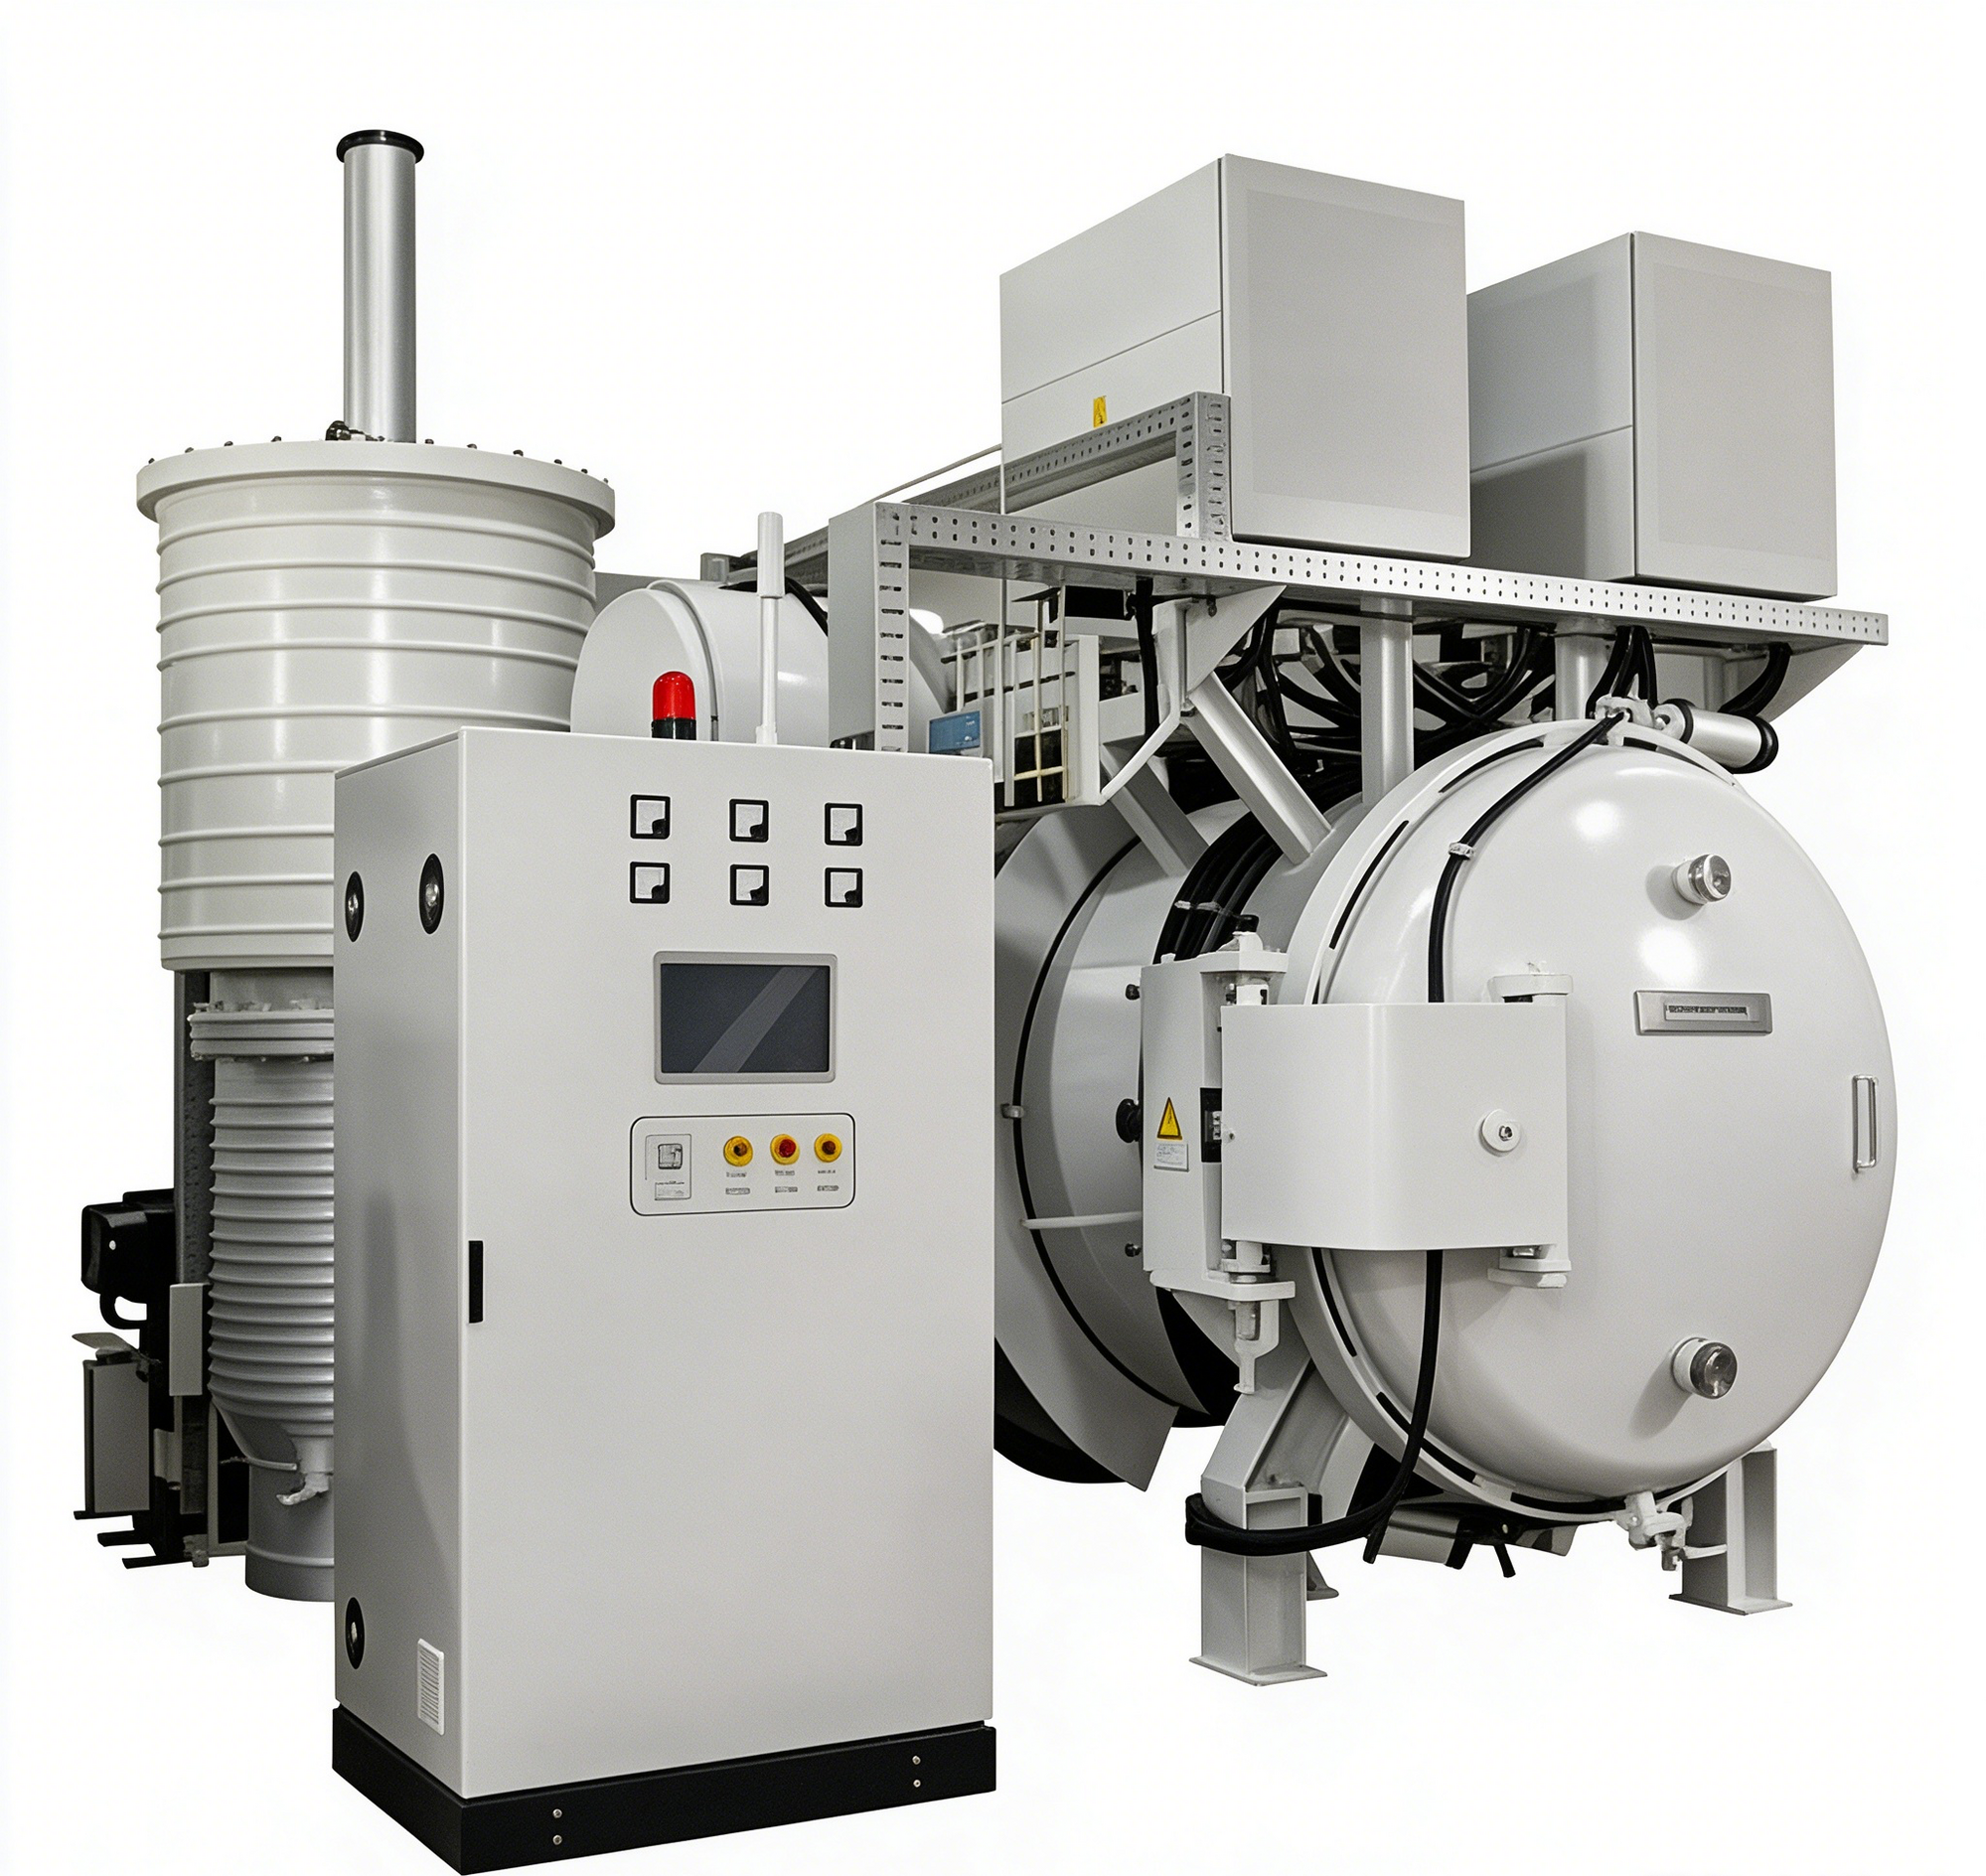
在真空罩内,设备依次完成保压、补压、排气等一系列动作;动作完成后真空泵破除真空,真空罩解锁,压机快速返回起始位置,一个循环结束。设备可选配模内抽芯控制与顶出控制,实现快速下行、分段加压、分段排气、保压、慢速开模、快速返回、慢速脱模、快速顶出等动作,温度还可多点独立控制。
设备温度、固化时间、压力与速度均按SMC/BMC材料工艺特点设计,能较好满足压制过程要求。对需要更高温度与真空环境的粉末冶金制品,可结合真空热压炉类设备一并考虑;金属连接类需求则可搭配真空钎焊炉使用。
选型时应根据制品尺寸、吨位、温度与节拍需求确定压机规格,并关注真空系统响应速度与温控均匀性。志远工业设备可为复合材料与粉末冶金用户提供从真空热压到钎焊的成套热工解决方案,帮助用户减少跨设备对接成本。