

联系电话
13631572573


热等静压(HIP)把高温与高压结合在一起,加热温度通常在1000到2000摄氏度,以密闭容器中的高压惰性气体或氮气为传压介质,工作压力可达约200兆帕。被加工件在高温高压下各向均衡受压,致密度高、均匀性好。志远工业设备把这项热等静压HIP技术的应用脉络做个梳理,帮助客户判断工艺路线。
热等静压设备主要由高压容器、加热炉、压缩机、真空泵、冷却系统和计算机控制系统组成,其中高压容器是关键装置。先进机型多采用预应力钢丝缠绕框架结构,端盖与缸体间采用无螺纹设计,工作时强大应力由缠绕钢丝承担,并起到防爆屏障作用。
加热炉多为电阻式,按温度选用钼丝或石墨加热,可把温差控制在较小范围。压缩系统采用非注油式电动液压压缩机,配置过压保护、防振装置和自动调节部件,可给HIP提供高压气体。真空泵用于抽空排气并去除水气、氧和挥发性杂质。
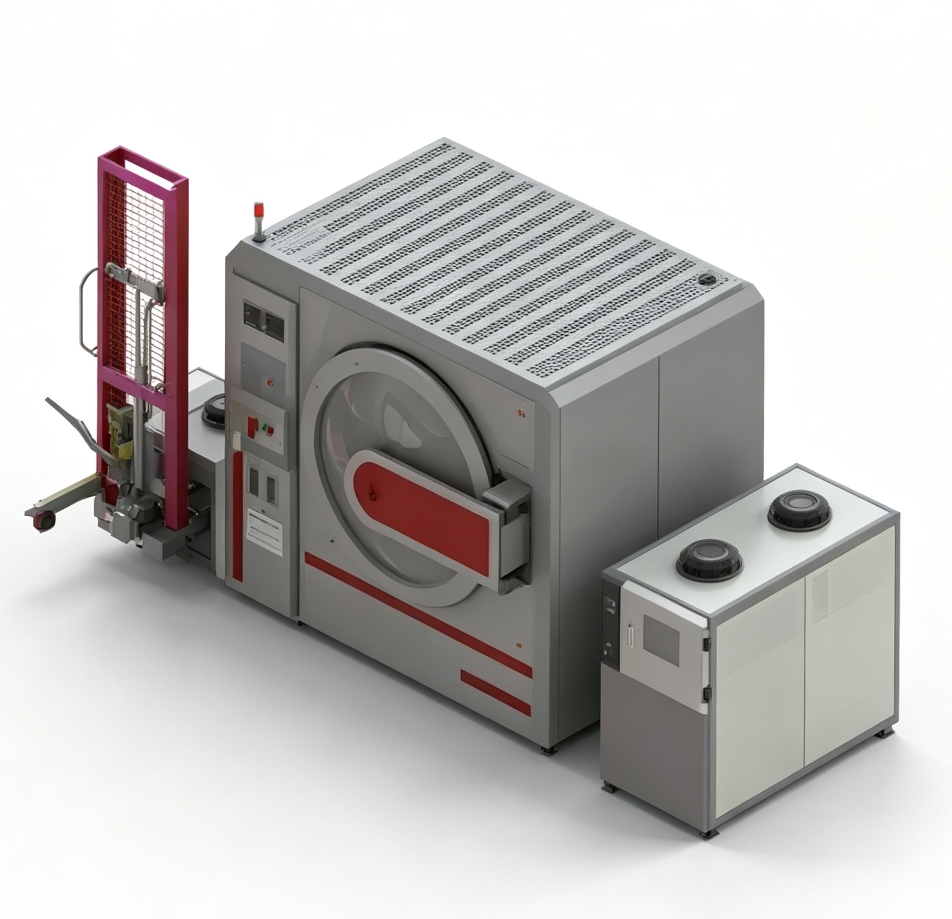
早期在真空烧结基础上叠加HIP处理,可把相对密度92%以上的制品进一步致密化,孔隙度大幅下降,抗弯强度和使用寿命明显改善。后来发展出压力低于10兆帕的烧结-热等静压工艺,把脱粘、烧结和致密化合并在同一设备完成,成本显著降低,成为高质量硬质合金的主要生产手段。这一路线在国内粉末冶金行业应用广泛。
对于大尺寸硬质合金制品,比如人造金刚石压机用的直径超过100mm的顶锤,常规粉末冶金方法很难保证质量,经HIP处理后性能明显提升,使用寿命成倍增加。
钨、钼、铜合金经HIP处理可消除内部孔隙,改善抗拉强度与导电导热性能;钼材在提高致密度的同时能获得细小均匀的晶粒组织。钛合金精密铸件经HIP再加适当热处理,塑性和疲劳性能可接近锻件水平,这对航空航天大型结构件很有价值。
HIP烧结降低了烧结温度和保温时间,可减少纤维、晶须在高温下的退化,制备性能较好的补强陶瓷基复合材料;也能解决第二相粒子补强带来的内应力与缺陷问题。把表面喷过陶瓷涂层的金属包套真空密封后做HIP处理,还能在涂层与基体间形成冶金结合。志远工业设备认为,真空管式炉与HIP、加压烧结工艺的结合,是提升粉末冶金制品一致性的重要方向。
HIP主要服务于硬质合金刀具、钨钼难熔金属零件、钛合金航空铸件、陶瓷密封环、结构陶瓷、陶瓷基复合材料和金属陶瓷涂层工件的致密化与缺陷修复。
| 参数项目 | 参数范围 |
|---|---|
| 工作温度 | 1000~2000℃ |
| 工作压力 | 100~200 MPa |
| 传压介质 | 氩气 / 氮气 |
| 加热方式 | 钼丝 / 石墨电阻加热 |
| 温度均匀性 | ≤10~15℃ |
| 结构形式 | 预应力钢丝缠绕框架 |
| 冷却方式 | 内外循环水冷 |
注:以上为常见配置范围,具体参数可根据客户工艺需求做调整。
案例一:某硬质合金大制品厂采用烧结-热等静压工艺,在同一设备内完成脱粘、烧结和致密化,单件重量达118kg的硬质合金大制品顺利产出,孔隙度比传统工艺下降一个数量级,刀具使用寿命明显提升。
案例二:某钨铜触头材料企业经HIP处理后,W-Cu内部孔隙被消除,抗电弧烧蚀和抗熔焊性能改善,高压开关触头的批次合格率提高,导电导热稳定性也更好。
案例三:某钛合金航空铸件厂在HIP处理后加一道适当热处理,铸件塑性和疲劳性能接近锻件水平,满足了大型结构件的验收要求。志远工业设备建议客户结合零件工况选择合适工艺,不必一味追求高压高温,合适的工艺窗口才是性价比之选。
HIP技术在硬质合金、难熔金属、钛合金和特种陶瓷中都有不可替代的位置。把高压高温工艺与真空加压烧结炉的加压烧结思路结合起来,是粉末冶金降本提质的重要路径。
从国内应用现状看,HIP设备在硬质合金领域已具备规模化应用能力,但在高温合金、特种陶瓷和复合材料方向仍处于试验阶段。志远工业设备建议客户在选型前先做工艺评估:如果产品只是常规硬质合金刀具,用低压烧结-热等静压工艺即可满足;如果是航空级钛合金铸件或纳米结构陶瓷,才需要考虑全高压HIP方案,不必一味追求200MPa的极限参数。
志远工业设备建议客户在引入HIP工艺前,先把现有真空烧结产品的显微组织和力学性能测一遍,建立基准数据;再用小批量试样做HIP对比,看致密度、强度、疲劳性能到底提升了多少。用数据说话,而不是听概念宣传,这样才能判断HIP在自己产品上的投入产出比。