

联系电话
13631572573


真空炉作为精密热工设备,安装质量直接决定了后续运行的真空度稳定性、温控精度和使用寿命。很多用户在设备到货后急于投产,忽略了安装环节的细节要求,结果投用后频繁出现漏气、水温报警、加热不均等问题。本文按照实际安装顺序,梳理真空炉就位过程中需要把控的关键环节。
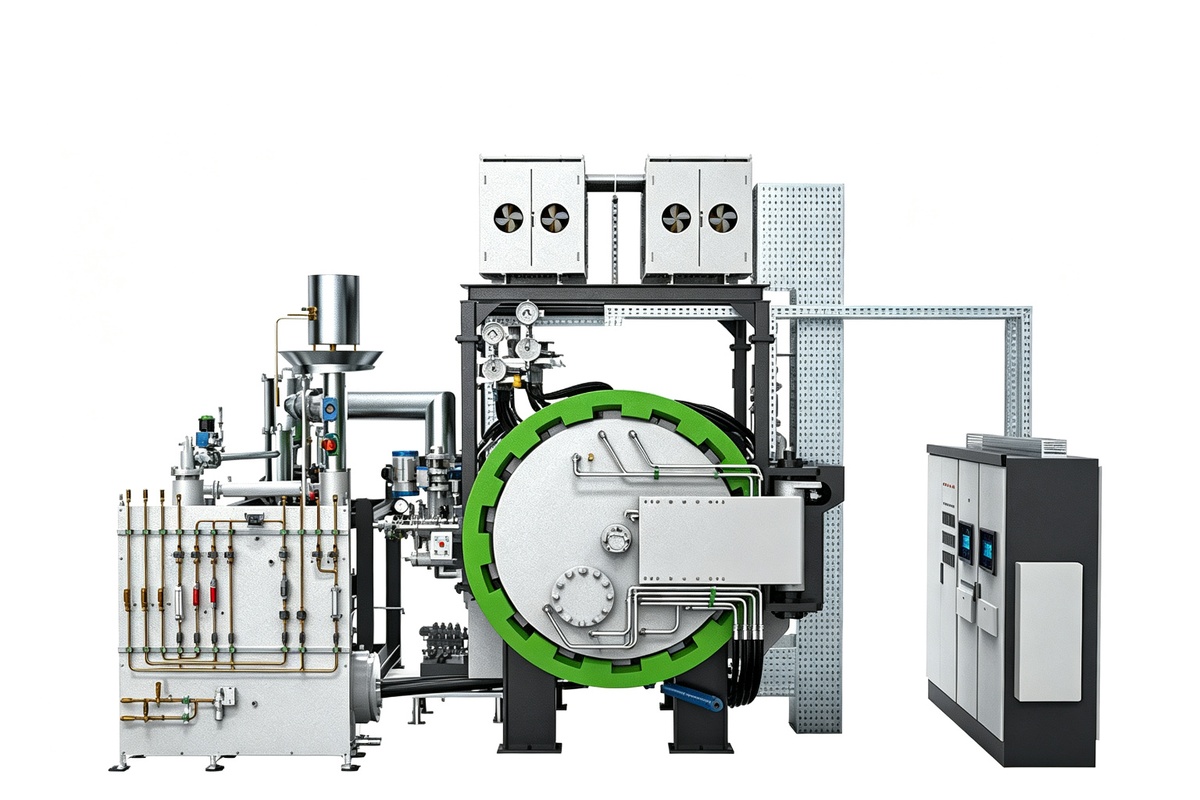
安装真空炉内部的石墨加热元件和水冷电极时,操作力度需要格外控制。拿取石墨元件必须轻拿轻放,石墨材质脆,磕碰容易产生裂纹,裂纹在高温下会迅速扩展导致元件断裂。螺栓紧固时要按对角顺序逐步拧紧,保证接触面上电流分布均匀——拧得太紧会导致螺纹滑丝,拧得不够则接触电阻偏大,局部过热烧蚀电极。水冷电极的密封圈在安装前要均匀涂抹真空油脂,既保证密封又防止老化粘连。
设备就位前,按照出厂图纸提供的平面布置图确认安装位置。场地需要满足几个基本条件:环境空气中不能有烟尘和腐蚀性气体,相对湿度低,室温保持在10℃到35℃之间。地面要平整光洁,建议预留足够的检修空间——炉体正面和侧面至少留出0.8米以上的操作距离,方便日后更换加热元件和维护真空机组。不要把真空炉和油压机、喷砂房等粉尘大、振动强的设备放在一起,振动会加速密封件老化。
水冷系统是真空炉安全运行的生命线。按照水冷系统图将进水管和排水管分别接到炉体的进出水接口,供水压力控制在0.1到0.15MPa之间,水温不低于15℃、不高于30℃。推荐使用循环冷却水并添加防锈剂,长期直接用自来水容易在管路内壁结垢,影响散热效果。回充气体管路按照系统图连接至回充气口,建议使用纯度99.99%以上的高纯氮气,气体纯度不够会导致工件表面氧化变色。
真空机组按照真空系统图定位后与炉体连接,装配O型密封圈时薄涂一层真空油脂,法兰螺栓对角均匀拧紧。炉体和控制箱都需要可靠接地,接地电阻不超过4欧姆——这不仅是安全要求,也关系到热电偶和真空规管的信号稳定性。电气接线按照接线图和电气原理图完成后,务必核对电源电压与设备铭牌一致,控制箱、动力箱和炉体之间的线缆走线要远离强电干扰源。气动气源压力不低于0.5MPa,如果用压缩空气,需要配备油雾器、减压器和分水滤气器三大件。
安装完成后先进行空载抽真空测试,连续抽8小时以上观察压升率,确认没有漏气点后再进行烘炉。志远工业设备提供的真空管式炉和真空箱式气氛炉在出厂前均经过严格的安装指导和验收流程,帮助用户缩短投产周期。