

联系电话
13631572573


发布日期:2026-11-02 | 适用地区:{city}及周边精密制造集群
前面四篇把CVD沉积炉的成膜机理、参数联调、缺陷排查与选型配置讲透了,本篇从应用案例出发,把设备跑起来之后的工程问题摊开看。我们拆解两条路线:金刚石涂层在硬质合金刀具与高功率散热件上的MPCVD/热丝CVD落地,铜箔催化法生长单层/少层石墨烯导热膜;最后介绍批量生产中能落地的SPC方法,包括X-R控制图、Cpk≥1.33门槛,以及膜厚、均匀性、结合力三个核心监控点。文末附{city}本地散热客户用金刚石涂层解决IGBT模块热阻瓶颈的真实案例。
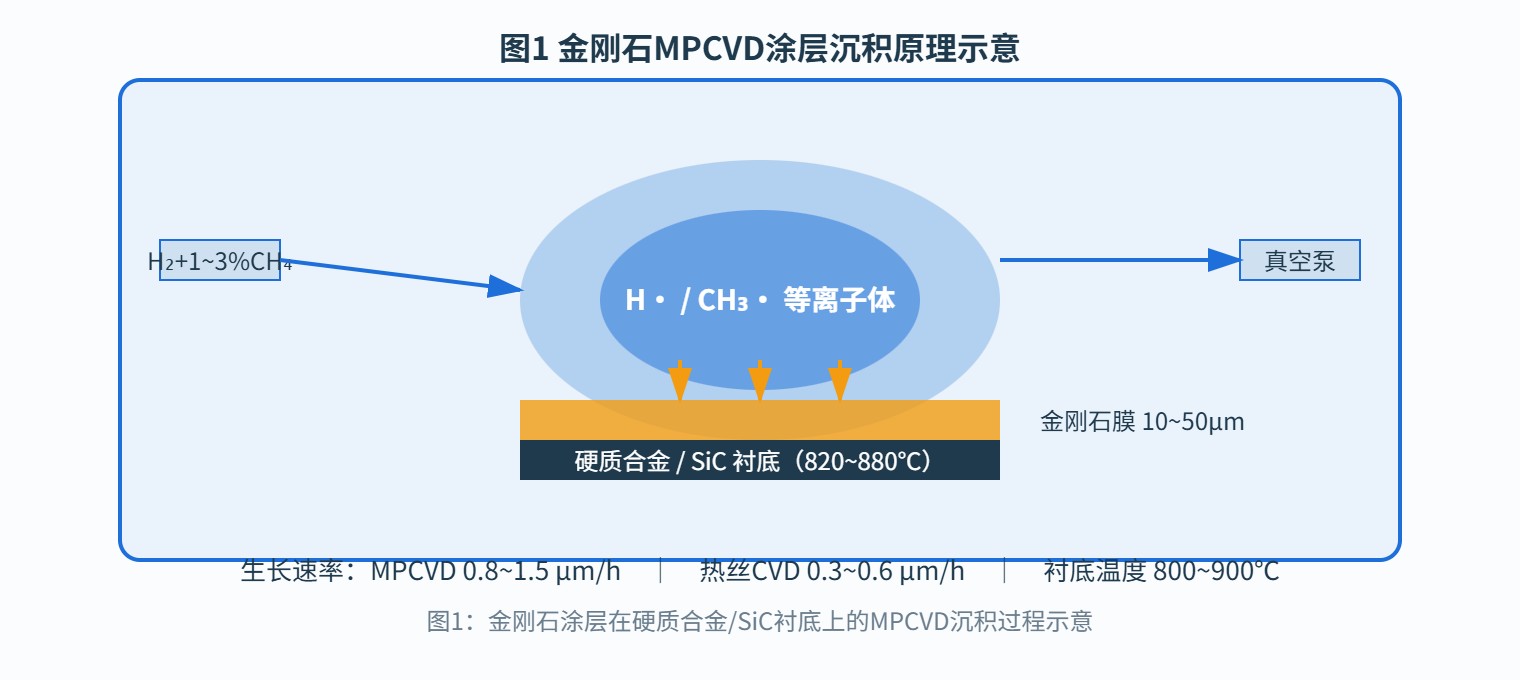
金刚石室温热导率约2000–2200 W/(m·K),杨氏模量约80 GPa。把金刚石以薄膜形式沉积在硬质合金刀具刃口、碳化硅散热基板或高功率激光器热沉表面,是CVD沉积炉的两条应用路线。设备主要采用MPCVD(微波等离子体)与热丝CVD两种:MPCVD等离子体纯度高、无金属污染,但造价偏高;热丝CVD用钨丝或钽丝加热分解CH4+H2,门槛低,适合大尺寸刀具批量处理。
典型工艺窗口:H2流量300–500 sccm,CH4按1%–3%体积比稀释(CH4:H2≈1:33到1:99),衬底温度800–900℃,腔压4–8 kPa,单次沉积8–24 h。该窗口下MPCVD生长速率约0.8–1.5 μm/h,热丝CVD约0.3–0.6 μm/h;刀具场景膜厚10–20 μm,散热件场景20–50 μm。下图为金刚石涂层沉积的等离子体反应与成膜过程示意。
刀具方向,金刚石涂层主要解决铝合金、碳纤维复合材料、石墨电极与高硅铝的粘刀与磨损。硬质合金刀片含Co粘结相,Co在高温下扩散到表面会抑制金刚石形核,沉积前必须用酸蚀(Murakami试剂+H2SO4)去除表层5–10 μm的Co,再经超声丙酮清洗、金刚石粉研磨形核,否则膜基结合力会降到不足30 N。下表为不同刀具基材上金刚石涂层的应用对照。
| 刀具基材 | 预处理要点 | 典型膜厚 | 适用工件材料 | 寿命提升倍数 |
|---|---|---|---|---|
| 超细晶硬质合金(Co 6%) | 酸蚀去Co+金刚石粉超声研磨 | 8–15 μm | 高硅铝合金、碳纤维复材 | 5–10倍 |
| 金属陶瓷 | 表面粗化+丙酮清洗 | 5–10 μm | 石墨电极、碳纤维 | 3–6倍 |
| Si3N4 陶瓷刀片 | H2等离子体刻蚀活化 | 10–20 μm | 粉末冶金烧结合金 | 4–8倍 |
| WC-Co 整体铣刀 | 刃口钝化+酸蚀+形核 | 10–25 μm | 碳纤维复合材料钻孔 | 6–12倍 |
| SiC 散热基板 | 金刚石形核层+过渡层 | 20–50 μm | IGBT、激光器热沉 | 热阻下降30%–50% |
5G手机中框、笔记本VC均热板与新能源汽车电池包散热模组,对横向高导热材料需求持续上升。石墨片导热膜横向热导率约1500–1900 W/(m·K),铜箔催化CVD生长的单层/少层石墨烯导热膜,经高温石墨化与压延后横向热导率可达1900–2500 W/(m·K),厚度25–50 μm,是消费电子散热模组的重要路线之一。
典型工艺:25 μm厚电解铜箔作催化衬底,先在H2气氛下1000℃退火30–60 min去除表面氧化并细化晶粒;再通入CH4生长,CH4经Ar稀释,典型CH4:H2:Ar=5:50:500 sccm(CH4体积稀释比约0.9%),铜箔温度980–1030℃,腔压1–5 kPa,生长5–30 min。调节CH4浓度与时间可把层数控制在1–5层:CH4低于3 sccm、生长5–10 min通常得单层;CH4提到8–10 sccm、生长20–30 min出现2–5层少层膜。下图为石墨烯从铜箔生长到转移的完整流程。
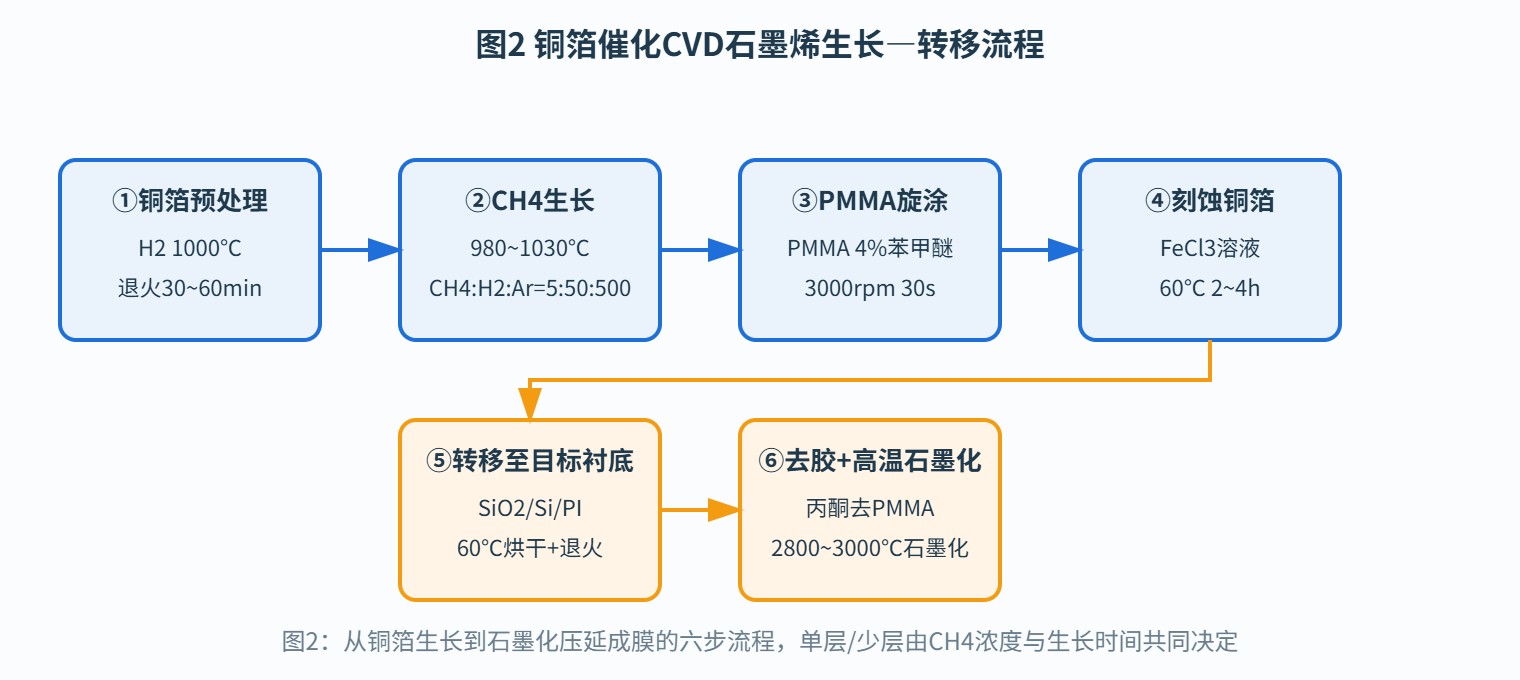
工程上最容易出问题的是转移:PMMA支撑层在FeCl3刻蚀铜箔后,需用去离子水反复清洗6–8次去除残留铁离子,否则残留Fe会在2800℃石墨化时形成催化斑点,导致膜面局部热导率异常。下表为石墨烯导热膜量产阶段需管控的关键性能指标。
| 性能指标 | 典型控制值 | 测试方法 | 异常时的工艺调整方向 |
|---|---|---|---|
| 石墨烯层数 | 1–5层(目标2–3层) | 拉曼光谱 2D/G峰比 | 层数偏多→降CH4流量或缩短生长时间 |
| 铜箔温度 | 980–1030℃(±5℃) | 红外测温+热电偶比对 | 温度偏低→形核密度高、膜不连续 |
| CH4稀释比 | 0.5%–1.5%(Ar稀释) | 质量流量计读数 | 浓度过高→多晶畴合并、褶皱增多 |
| 横向热导率 | 1900–2500 W/(m·K) | 激光闪射法 LFA | 偏低→检查石墨化温度与压力 |
| 膜面覆盖率 | ≥98% | 光学显微镜+图像分析 | 覆盖率低→延长H2退火时间 |
| 方块电阻 | ≤350 Ω/sq | 四探针 | 偏高→层数不足或残留PMMA |
金刚石涂层、石墨烯导热膜这类工艺进入批量生产后,单靠老师傅每炉目检不够。客户验厂(汽车电子、消费电子一线品牌)要求建立SPC体系,对关键参数与成品特性持续监控,并给出Cpk≥1.33的过程能力指数。CVD炉适合用X-R均值-极差控制图:每炉取样n=5,计算均值X̄与极差R,一旦出现连续7点同侧、或单点越过±3σ控制限,就触发停机排查。
CVD场景下监控点分三层:设备层(衬底温度、腔压、气体流量、微波功率/热丝电流),工艺层(沉积时间、升降温速率、等离子体起辉状态),产品层(膜厚、均匀性、膜基结合力、表面粗糙度)。采样频率上,设备层参数由PLC每10 s采集归档;工艺层每炉记录;产品层每炉抽5片,按每班次首件+中间件+末件三档取样。下图为典型膜厚X-R控制图示例,控制限基于前25炉数据计算,UCL/LCL取±3σ。
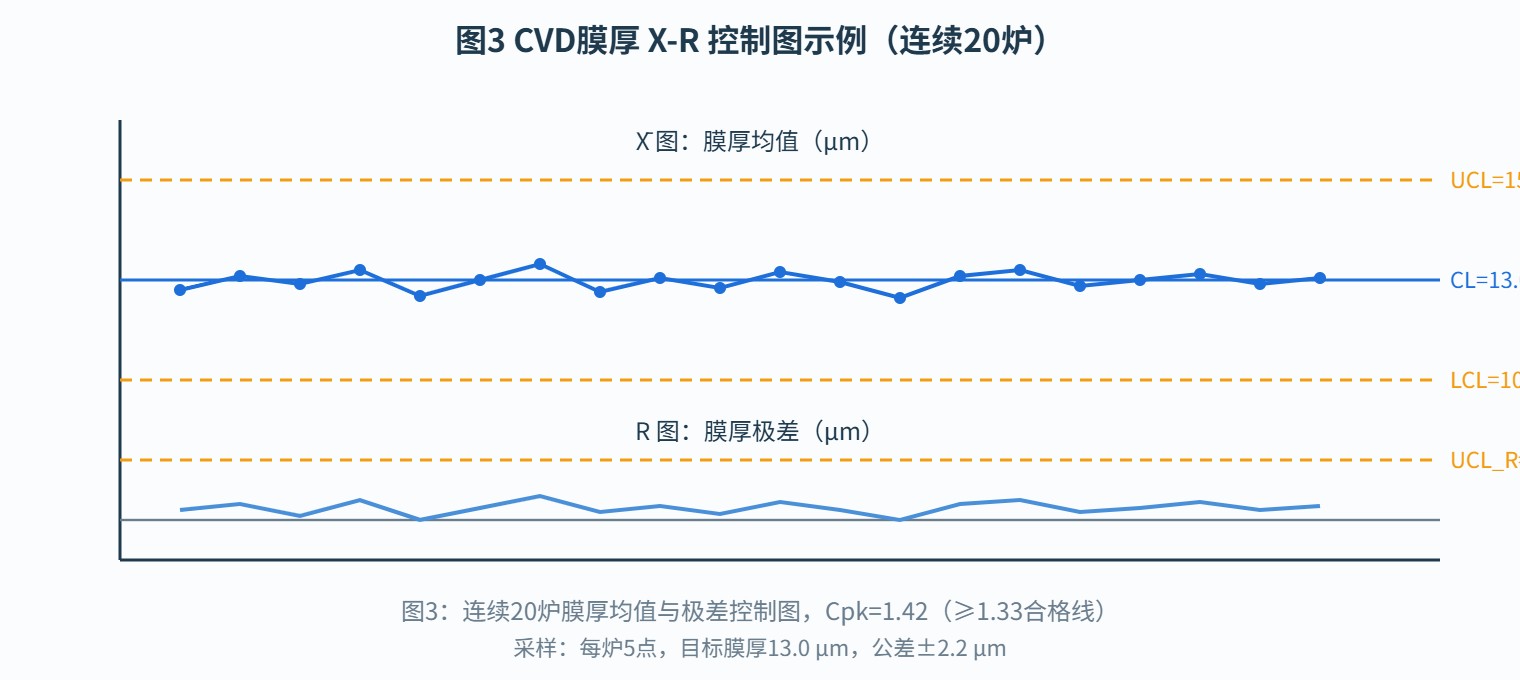
图中20炉数据全部落在±3σ控制限内,且无连续7点同侧,过程受控。按USL=15.2 μm、LSL=10.8 μm、μ=13.0 μm、σ≈0.37 μm计算,Cpk=min[(USL−μ)/(3σ),(μ−LSL)/(3σ)]=1.42,高于1.33门槛,可直接批量交付。Cpk落在1.0–1.33之间说明过程勉强可接受但需改善;低于1.0必须停机整改。下表为CVD批量生产的SPC监控项目、控制限与采样频率。
| 监控项目 | 目标值 | 控制限(±3σ) | 采样频率 | Cpk门槛 |
|---|---|---|---|---|
| 衬底温度 | 850℃(金刚石) | ±15℃ | PLC每10s采集 | ≥1.33 |
| 腔压 | 5 kPa | ±0.4 kPa | PLC每10s采集 | ≥1.33 |
| CH4流量 | 8 sccm | ±0.5 sccm | 每炉记录 | ≥1.33 |
| 膜厚 | 13.0 μm | ±2.2 μm | 每炉5点 | ≥1.33 |
| 膜厚均匀性 | ±5% | ±8% | 每炉5点 | ≥1.33 |
| 膜基结合力(划痕法) | ≥40 N | ≥30 N | 每批次抽3片 | ≥1.33 |
| 表面粗糙度 Ra | 0.2 μm | ±0.05 μm | 每批次抽3片 | ≥1.00 |
客户案例:{city}本地某IGBT模块散热厂商的金刚石涂层热沉改造
客户原方案采用铜基板+导热硅脂,IGBT结到壳热阻Rth(j-c)=0.18 ℃/W,1200 A工况下结温冲到118℃,逼近器件125℃上限,被迫降额。2025年下半年改用SiC基板+MPCVD金刚石涂层:金刚石膜厚30 μm,衬底温度850℃,CH4按2%稀释于H2(H2 400 sccm、CH4 8 sccm),腔压5 kPa,单次沉积18 h,生长速率1.2 μm/h。
改造后实测Rth(j-c)降到0.09 ℃/W,结温稳定在92℃,客户取消降额限制,整柜功率密度提升约22%。项目做了40炉批量验证,膜厚均值29.6 μm、σ=0.4 μm,Cpk=1.48;结合力划痕法均值46 N,全部高于控制下限。真空钎焊炉在该散热模组中负责铜底板与Si3N4陶瓷覆铜基板的真空钎焊,与CVD金刚石涂层形成前后道工艺配合,东莞志远工业设备同时提供了CVD沉积炉与钎焊设备的联调支持。
从设备侧看,要让CVD炉支撑上述两类应用,除炉体外还需配套高精度质量流量计(精度±1%读数)、分子泵+干泵机组(本底真空优于5×10⁻⁴ Pa),以及把每炉参数归档到SPC数据库的MES接口。真空钎焊炉与CVD沉积炉在散热模组、功率半导体封装场景中常前后道搭配,交付时把工艺衔接、公共气路与冷却水系统一并规划,避免客户重复投资。
普通WC-Co硬质合金中Co粘结相在800℃以上会扩散到表面,破坏金刚石形核点并形成非晶碳过渡层,膜基结合力从40 N以上掉到15 N以下,切削5–10件后涂层整片剥落。Murakami试剂加H2SO4处理5–8 min,去除表层5–10 μm的Co即可。
MPCVD无金属污染、等离子体密度高,生长速率0.8–1.5 μm/h,适合散热件、光学窗口;热丝CVD设备投入低、腔体大,一次可装几百支刀具,生长速率0.3–0.6 μm/h,适合硬质合金铣刀、钻头批量涂层。产能大、单价低的刀具选热丝即可。
高硅铝合金切削场景下,涂层刀具寿命是未涂层硬质合金的5–10倍;碳纤维复材钻孔可达6–12倍,因为碳纤维中的SiO2磨粒会快速磨损未涂层刀具,而金刚石莫氏硬度接近10,耐磨较好。
铜箔催化裂解CH4需在铜的催化活性温度区间,980–1030℃。低于950℃时CH4裂解速率下降,形核密度高但膜不连续;超过1050℃铜箔晶粒过度长大且易褶皱,反而引起膜面破损。
典型CH4经Ar稀释后体积比在0.5%–1.5%之间。稀释比偏高(>2%)时碳源过饱和,铜箔表面形成无定形碳颗粒与多层堆叠,拉曼D峰升高、方块电阻上升;偏低(<0.3%)则形核密度不足,覆盖率上不去。
消费电子散热膜经2800–3000℃高温石墨化压延后,2–3层石墨烯前驱体更易压延成连续高导热石墨膜,横向热导率可达2000–2500 W/(m·K);单层石墨烯更多用于柔性透明电极、传感器等电学场景,散热膜一般不追求严格单层。
Cpk=min[(USL−μ)/(3σ),(μ−LSL)/(3σ)],1.33对应过程波动只有公差带的1/4,即使均值偏移1.5σ,不良率仍可控制在63 ppm以内,是汽车IATF 16949与消费电子一线品牌对批量供应商的要求。低于1.0必须整改。
膜厚与均匀性每炉必检,建议每炉在衬底盘上按"中心+四角"取5点;结合力属破坏性测试,按每批次(5–10炉)抽3片做划痕法即可。设备层参数由PLC每10 s自动采集归档。
这是SPC判异经典条款,即使所有点都在±3σ以内,连续7点同侧也意味着过程均值发生统计显著漂移,应触发排查。原因是MFC零点漂移、加热丝老化或装炉重复性变差,先排查再生产。
从我们跟踪的{city}本地IGBT客户数据看,原铜基板方案Rth(j-c)约0.18 ℃/W,改成SiC基板+30 μm金刚石涂层后降到0.09 ℃/W,降幅约50%。具体数值与芯片功率、硅脂选型、压装力矩有关,建议实测结温为准。
FeCl3刻蚀铜箔后膜面残留Fe3+与Cl−离子,在后续高温石墨化时会成为催化点,导致局部石墨化异常、热导率离散。去离子水反复漂洗6–8次、每次15–30 min,可把残留铁离子降到ppb量级,量产中不能省。
不建议共用。金刚石工艺衬底温度800–900℃、腔压4–8 kPa;石墨烯工艺铜箔温度980–1030℃、腔压1–5 kPa,对本底真空与气体纯度要求更高。混跑会带来交叉污染与切换成本,量产建议分机专用。
以上是CVD沉积炉在金刚石涂层、石墨烯导热膜两条路线上的工程化落地经验,以及配套的SPC质量控制方法。从参数窗口到控制图判异,再到客户热阻数据,核心是把"老师傅经验"转写成"可监控、可复现、可审计"的过程数据。如果您正在{city}及周边规划CVD产线、需要结合真空钎焊炉做散热模组一体化交付,欢迎联系东莞志远工业设备。