

联系电话
13631572573


不少厂家买真空炉,就是网上随便看几家,问问价格就下单了。结果设备买回来,不是温度不够用,就是冷却速度达不到工艺要求,再或者控制系统老出故障。真空炉这种大件设备,买回来要用上十年八年,前期功课做足了后面才省心。志远工业设备做了这么多年真空热工设备,总结了六个选型要点,给准备买设备的厂家做个参考。
选真空炉第一步,先看自己产品的化学成分和需要的加热温度。真空度方面要满足金属氧化物和碳化物分解压的要求,还要留一点余量。但不是真空度越高越好,一味追求高真空,合金元素容易挥发,设备配置成本也上去。比如做某些铜合金钎焊,真空度抽到10Pa就够用了,硬要配分子泵抽到10⁻³Pa,纯属浪费钱。
温度方面也要留余量。炉子最高温度比工件工艺温度高50~100℃比较合适,太低了长期满负荷运行元件寿命短,太高了设备成本白搭。做高合金钢淬火,温度可能到1050℃,配1200℃炉子正好;做硬质合金烧结,温度到1450℃,就得配1600℃以上的炉子。
真空炉冷却方式主要分气冷和油冷两种。气冷对工件表面没污染,处理完干净不用清洗,是现在主流方向。但气冷冷速受气压、气流流速、气流分布影响,气压高、流速大冷却就快。做某些淬透性差的钢种,气冷速度跟不上,就只能选油冷。油冷冷却速度快,但工件表面会有微量渗碳倾向,对后续加工有影响。
选冷却方式时要根据材料类型定。能气冷满足的就别选油冷,油冷后清洗成本高,还有油烟问题。做钎焊和退火,气冷基本够用;做工具钢淬火,很多时候必须油冷。配合真空钎焊炉做铝钎焊,冷却方式直接影响钎缝金相组织。
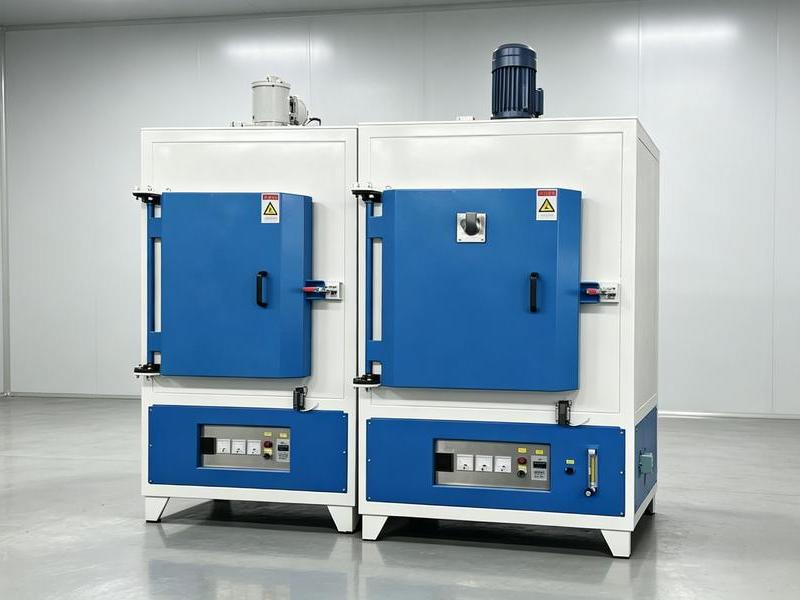
加热元件一般以板式和棒式为主,材料常用高强度石墨。近几年碳碳复合材料发热体用得越来越多,同等功率下厚度薄、蓄热小,有利于加快冷却速度。但要注意,有些材料高温下会跟碳反应,改变材料成分,这种工况就不能用石墨发热体,得选金属钼或者不锈钢做发热元件。
控制系统是炉子的核心。要看有没有监控、故障显示、数据记录功能。现在主流配PLC加触摸屏,能编多段升温曲线,超温自动报警断电。做批量生产的炉子,最好能带远程监控和历史数据导出,方便质量追溯。密封性和真空系统配置也要看,泵组抽速够不够,阀门用什么品牌,这些细节决定后期用得稳不稳。配合真空箱式气氛炉做小批量多品种生产,控制系统的灵活性就很重要。
真空炉适用范围广,陶瓷烧成、真空冶炼、陶瓷金属封接、不锈钢光亮退火、硬质合金烧结、刀具热处理等都能用。选型时要根据自己主要加工的工件类型,决定炉子的温度区间、冷却方式和气氛配置,别贪大求全,合适自己的才是好用的。
| 选型项目 | 参考要点 |
|---|---|
| 最高温度 | 比工艺温度高50~100℃ |
| 极限真空度 | 满足分解压要求,留余量 |
| 冷却方式 | 优先气冷,必要时油冷 |
| 加热元件 | 石墨板/石墨棒/金属钼 |
| 控温精度 | ±1℃,30段以上程序 |
| 温度均匀性 | ±5~±10℃ |
注:以上为常见配置范围,具体参数可根据客户工艺需求做调整。
案例一:某刀具厂。该厂买真空淬火炉时只看价格,选了气冷炉做高速钢刀具淬火,结果冷速不够,刀具硬度从要求的66HRC掉到62HRC,返工率20%。后来换成高压气冷炉(6bar),冷速上来了,硬度合格率回到99%。
案例二:某不锈钢制品厂。该厂图便宜买了没有远程监控的炉子,炉温偶尔失控工人没及时发现,一炉不锈钢件全退火过头,损失好几万。后来换了带超温自动报警和数据记录的控制系统,类似事故没再发生。
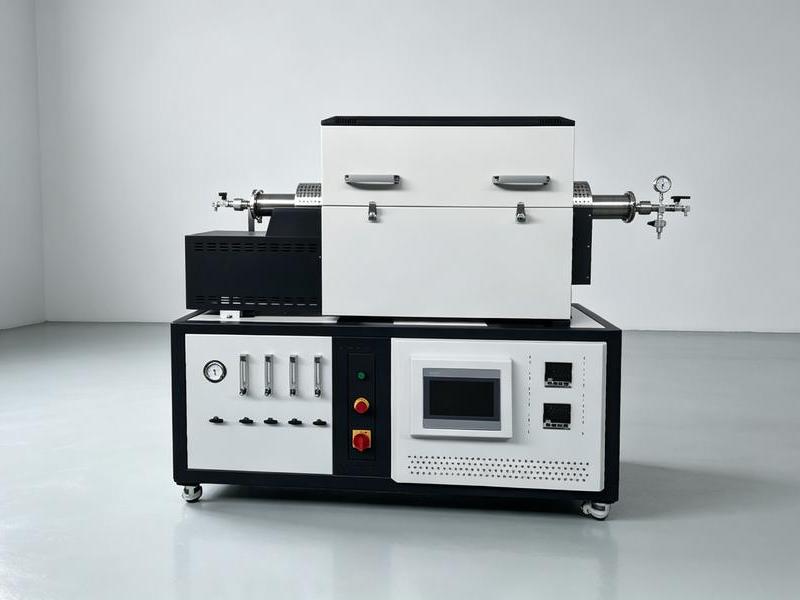
买真空炉不能随便看看就下单,温度匹配、冷却方式、加热元件、功能通用性、控制系统、密封真空系统六个方面都要对比。志远工业设备可根据客户工件工艺和预算,给出合适的炉型配置方案。