

联系电话
13631572573


做航空航天或者精密仪器的车间,经常碰到传统焊接搞不定的材料——钛合金焊完变脆,异种金属界面生成脆性相,焊缝气孔裂纹层出不穷。真空扩散焊炉换了个思路:不熔化母材,在真空环境下把两块工件贴紧加热,让原子自己跨界面扩散过去,形成没有明显焊缝的冶金结合。志远工业设备在对接焊接工艺客户时,发现很多人对扩散焊的优势理解不深,下面从五个方面讲清楚它到底改善了什么。
传统熔焊在空气里进行,焊缝区域空气里的氧、氮、水蒸气都会跑进熔池,形成氧化物夹杂和气孔。真空扩散焊把炉内抽到6.7×10⁻³Pa以下,氧含量不到1ppm,工件表面氧化膜在高温下分解挥发,界面上没有外来杂质。焊出来的接头组织干净致密,拉伸强度能达到母材的90%以上。做高温合金和钛合金接头的客户,用扩散焊后接头一次合格率从80%出头提到95%以上,焊缝返修率大幅下降。
传统电弧焊或者激光焊,焊接区域温度梯度大,熔池附近的母材经历快速加热和冷却,晶粒容易粗化或者出现淬火组织。真空扩散焊加热时间长但温度均匀,工件整体慢慢升温到焊接温度,没有局部急热急冷,晶粒尺寸基本保持跟母材一致。特别是焊铝合金、镍基合金、钛合金时,晶粒细化的效果直接体现在接头抗拉强度和抗腐蚀性上——焊后接头强度跟母材基本持平,不像熔焊接头那样在热影响区出现强度低谷。
传统熔焊的热源集中在焊缝一点,温度梯度大,热影响区宽,容易在接头附近产生残余应力。真空扩散焊整个工件放在炉膛里均匀加热,温差小,热影响区基本可以忽略。焊后残余应力比熔焊小一个数量级,后续不需要去应力退火工序,工件变形也小。做薄壁件或者精密结构件的客户特别看重这一点——焊完平面度不用校正,直接进下道工序。
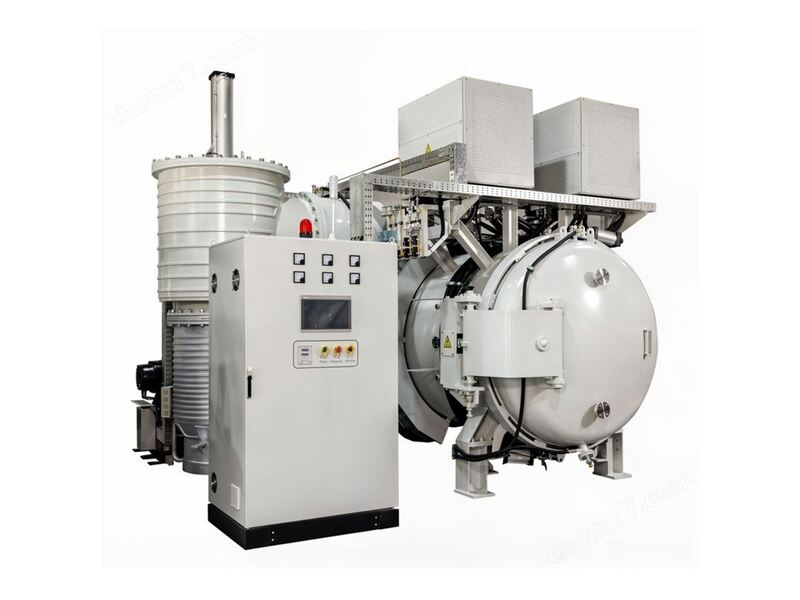
传统熔焊的气孔和裂纹,根源在于熔池快速凝固时气体来不及逸出,加上热应力大拉裂焊缝。真空扩散焊没有熔化过程,原子扩散是平稳进行的,不存在熔池快速凝固的问题。真空环境把界面的气体抽走了,也没有气体来源形成气孔。焊出来的接头经过X光探伤和着色检查,内部缺陷率比熔焊低很多。做密封要求高的工件,比如真空铝钎焊炉封接件或者航空液压接头,扩散焊的气密性表现稳定。
真空扩散焊能焊的材料范围很宽。钨、钼这些高熔点金属,传统熔焊熔化温度太高不好控制,扩散焊在1000℃左右就能实现结合。高温合金、钛合金、不锈钢、铜合金,甚至陶瓷跟金属的异种连接,都能用扩散焊做。做航空航天结构件、核工业零部件、电子器件封装的客户,很多传统焊接解决不了的难题,到了扩散焊这里就有了方案。
| 参数项目 | 参数范围 |
|---|---|
| 最高工作温度 | 1100~1300℃ |
| 最大加压压力 | 5~20 MPa(轴向) |
| 极限真空度 | 6.7×10⁻³ Pa |
| 升温速率 | 3~8℃/min |
| 保温时间 | 1~4 小时 |
| 控温精度 | ±3℃ |
注:以上为常见配置范围,具体参数可根据客户工艺需求和工件尺寸做调整。
案例一:某航空零部件厂做TC4钛合金结构件。该厂原来用氩弧焊焊钛合金接头,焊缝附近晶粒粗化,疲劳强度只有母材的60%。改用扩散焊后,在930℃、5MPa压力下保温2小时,接头疲劳强度达到母材的85%,X光探伤无气孔裂纹,批次合格率从82%提升到98%。
案例二:某电子封装厂做铜-不锈钢散热基板。该厂原来用锡焊连接铜和不锈钢,高温下焊层软化,散热效率下降。改用真空钎焊炉加扩散焊工艺后,在950℃、3MPa压力下保温1.5小时,接头剪切强度达到铜基体水平,热循环测试500次无分层,散热基板使用寿命从1万小时延长到3万小时以上。
真空扩散焊适合对焊缝质量要求高、材料难焊、工件精度要求严的场景。选设备时重点看温度上限、加压范围和真空度。志远工业设备在真空焊接和热压设备领域有成熟方案,欢迎拿具体工件来沟通工艺路线。