

联系电话
13631572573


有客户问,设备刚验收时真空度抽得很好,怎么用了半年就抽不下去了?多半是密封件老化或者管路接头松了。真空炉的泄漏检测和定期维护,是很多厂容易忽视的环节,一旦漏率上来,炉内氧含量超标,工件表面氧化变色,整炉报废。志远工业设备在交付真空箱式气氛炉和各类真空炉时,都会给客户列一份定期检漏和保养清单,下面说清为什么要做、怎么做。
真空炉长时间在高温、冷热交替环境下运行,密封圈、波纹管、阀门阀座这些部件会老化磨损。密封圈从弹性体变硬,焊缝可能因为热应力慢慢出现微裂纹,法兰螺栓也可能松动。这些地方只要漏进来一点点空气,炉内氧分压就上去了。做钛合金、高温合金、活泼金属时,哪怕几十ppm的氧都会让工件表面形成氧化层。
检漏常用氦质谱检漏仪。把设备抽到本底真空后,在可疑部位喷氦气,质谱仪一抓到氦信号就定位漏点。一般新设备验收要求漏率小于1×10⁻⁹ Pa·m³/s,运行半年后复测,如果漏率涨一个数量级,就得安排更换密封件。很多厂不做定期检测,等真空度明显下降才查,这时漏点可能已经不止一处。
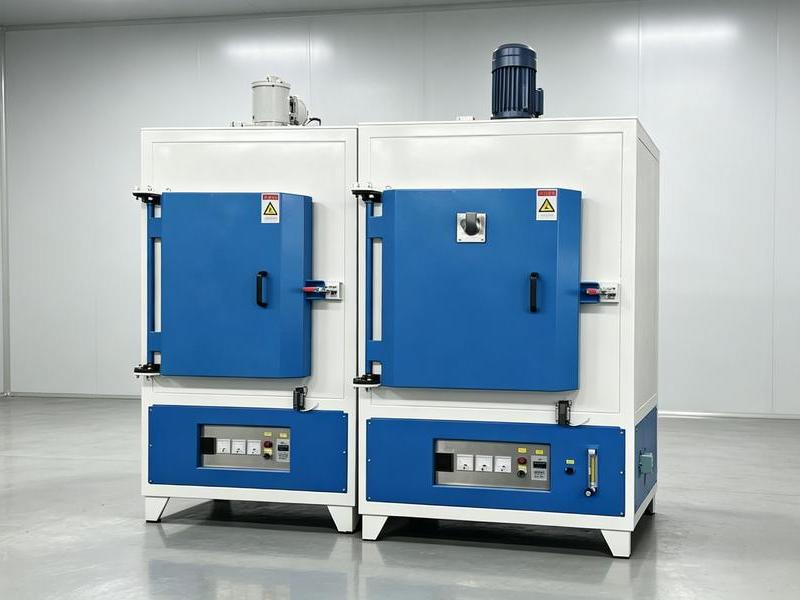
真空泵是维护重点。机械泵油用久了会被水蒸气和油蒸气污染,抽速下降,一般半年换一次泵油,油雾分离器定期清洗。扩散泵或分子泵要注意冷却水流量,断水会导致泵油氧化变质。加热元件和隔热屏也要定期检查,钼片隔热屏用久了会发脆,到时间就换,否则高温下碎片掉进工件区。
阀门和密封件按运行小时数换。真空蝶阀、角阀的密封圈大概1~2年换一次,炉门密封圈每次开炉前目视检查有没有压痕和裂纹。把这些预防性维护做在前面,设备突发故障停机的概率就小很多。做真空钎焊炉的客户反馈,按清单保养后,非计划停机时间比同行少一半。
真空度稳不稳,直接反映在工件一致性上。漏率波动大时,同一批工件有的氧化有的没氧化,色差和性能分散性都出来了。定期检漏把漏率控制在稳定区间,批次一致性才有保障。同时,泵和阀保养到位,抽真空时间不会越用越长,单炉节拍能保持在设计值。
易损件的更换周期要有台账。真空炉里的密封圈、真空泵油、发热体、热电偶都是消耗品,谁先换、换几次、什么时候换,全靠经验容易乱。建议给每台设备建一本维护台账,记录每次保养的日期、更换零件、设备状态。密封圈一般一年换一次,真空泵油三个月换一次(工况差的两个月),热电偶半年校准一次。有了台账,备件采购可以提前计划,不会等到设备趴窝了才临时找供应商,急件价格往往是正常采购的两倍。
| 参数项目 | 参数范围 |
|---|---|
| 氦质谱检漏 | 每3~6个月一次 |
| 机械泵油更换 | 每6个月或2000小时 |
| 炉门密封圈检查 | 每次开炉前目视 |
| 阀门密封圈更换 | 每1~2年 |
| 加热元件检查 | 每3个月 |
| 隔热屏检查 | 每半年 |
| 冷却水水质检测 | 每季度 |
注:以上为常见配置范围,具体参数可根据客户工艺需求做调整。
案例一:某有色金属烧结厂。该厂真空度越来越差,工件表面发黄。用氦检漏发现炉门密封圈一处微漏,更换后真空度恢复到验收水平,氧化问题随之消失,每年少报废近百炉工件。
案例二:某钎焊车间。该车间没按时换泵油,机械泵抽速下降,抽真空时间从30分钟拖到90分钟,产能被拖慢。换泵油清洗气镇阀后,抽速回到设计值,单炉周期恢复正常。
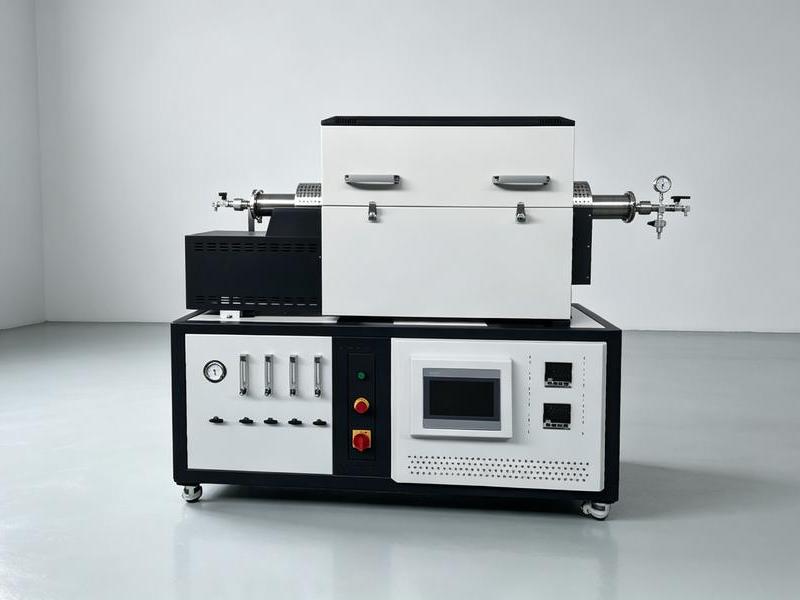
报警信息别只看表面。真空炉报"真空不足",不一定是真的漏,也可能是前级泵油乳化了、或者电磁阀阀芯卡滞。维修时养成一个习惯:先看历史曲线,看是从哪个时间点开始掉真空的,再听泵的声音有没有变化。很多新手一上来就拆炉门找漏,折腾半天发现是泵的问题。志远工业设备在设备交付培训时会专门教客户怎么看曲线判断故障源,把常见报警和可能原因做成对照表贴在控制柜边上,新操作工照着排查就能解决七八成问题。
真空炉不是装上就一劳永逸,泄漏检测和预防性维护是保持真空度和产品一致性的关键。按运行小时数做清单式保养,比坏了再修划算得多。志远工业设备会随设备提供维护周期表,帮客户把日常保养落到实处。