

联系电话
13631572573


微泄漏指焊缝上肉眼不可见、皂泡法难以检出,但在氦质谱检漏仪下能读到信号的极细微贯通缝隙,漏率通常在1×10⁻⁶到1×10⁻⁹ mbar·L/s量级。它对水压试验几乎测不出,但在防冻液长期服役下会逐渐渗透扩大,演变成客户端慢漏。
车用与储能液冷板的常见验收门槛是:氦检漏率≤1×10⁻⁷ mbar·L/s,工作压力1.0MPa下保压不报警,爆破压力≥3.0MPa,三条线并列。以3003铝合金复合4045铝硅钎料箔、间隙0.05—0.15mm、钎焊温度820℃±5℃、炉压5×10⁻³Pa这条工艺路线焊出的冷板,出厂前这三道关一道都不能省。
液冷板厂常用检漏手段有六种,灵敏度、定位能力、节拍成本差异很大,选错方法要么大锤砸钉子,要么绣花针撬石头。
| 检漏方法 | 灵敏度 | 能否定位 | 适用场景 |
|---|---|---|---|
| 氦质谱-吸枪法 | 约1×10⁻⁶ | 能 | 单件返修、漏点复判 |
| 氦质谱-负压法 | 约1×10⁻⁹ | 否 | 批量出厂全检 |
| 氦质谱-背压法 | 约1×10⁻⁷ | 否 | 流道封闭小件 |
| 水压试验 | 约1×10⁻³ | 见水珠 | 结构性贯通缺陷 |
| 气压+皂泡 | 约1×10⁻⁴ | 能 | 现场返修、粗定位 |
| 紫外荧光法 | 约1×10⁻⁵ | 能 | 流道内部漏点追溯 |
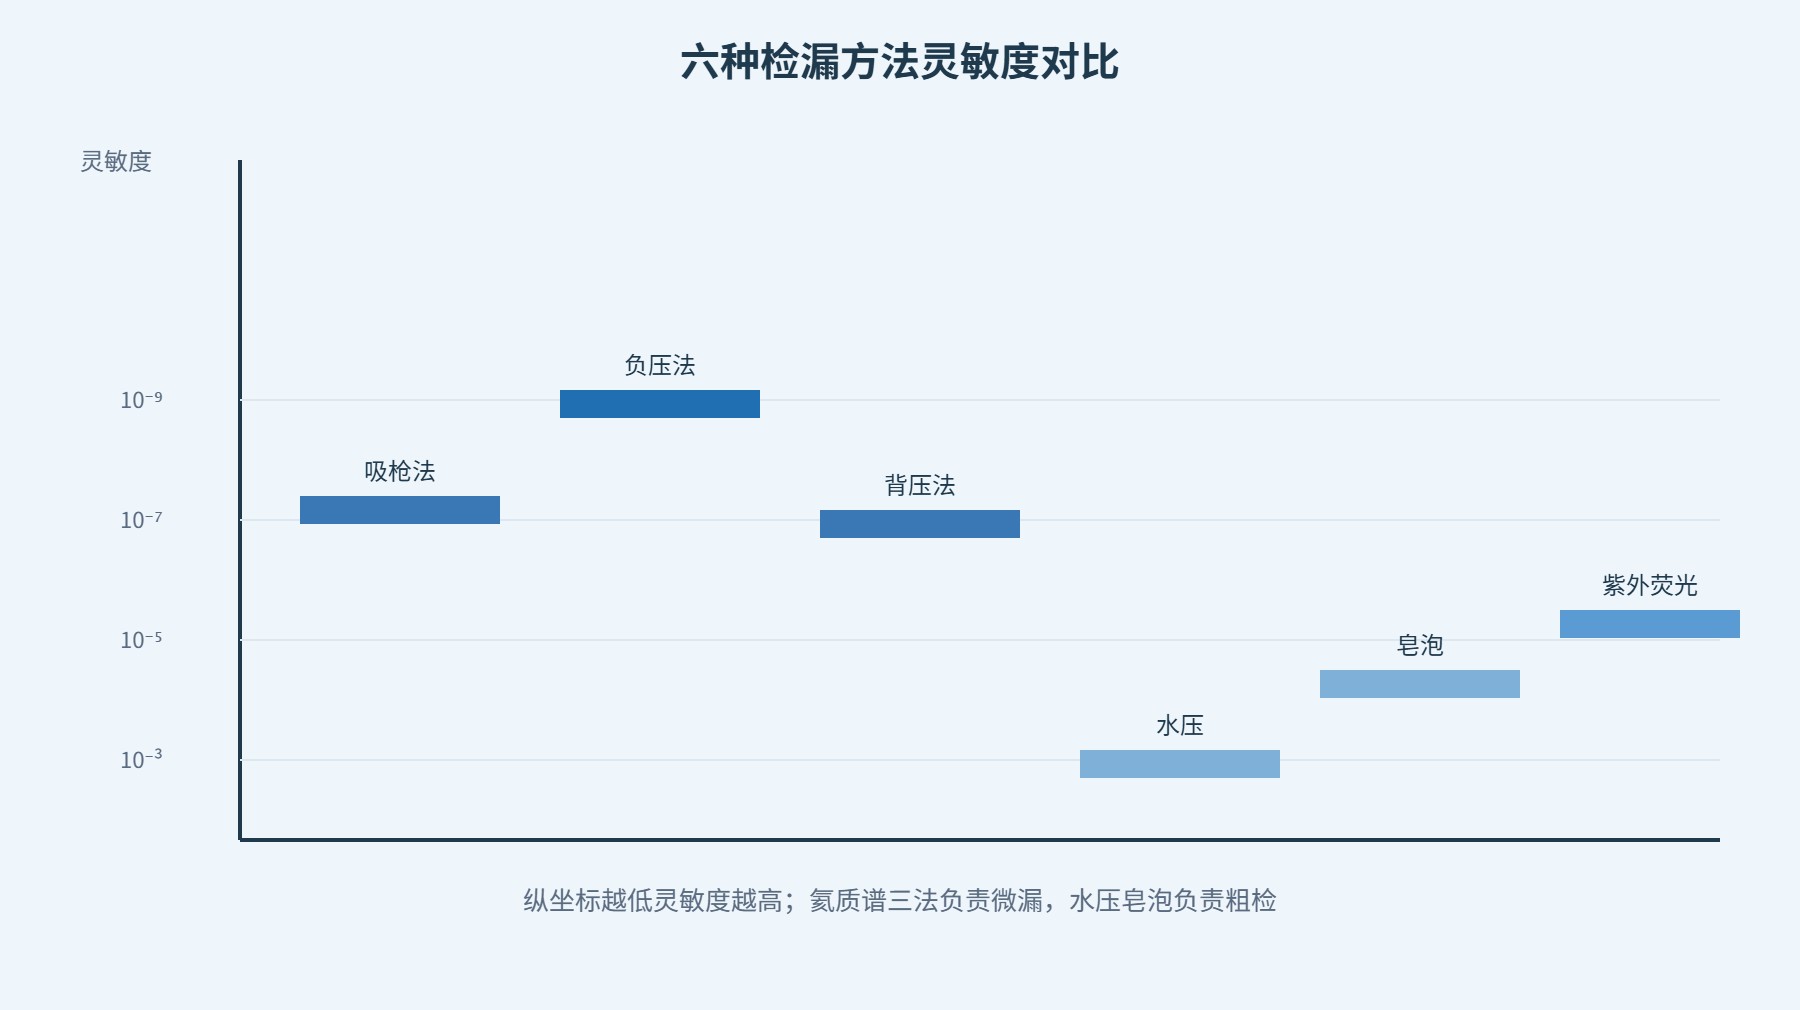
工程上的常规组合是:批量出厂用负压法真空罩全检,只判件合不合格;单件返修或退回件用吸枪法逐点喷氦,把漏点钉在毫米级坐标上;流道内部怀疑穿破时再配合背压法或紫外荧光法追溯。水压和皂泡不单独作为微漏判定依据。
吸枪喷氦时要按从远到近、从上到下的顺序走,喷口距焊缝控制在5mm以内,每点停留2秒再移开,避免氦气飘移造成误报。检漏间与工件温度保持在20℃±5℃,温差大时氦气密度变化会让读数漂移。批量全检用负压真空罩时,罩内抽真空时间要够,否则罩壁放气会抬高本底噪声,把临界漏点误判为合格。
根据多家液冷板厂的失效统计,钎焊后微漏点不是随机分布的,而是集中在四个几何位置。把这四处圈在图纸上,检漏时优先扫,效率高很多。
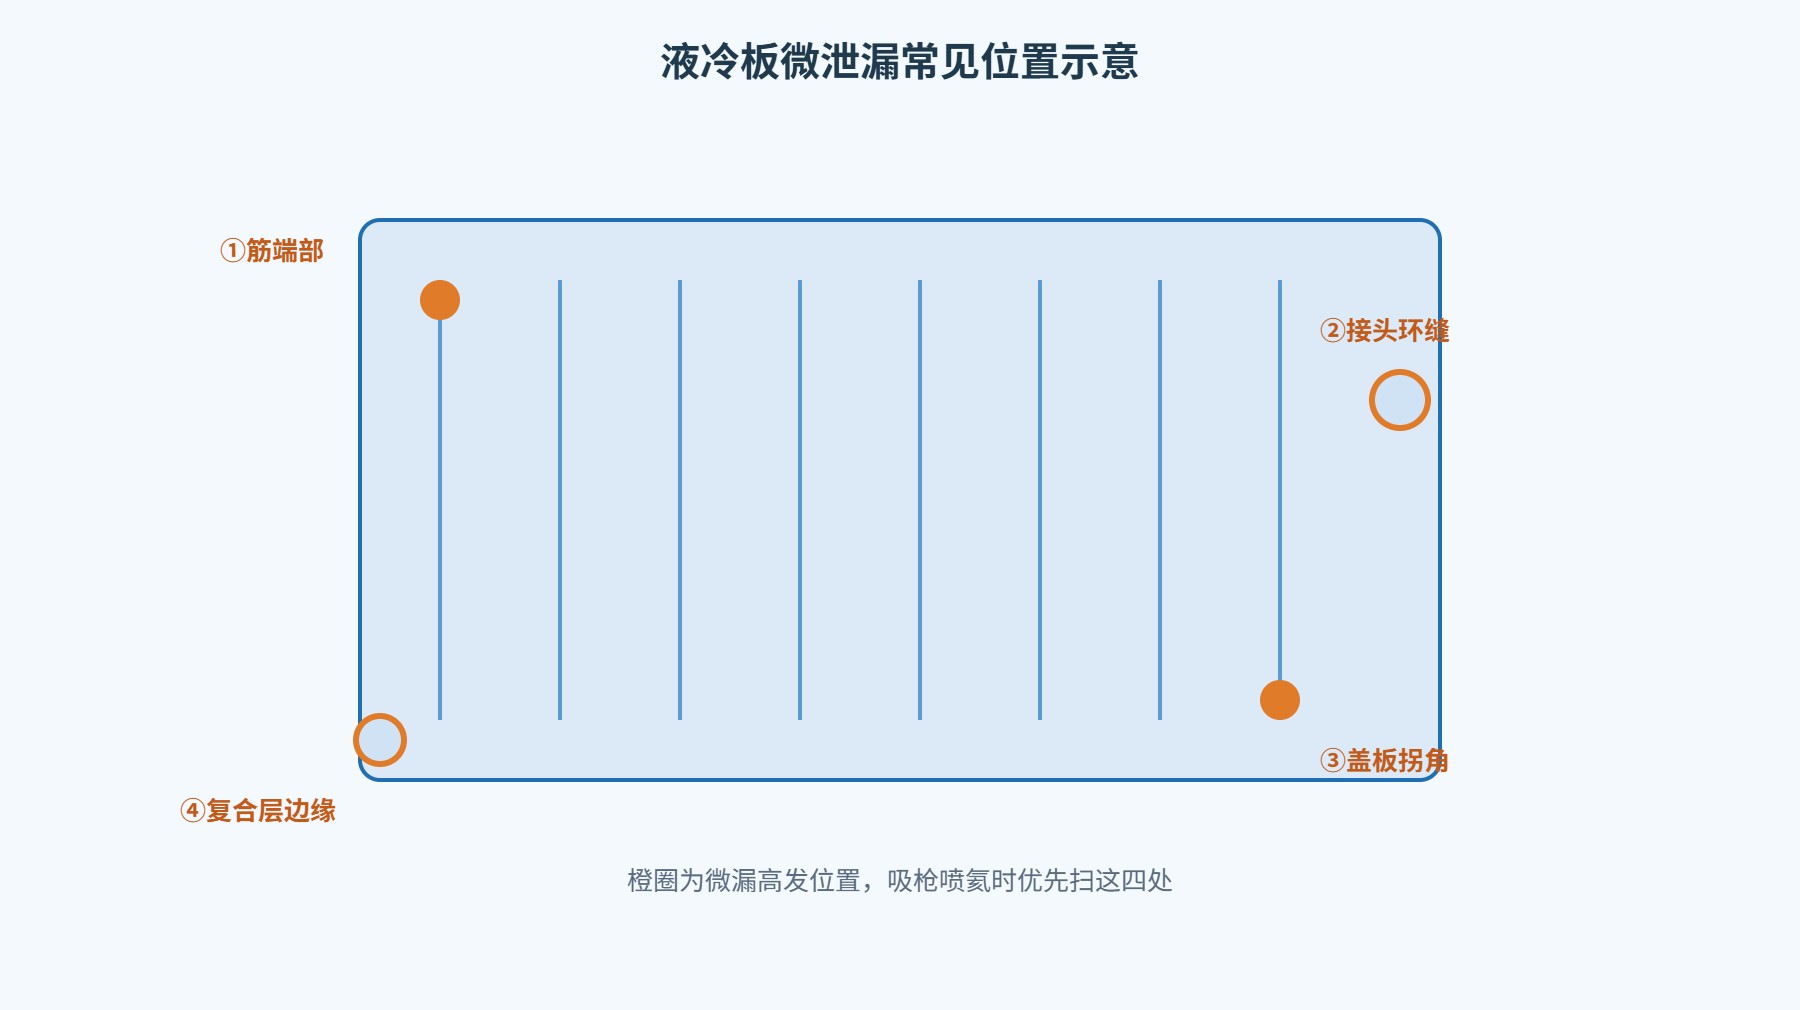
第一处是流道筋端部,平行筋走到头的位置,液态钎料遇到筋终止、流道转向的几何突变,容易在端部堆成圆角而未填满根部,形成细长微通道。第二处是进出口接头环缝,接头多为不锈钢或铝件,与盖板热膨胀系数不同,环缝又是圆周曲面,装夹压力不均,是微漏重灾区。第三处是盖板拐角,特别是圆角半径小于R2的内拐角,叠板时该处容易局部间隙偏大或偏小,钎料铺展不连续。第四处是复合层边缘,3003/4045复合板裁切后边缘裸露,若清洗不到位或毛刺翻边盖住钎料箔,边缘会出现断续未结合带。这四处反复出现时,就要回头查装配工装。
微泄漏只是表象,剖开漏点位置,金相下会看到四类典型缺陷。分清楚类型,反推工艺才不会跑偏。
这四类缺陷在氦检漏仪上都会报警,但整改方向差别很大:未钎透调间隙温度,夹渣查真空度与板材表面,微裂纹改冷却斜率与夹具受力,流道穿破复核复合箔厚度。不分类型一律再升温重焊,往往越修越糟。
现场统计过一批1200件电池冷板的漏点分布:未钎透约占五成,夹渣约两成,微裂纹约两成,流道穿破不到一成。未钎透与夹渣多在钎焊升温段产生,微裂纹集中在冷却段,流道穿破则和复合箔来料厚度波动关系更紧。这个比例随产品结构与炉型变化,但四类缺陷的先后排序基本稳定,排故时按这个比例加权回看工艺曲线,命中率高。
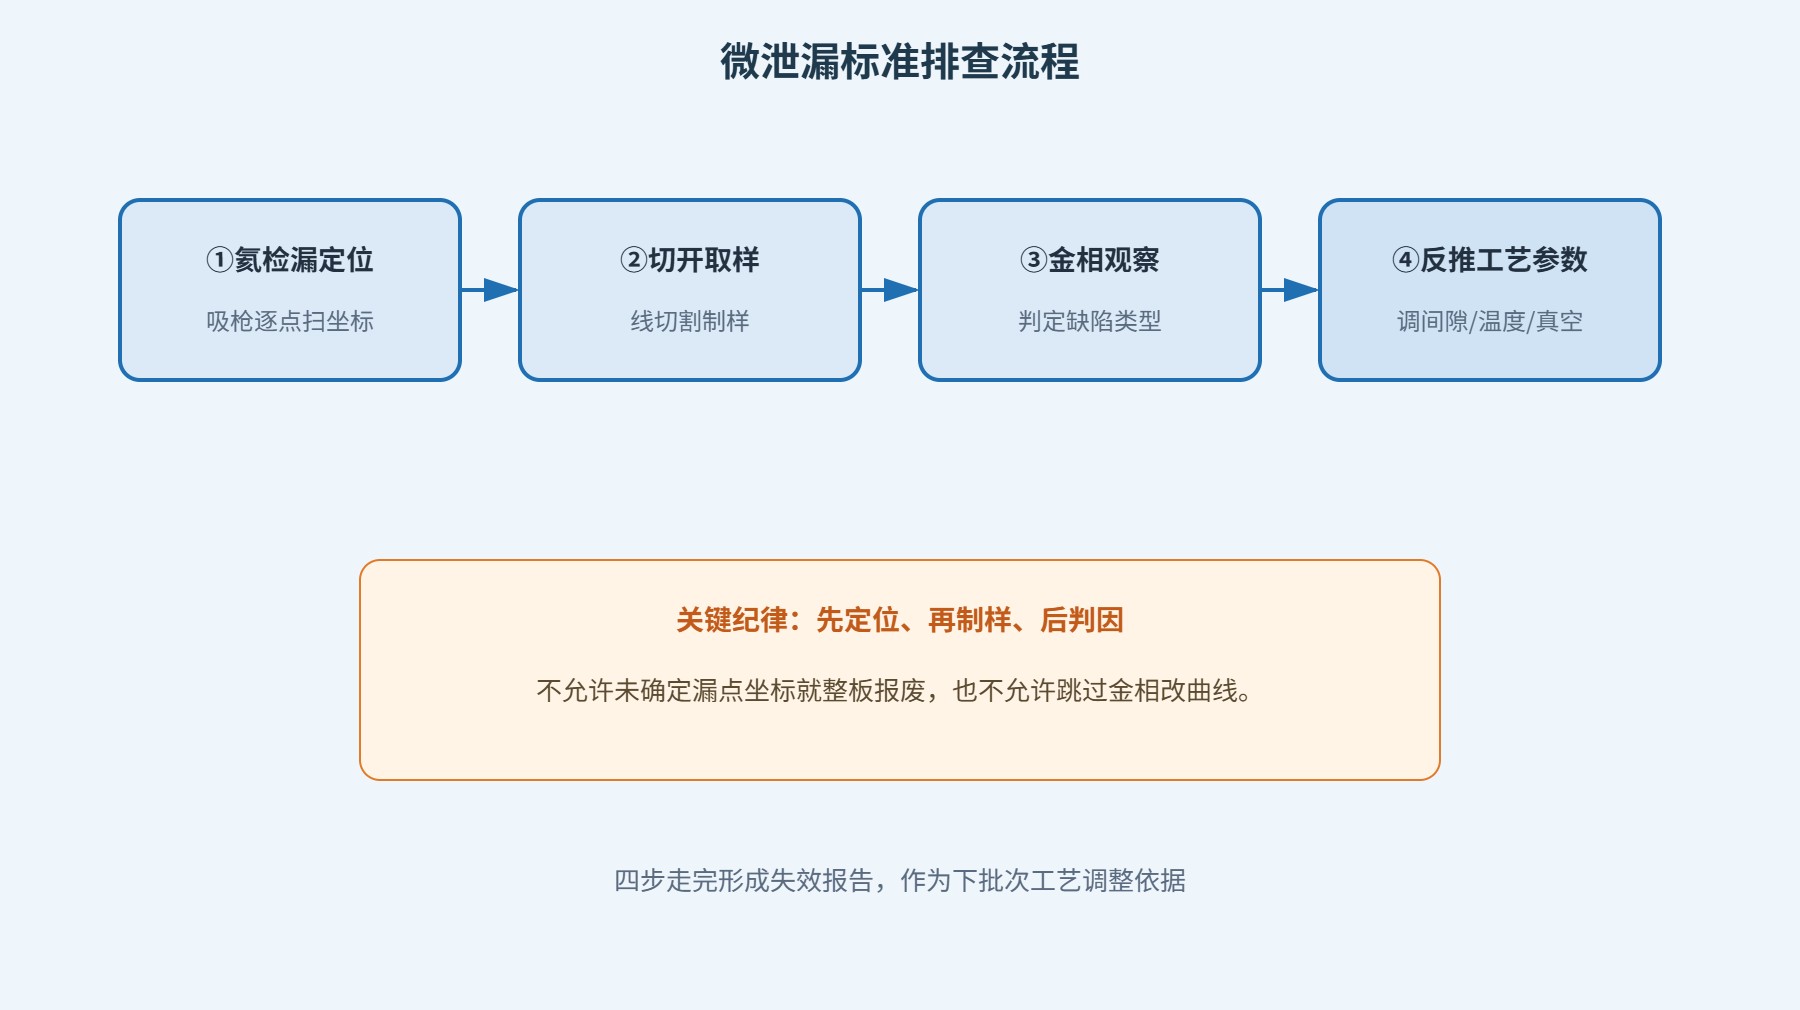
拿到一件氦检漏不合格的冷板,标准路径是四步走,不是一上来就拆件。第一步用吸枪法把漏点坐标标在图纸上,记录漏率与喷氦位置;第二步沿漏点线切割取样,保留焊缝两侧各5mm母材;第三步磨抛侵蚀后在金相显微镜下观察结合面,判定缺陷类型;第四步对照当炉次温度曲线、真空度记录、间隙测量值,反推哪个参数偏了窗口。
未钎透在金相下表现为结合面上一条连续或断续的未结合带,两侧母材轮廓清晰,中间没有铝硅共晶组织填充。夹渣在焊缝内部出现暗色不规则夹杂,边界与钎料基体分界明显,周围常伴未润湿母材裸露区。微裂纹表现为细而直的穿晶或沿晶细纹,走向多垂直于焊缝受力方向。流道穿破则能看到焊缝与流道空腔之间一个被钎料熔蚀的细小贯通孔。这四类特征在日常金相显微镜下都能直接分辨。
制样环节容易踩的坑有三个:一是线切割进给太快,切口热影响把微裂纹烫没了;二是磨抛用力过猛,把未结合带磨成假象;三是侵蚀时间不够,铝硅共晶组织分辨不出来。制样师傅要固定一套参数:线切割低速走刀、磨抛从粗到细不跳号、侵蚀用凯乐试剂固定浸泡时间。同一个样品由两个师傅各制一片对照,能把判读误差压下来。
微泄漏出了问题最容易扯皮,工程上按四个环节把特征对上号,责任自然清晰。
| 环节 | 典型缺陷特征 | 常见根因 |
|---|---|---|
| 来料 | 整批同位置反复漏;夹渣率高 | 复合箔厚薄偏差、氧化膜重、带油 |
| 装配 | 漏点集中在筋端与拐角;间隙异常 | 叠板错位、夹具压力不均、毛刺翻边 |
| 钎焊 | 同炉多件同位置漏;组织异常 | 温度曲线漂移、真空度不足、保温短 |
| 后段 | 平面度合格但保压掉压;漏点随机 | 水压水锤、吊装磕碰、探头误报 |
判断逻辑只有一条:漏点是批量化、位置固定,还是单件化、位置随机。前者指向来料与工装,后者更可能是后段搬运与检漏误判。把当炉次装夹记录、温度曲线、真空度曲线、氦检漏原始数据一起对照,责任半天内就能定。
责任划分定下来后要留书面记录,按炉号归档。下批次工艺调整时,这些记录是最直接的依据;客户端追溯时,也是回应质量异议的底气。
客户端说的慢漏,是指装机后在线保压几小时到几天才掉压,漏率往往低于出厂氦检漏报警阈值。退回厂后的常规做法是两步:先在客户端现场做在线保压复测,记录掉压曲线与环境温度;退回后再上台架做氦质谱负压法复测,把漏率读到1×10⁻⁸量级重判。
慢漏处理的关键,是不要轻易相信出厂合格四个字。客户端工况温度波动大、防冻液有腐蚀、保压时间长,三个因素叠加会把出厂时1×10⁻⁷到1×10⁻⁸量级的临界漏点放大成可见掉压。正确动作是把退回件全部重走一遍吸枪定位加金相剖切,而不是简单换件。
液冷板式换热器钎焊后微泄漏的排查,本质上是用检漏数据反推工艺窗口的工作。氦质谱负责找到漏点坐标,金相负责判明缺陷类型,工艺记录负责回答参数偏在哪一段。电池冷板、IGBT水冷板、储能液冷板对漏率的容忍度越来越严,1.0MPa工作压力、3.0MPa爆破余量、1×10⁻⁷ mbar·L/s氦检漏这三条线会长期作为验收基准。东莞志远工业设备在配套真空钎焊炉时,会把氦检漏台架、平面度检测、高压水试作为后段标准接口一起规划。更多见 真空钎焊炉系列介绍。