

联系电话
13631572573


在真空冶金与精炼环节,深脱碳是一个常被提及但操作门槛不低的工艺。志远工业设备在与冶金类客户沟通真空钎焊炉等热工设备时,也常被问到脱碳过程中的参数怎么定。本文围绕含氧量、碳含量与真空度的配合,把深脱碳的操作逻辑讲清楚。
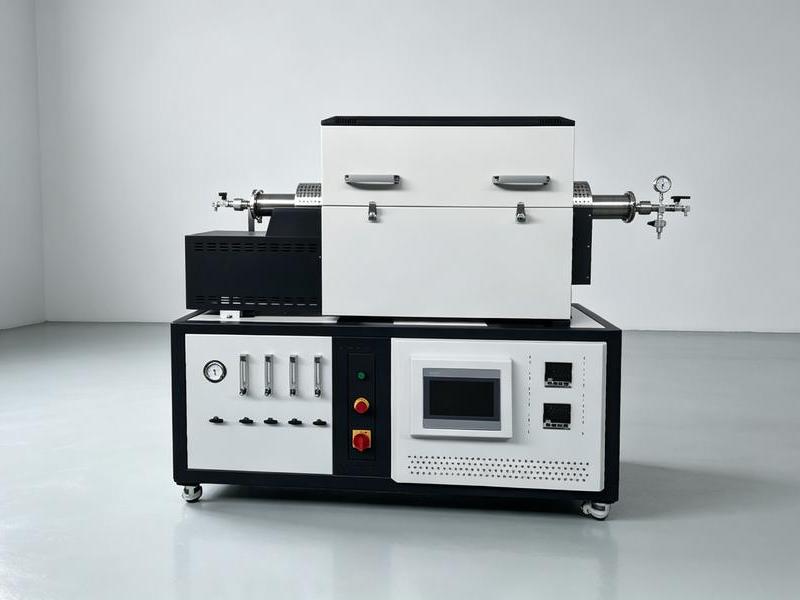
真空脱碳进行到一定阶段后,钢水中富余的氧含量仍较高,比如大于300ppm时,单纯靠提升真空度已经不够,需要把提升气体流量加大到约150Nm³/h,并开启各级增压泵,把真空度拉到1mbar左右,维持约9分钟的循环脱碳时间,碳含量才有机会降到15ppm上下。此时的关键,是让钢水循环充分、气相一氧化碳及时被抽走。
随着钢水中碳含量不断下降,脱碳速率明显变慢,碳向钢液表面的扩散开始成为限制环节。这意味着再继续靠抽真空,收益会递减,必须换思路——根据轻处理结束后实测的氧含量来决定下一步动作,而不是一味拉长抽真空时间。判断依据来自取样分析,凭经验估摸着干容易出偏差。
如果钢水富余氧含量偏低,可以结合第一次取样的碳含量和氧含量来推算。按经验比例,脱除100ppm碳大约需要150ppm氧,再预留约200ppm富余氧,就能估算出还需补多少氧,再用氧枪进行吹氧深脱碳。生产数据显示,在合适枪位、氧压14至16bar、氧流量约1800Nm³/h的条件下,每吹入100Nm³氧气,钢水中约可增加550ppm氧,据此可反推吹氧量。
深脱碳对真空机组的抽气能力、循环搅拌强度都有要求。在真空箱式气氛炉等带气氛控制的炉型中,工艺人员同样需要关注气流量、真空度与时间窗口的匹配,避免出现氧不足脱不动、氧过量又过脱的两头问题。机组抽速不够时,延长时间也很难补上这一段。
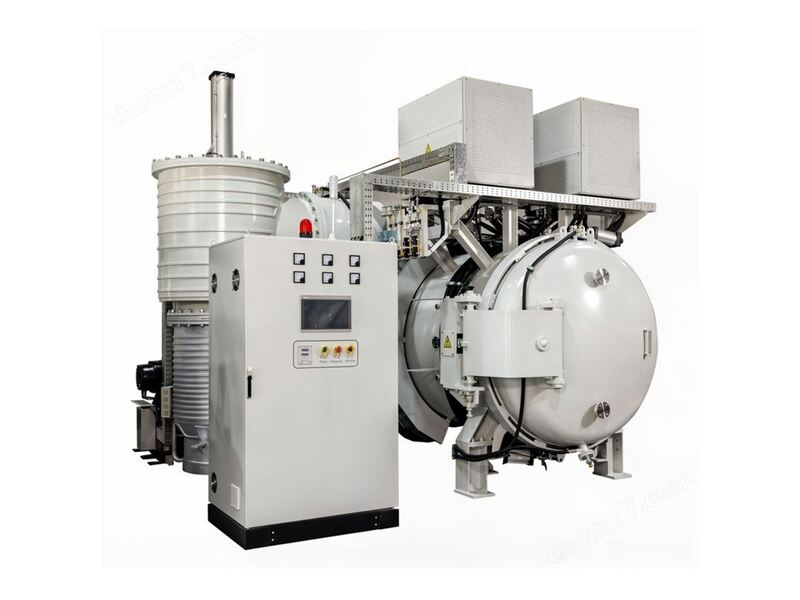
现场常见的误区有两个:一是不取样就盲目吹氧,结果碳脱够了氧却残留偏高;二是真空度还没拉到位就开始保温,脱碳反应被拖慢。正确做法是按测氧、算量、调真空、吹氧这条顺序走,每个节点留足时间。
深脱碳没有固定套路,它是一套随含氧量、碳含量动态调整的参数组合。掌握这条主线,再结合设备本身的抽气能力,工艺窗口就能收得比较稳。