

联系电话
13631572573


真空退火炉用久了,出故障是免不了的。麻烦的不是故障本身,是故障一来师傅不知道从哪查起——真空度掉了,怀疑泵坏了,拆开一看是密封圈;温度不对,怀疑热电偶,其实是接触器烧了。故障排查讲方法,按类别一条条过,比瞎拆快得多。下面把常见的六类问题和排查思路整理出来,车间师傅可以当手册用。
一、真空度上不去或者保不住
这是最常见的一类。先分清是"抽不下去"还是"抽下去了保不住"。抽不下去,多半是泵的问题:旋片泵油脏了、泵磨损了、前级管路堵了;或者粗抽到了就开罗茨泵,启动条件不对。保不住,多半是漏:炉门密封圈老化、观察窗密封失效、电极法兰漏、焊缝微漏。
判断方法很简单:把炉门封住,抽一段后关主阀,看炉膛侧真空回升速率。几分钟内明显回升就是漏,慢且均匀就是放气或者泵的问题。定位漏点用氦质谱检漏仪,喷氦定位。别一上来就拆泵,先把漏点排除掉,省得白拆。
二、温度异常:上不去、不均匀、过冲
温度上不去,先看发热体——钼带、石墨布用久了会局部变细、发红,这是要断的前兆;再看热电偶,热电偶位置歪了或者老化了,显示温度跟实际对不上。温度不均匀,多半是发热体某一段衰减了,或者工件摆放挡住了热辐射。过冲厉害,看PID参数没调好,或者热电偶响应慢导致控制滞后。
真空计也是个容易出问题的部件。热阴极电离规用久了灯丝会烧,规管内部污染后读数漂移,显示"真空很好"其实是假象。电容薄膜规相对皮实,但它测的是绝对压力,温漂要定期校。车间里备一支标准规,每月跟炉上规对一次,数据异常就能发现。热电偶也一样,S型、B型铂铑丝在高温下会挥发、变脆,用到周期就换,别等它断在工件里。
处理思路:先校温度,把热电偶插到工件实际位置测一下真实温度;再查发热体电阻,各段对比一下,哪段偏差大就换哪段。别一上来就换整组发热体,成本高。
三、电气和传动故障
电气故障表现为跳闸、接触器烧、加热不启动。先查空气开关有没有跳,再看接触器触点烧没烧,固态继电器有没有击穿。加热大电流回路,螺丝松动、接线氧化都是隐患,定期紧固一遍能少一半电气问题。
传动故障主要在炉门、料台、升降机构。电机转但机构不动,多半是联轴器断了或者链条松了;动作慢、有异响,查导轨润滑和轴承。炉门密封靠机构压到位,机构不到位,密封圈压不紧,真空度跟着漏——这一点经常被忽略,以为是密封圈坏了,其实是机构没顶到位。 针对复杂工件,真空铝钎焊炉的均匀加热特性更具优势。
四、冷却、控制系统和日常预防
冷却系统故障表现为水温高、流量低、报警跳。查进水阀门开没开、过滤器堵没堵、冷却塔或冷水机有没有正常工作。水温高了,电极和密封就先扛不住。控制系统故障表现为PLC报警、通讯中断、曲线跑偏,先看传感器接线,再看PLC程序有没有被误改。
现在的炉子都有操作日志和报警记录,出问题先把日志调出来看。几点几分报的警、当时温度压力多少、之前动过什么参数,日志里都有。别一上来就凭印象判断"好像是哪坏了",让数据说话。老款炉子没这个功能,建议加个独立的记录仪,把温度、真空、电流、流量都记下来,事后排查有依据。
故障排查还有个总原则:先外部后内部。仪表显示不对,先校表;真空度不对,先查有没有外漏;温度不对,先查热电偶位置。很多故障看着是硬件坏了,其实是参数漂移或者传感器位置动了。拆硬件是最后一步,拆一次成本不低,能不拆就不拆。车间师傅养成"先看数据再动手"的习惯,能少走很多弯路。
还有一类问题容易被忽略:操作误改。上一班的师傅调了参数忘了调回来,下一班接着用,跑出来的曲线不对,还以为是设备坏了。建议重要工艺参数加权限锁定,普通操作工只能看不能改,改参数要班长或者工艺员授权。这一招能挡掉一半"莫须有"的故障,车间里少很多扯皮。
排查故障有个总原则:先简单后复杂,先外部后内部,先参数后硬件。仪表显示不对先校表,别急着拆东西。每台炉子建议建一份故障记录,哪年哪月出过什么问题、怎么处理的,下次再碰到能少走弯路。
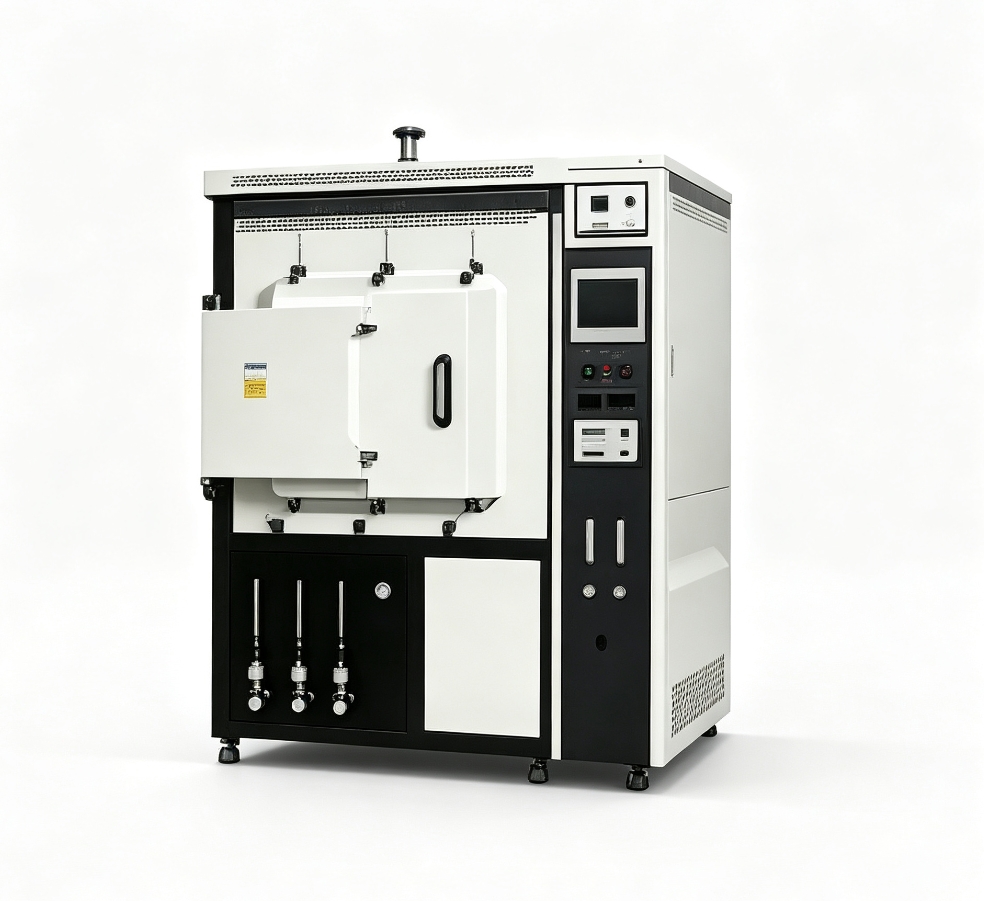
真空退火炉本身是个机电一体的复杂设备,出问题不丢人,乱拆一通才麻烦。把这六类问题的排查顺序记熟,师傅自己就能解决八九成。日常巡检做到位,大修周期自然拉长,停机时间也跟着少下来。东莞市志远工业设备有限公司在交付设备时,会随机附一份针对该炉型的故障排查表,列清常见报警代码和对应处理步骤,车间照着走,能少打很多求救电话。 志远工业设备提供真空箱式气氛炉、真空铝钎焊炉等设备,配套完善的售后技术支持。