

联系电话
13631572573


选真空烧结炉,是个让人头疼的事。厂家报过来一堆参数——最高温度、极限真空、炉膛尺寸、加热区数目、冷却方式,看得人眼花。其实选型不用这么累,抓住三个维度:材料、工艺、产能,把这三件事问清楚,炉型基本就定下来了。下面把选型的实操思路捋一遍。
一、先问材料:决定温度和气氛
第一步永远是问自己烧什么料。硬质合金烧结温度一般1400到1500℃,石墨发热体就行;陶瓷、碳化硅要到1800℃以上,得上石墨或者钨发热体。材料含不含活泼元素?钛、锆、铌这些怕氮,烧结气氛得用氩;普通结构钢、不锈钢,氮气氛就够。材料里有没有挥发分?有的话抽气和脱气段要留时间,不然挥发物污染炉膛。
材料的表面要求也很关键。要求光亮无氧化的,真空度要高,泵组配到位;要求不那么严的,普通真空加保护气就行。这一步定下来,发热体材料、泵组级数、气氛配置就有谱了。
二、再问工艺:决定曲线和炉膛
工艺曲线是选型的第二把尺子。升温速率多快?保温多长时间?冷却要求多急?快速冷却要加压风机和换热器,慢速冷却自然降温就行。要不要在烧结后充高压气氛做气压烧结?要的话炉膛得按压力容器设计,不是普通真空炉改一改就行。
炉膛尺寸跟着产品走。装什么工件、一炉装多少、料盘多大,直接决定炉膛直径和长度。别贪大——炉膛做大了,温度均匀性变差,能耗上去了,实际装料又不满,浪费。也别做小了,以后产品尺寸变了塞不进去,又得换炉。把未来两三年可能的产品规格一并考虑进去。
三、最后问产能:决定泵组和自动化
产能问的是一天要跑几炉、一年要产多少。单炉节拍=抽气时间+升温时间+保温时间+冷却时间。冷却慢,节拍就长,要产能就得多买一台炉子。算清楚节拍再倒推泵组抽速——抽气时间长,泵组就得放大。
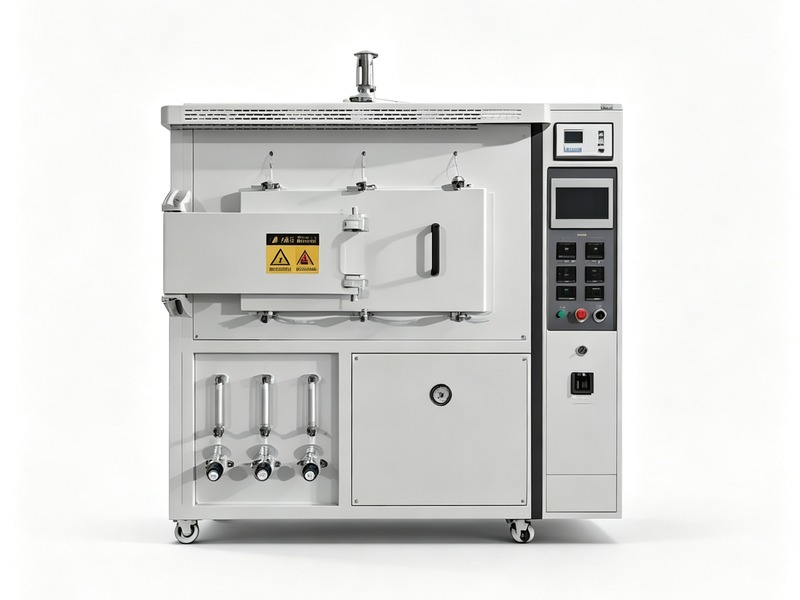
自动化程度看车间人手。人工装料、手动开门、手动按工艺,适合小批量多品种;自动装料、全自动运行、数据追溯,适合大批量少品种。自动化加钱,但省人,长期看哪种划算要算人工成本账。
温控通道数也是个隐形指标。炉膛越大,越要分区控温——上下左右各一段独立控温,才能保证炉温均匀。一台炉子配几路控温,直接决定温场能不能做匀。小炉膛两三路就够,大炉膛五六路起步。问设备厂的时候,别只问"温控精度多少",要问"几路独立控温",这两个数差很多。 批量生产时,真空箱式气氛炉的连续作业能力可以提升整体效率。
数据追溯现在越来越重要。做汽车、医疗、航空料的客户,每炉的温度曲线、真空曲线、气氛记录都要存档,出了问题能追溯到具体哪一炉。控制系统有没有配U盘或者以太网导出,能不能按批次命名存档,这些细节买之前要问清楚,不然投产以后再补就麻烦。
售后和备件也要算进去。真空炉发热体、密封圈、真空泵油、真空计规管都是消耗件,几年要换一轮。买设备前问清楚备件好不好买、价格如何、有没有本地服务点。设备贵不贵是一次性的,备件贵不贵是十年的账。一台炉子再好,备件要等三个月,车间就得停三个月,这个成本没人扛得住。
最后提醒一句:别只看一家方案。多问两三家设备厂,拿同样的工艺要求让他们分别出方案和报价。对比时不要只比总价,要比配置清单——发热体什么材质、泵组什么品牌、真空计几路、控制系统什么型号。同样标着"1200℃真空炉",里头配置差很多,价格差更多。把配置摊开比,才知道哪家实在。
签合同前,最好要求设备厂出一份详细的配置表,把每个关键部件的品牌、型号、参数列清楚。口头承诺不算数,写进合同里才作数。验收时对照配置表一项项核,少一样就不签字。这一步看着麻烦,能挡掉很多"货不对板"的纠纷。买真空炉是几十万上百万的投入,前期多花一周谈清楚,比后期扯皮划算得多,也用得踏实。
四、一份选型自查清单
把上面三件事压成一张表:材料牌号、烧结温度曲线、气氛要求、工件最大尺寸、单炉装料量、日产量要求、冷却方式要求、自动化程度。填完这张表,拿着去跟设备厂谈,对方一报方案你就知道合不合理,不会被一堆参数绕进去。
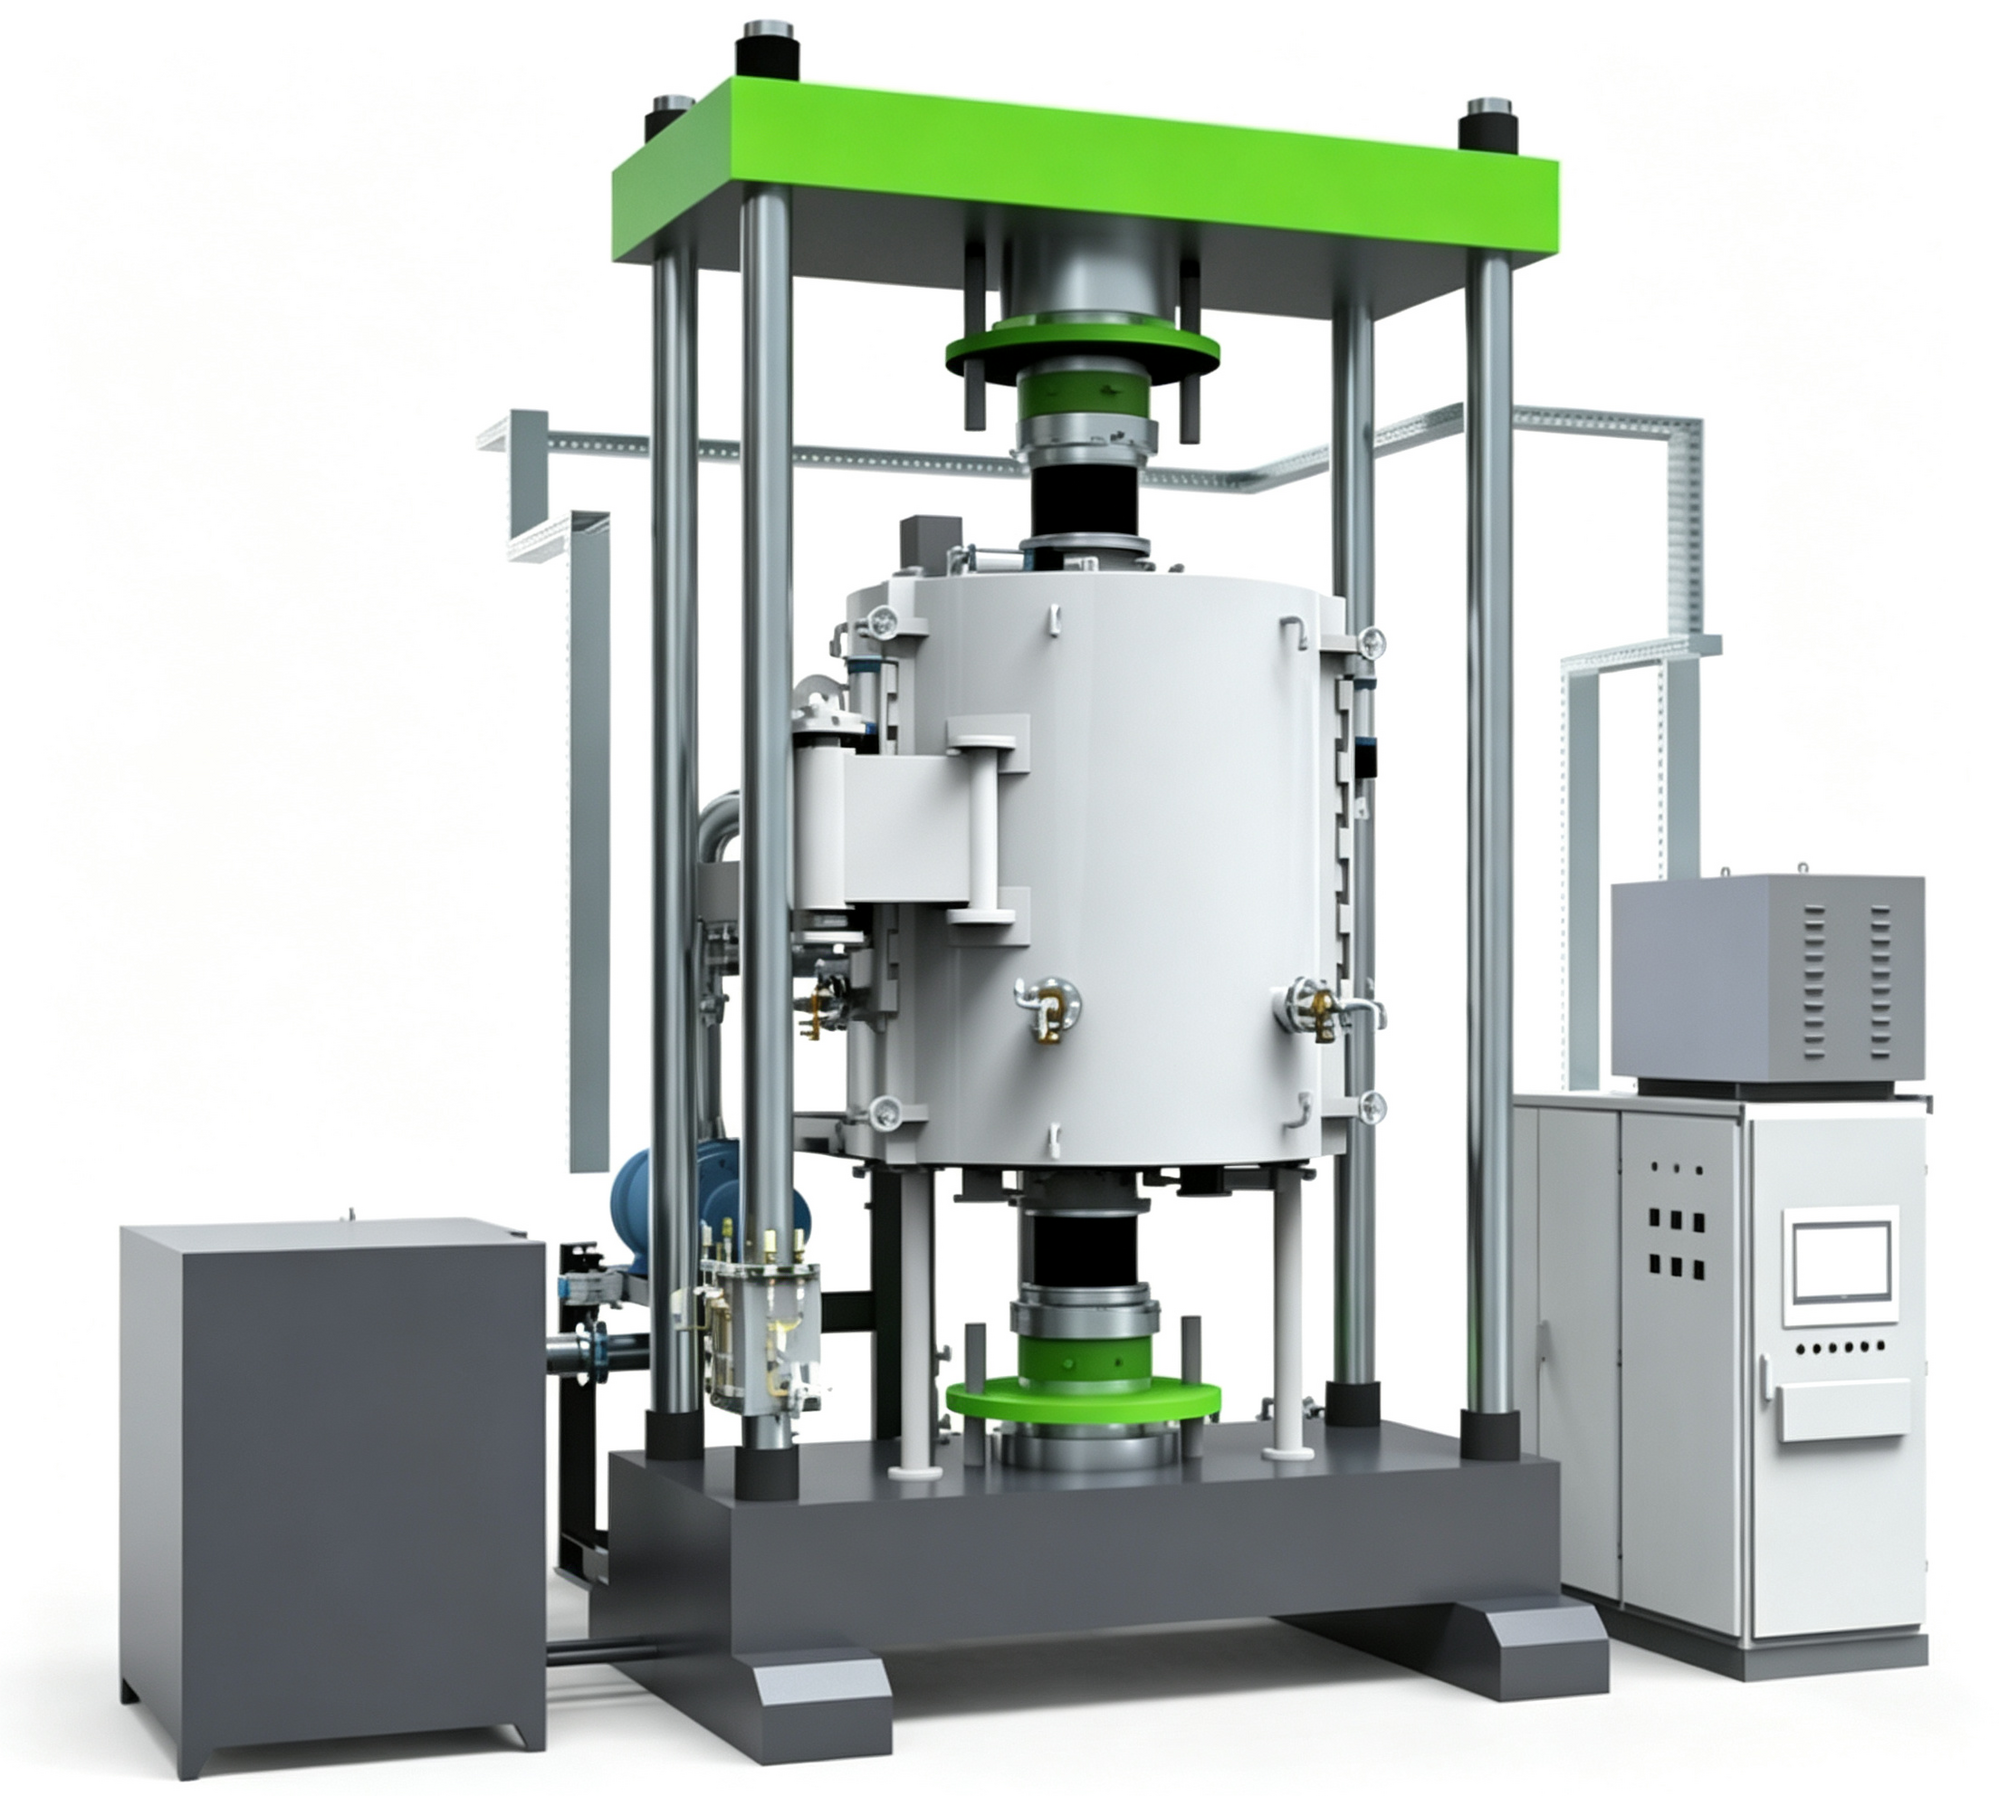
选型最忌讳两件事:一是"别人买什么我买什么",材料工艺不一样,别人合适的你不一定合适;二是"先买大的再说",大炉子贵、能耗高、空转浪费。按自己的材料工艺产能来,才是正道,买来用得上、跑得动,才不算白花,也不会后期后悔。选型这件事,前期多花几天琢磨清楚,比后期换炉划算太多。东莞市志远工业设备有限公司在接选型咨询时,习惯先把这张表跟客户过一遍,再出方案,而不是上来就推某款标准炉。 公司产品覆盖真空钎焊炉、真空箱式气氛炉等多种类型,欢迎咨询了解。