

联系电话
13631572573


精密制造、航空航天、新能源散热、半导体封装这些行当里,传统熔焊钎焊经常卡壳:材料熔点差太多焊不上,焊完变形大、气孔裂纹一堆,异种材料拼接更是老大难。真空扩散焊这种固态精密焊接,正好把这些短板补上。大家问得最多的还是它能焊哪些料、比常规工艺强在哪。
一、先弄明白它是怎么回事
真空扩散焊说穿了,就是在高真空里给工件加恒定温度和均匀压力,让两个贴合面上的原子互相扩散,最后实现冶金结合。跟熔焊最大的不同是,整个过程工件不熔化,属于固态连接,全程不用焊条焊丝钎料,靠材料自己的原子扩散拼到一起——这也是它能伺候精密件、异形件、难焊料的原因。
二、能焊的料,覆盖面挺全
它的一大亮点就是材料兼容性好,同种金属、异种金属、金属跟非金属都能接。
同种金属这边,不锈钢、碳钢、铜、铝、钛合金、镍基高温合金,还有钼钨钽这些难熔金属,都能焊出匀净稳定的接头。像钨钼这种高熔点、塑性差的料,传统焊法容易开裂虚焊,扩散焊接完界面平整致密,不挑熔焊缺陷。
异种金属是它的主战场。两种金属熔点和热膨胀系数差一大截时,熔焊容易长出脆性金属间化合物,接头一弯就断;扩散焊能把钛钢、铜铝、镍不锈钢、钨铜、可伐合金跟不锈钢这些组合接得比较牢,接头没有脆化层,强度稳定性够工业用。金属跟非金属这头更是传统焊法够不着的地方,氧化铝、碳化硅陶瓷跟合金焊,金属跟石墨、跟碳纤复材接,金刚石跟硬质合金拼,都能做,半导体陶瓷基板、激光配件、刀具磨具都在用。至于多层板、多孔烧结料、蜂窝结构这种特殊件,新能源液冷板、航空蜂窝夹层、精密过滤件,可以多层一次成型,不用来回加工,整体一致性更好。
三、为什么它越来越吃香
越来越多场景把传统工艺换成它,图的就是精密焊接那几处痛点被解掉。
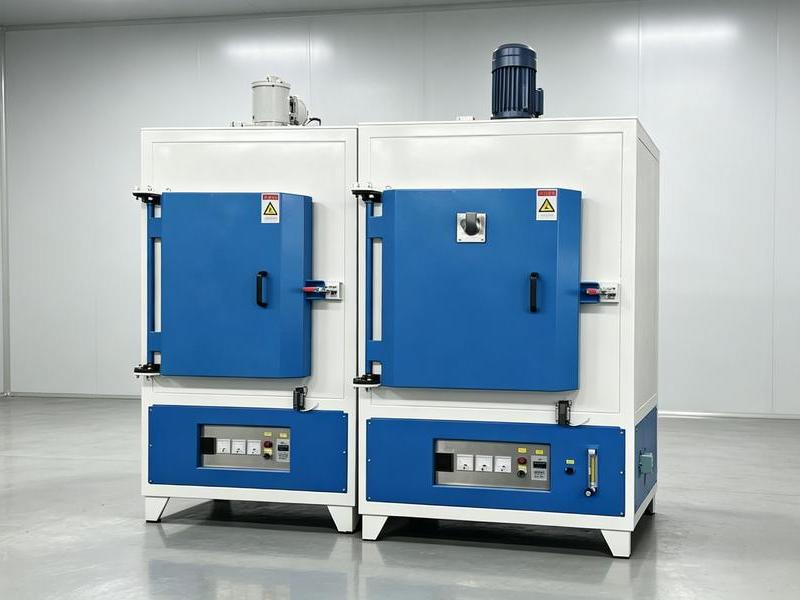
头一条是没缺陷。真空固态焊,工件不熔化,气孔、缩松、裂纹、夹渣这些熔焊常见病都不出现,又不加外来焊料,材质不受污染,界面组织致密,强度、耐蚀、导热、密封都贴近母材。第二条是变形小。它整体均匀加热、柔性恒压,温度远低于熔点,整体应力小,薄壁微型高精度件焊完变形量压得很低,基本不用二次精加工。 类似工况下,真空钎焊炉能够提供稳定的作业环境。
第三条是兼容性广,难熔金属、异种金属、金属跟陶瓷碳纤维都能接,把传统焊接对材料匹配的死规矩松了绑。第四条是能大面积、多层一次焊成,传统分段焊容易留缝受力不均,它一次成型,焊缝匀、无断点,整体稳定和密封都提上来。第五条是寿命长,原子级冶金结合不会松动脱层,耐高低温耐疲劳,在航空、核电、半导体、新能源这些苛刻工况下活得久。
四、用在哪儿,怎么选
航空航天的钛合金构件、蜂窝件,新能源的水冷板、导电复合件,半导体的陶瓷金属封装基板,医疗的精密合金件,刀具模具耐磨配件,都在批量用它。选型时重点看温场均匀性和加压均匀度,这俩直接决定接头质量和批次一致。
拿半导体陶瓷基板说,氧化铝陶瓷跟金属电路要封到一块儿,传统钎焊会留焊料层,热膨胀不匹配时间长了就裂;扩散焊直接把陶瓷跟金属原子级连上,没有中间层,导热和热循环可靠性都好。金刚石跟硬质合金做刀具也是一个道理,用它把金刚石片焊到刀体上,没有脆性钎料层,切削时不掉片、耐磨。这些场景都是传统焊接够不着、靠扩散焊才走通的。
再说个量产里的细节。扩散焊一炉能装多少件,跟工件尺寸和压板数量关系很大,薄件可以多层叠装,厚大件就得单层。压板平整度和导向杆垂直度,直接影响整炉接头质量,压板用久了变形,就得校平或更换。这些工装细节平时不起眼,批量跑起来就是良率波动的来源,得当成设备的一部分来维护。另外工件焊前的表面处理也不能省,油污、氧化膜、毛刺都会影响原子贴合,装炉前该清洗清洗、该平磨平磨,前道干净了,焊缝质量才稳。
还有个实践经验:异种材料焊接最容易在界面长出脆性相,温度和压力窗口要卡得比较窄。温度高了、时间长了,脆性金属间化合物层会变厚,接头反而变脆;温度低了、压力小了,又扩散不透、结合不上。所以做异种件前,最好先拿小样把温度、压力、时间这组参数摸出来,再放大到正式工件,别一上来就拿大件试。
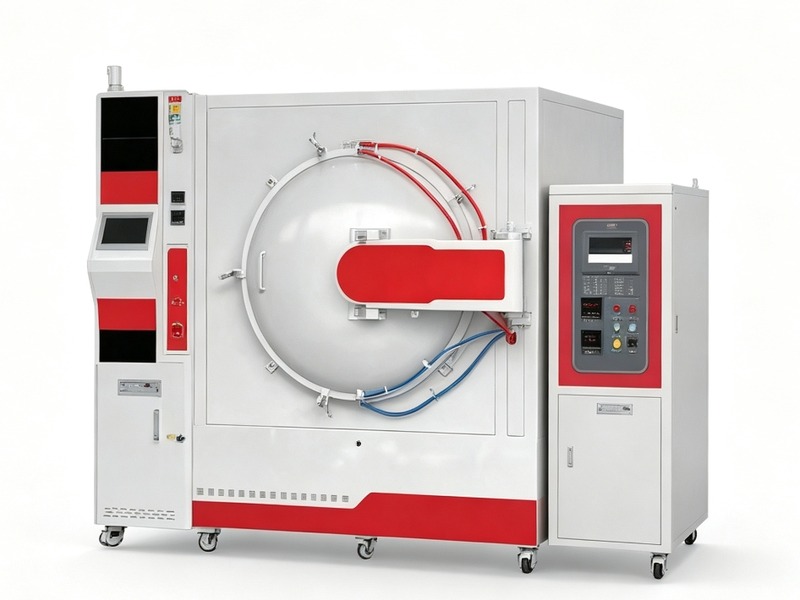
真空扩散焊把同种、异种、金属跟陶瓷碳纤这些料基本都覆盖了,还能伺候多层多孔异形精密件。随着制造对精度、稳定、耐用的要求往上走,它的舞台还会继续扩。东莞市志远工业设备有限公司在真空扩散焊、真空钎焊这类热工装备上有配套方案,有具体工件可以去对一对。 志远工业设备提供真空钎焊炉、真空箱式气氛炉等设备,配套完善的售后技术支持。