

联系电话
13631572573


一、光亮淬火到底在控什么
GCr15轴承套圈在网带炉上淬火,硬度、金相、变形都合格之后,客户往往还卡一道表面光亮性——希望出来是均匀的银灰色,不是蓝褐色,也不是黑斑花脸。表面不亮,归根到底就两个原因:一是污物在高温下烧结或附着到表面上去了;二是炉内氧化性气氛把零件表面氧化了。调光亮性,基本就是围着这两条线查。
光亮性看起来是外观问题,实际背后是炉内气氛和清洁度的综合体现。同样的工艺曲线,今天出的件银灰透亮,明天出的件就发乌,八成是某个环节出了波动。做现场工艺的人,要学会把光亮性异常当成一个信号,顺着它倒推清洗、炉膛、油、密封哪一环出了问题。
二、污物烧结与附着的几个来源
先看前清洗。零件进炉之前必须把机加工残留的切削油、切削液、防锈剂、防锈油洗干净。这些东西带到炉里,高温一反应就是一层黑斑,淬火都去不掉。前清洗做不好,灰尘和粉尘还会跟着落到淬火油里,把油污染掉,恶性循环。清洗设备的水洗浓度、喷淋压力、烘干温度,都要按班点检。
再看炉膛积碳黑。网带炉连续生产,甲醇裂解不充分、淬火油烟窜进炉膛是常有的事,时间一长炉壁、辐射管上一层碳黑,零件加热时表面就容易发乌。所以必须按维护周期定期烧炭,把炉膛积碳清掉。排油烟装置和落料斗结构也有讲究:落料口上方要有排油烟和火焰引燃,把油烟抽走烧掉;落料斗尽量用直落式,斜落式零件滑下去会溅起油珠,落到落料板上,后面的零件端面一蹭就是黑斑。
淬火油本身是第四个变量。一要看闪点和汽化量,闪点低、易汽化的油烟大;二要看抗热氧化安定性,网带炉油槽直接接触空气,炙热零件一催,油很容易老化生成油泥。光亮剂不是加得越多越好,它的作用是降低油对金属表面的润湿性、阻止杂质微粒附着,类似分散剂。日常维护要防水、防尘、防碳黑进入,定期过滤除碳,油温按工艺卡控住。
三、气氛与氧化控制
光亮性差,氧化是另一条线。炉体密封不好,空气漏进去,零件表面就会被氧化成蓝褐或灰黑。漏点常出在落料口密封、密封垫老化、辐射管接口、碳势仪和热电偶周围。做维护时把这些部位列成点检表,定期检查。

工艺维护也会影响。均温风机坏了停转,炉温与气氛就不均;甲醇滴注口堵了,裂解不充分,炉膛积炭;裂解气流量过大,没裂解的甲醇直接滴到零件表面,就是软点和黑斑。冷炉升温时要把炉内空气排尽,保护气进气口位置要让死角也能吹到,不然第一次开机那批零件必花。
四、气氛与碳势的工艺匹配
轴承网带炉常用甲醇滴注或低温裂解作保护气氛。甲醇纯度直接影响光亮性,按GB 338-2011,工业甲醇合格品水分不超0.2%,一等品不超0.15%。水分高了,零件出来发黑发蓝;纯度够、水分低,才容易出均匀亮灰色。 这一环节通常需要配合真空箱式气氛炉等专用设备来保障工艺稳定性。
碳势设定跟材料成分挂钩。GCr15奥氏体含碳量约0.6%,温度固定时,碳势随CO2、H2O增加而下降,随H2、CH4、CO增加而上升。综合来看,碳势设0.5%到0.7%比较稳妥。光亮性调试时,建议把清洗、烧炭、密封、甲醇纯度、碳势这几项分开变量去试,不要一次动一堆,否则最后找不到原因。
对于要求更高一致性的生产线,真空淬火炉或可控气氛网带炉在密封和气氛纯度上更有优势。东莞市志远工业设备有限公司在真空热处理炉和气氛炉的温场、碳势控制上有较多工程经验,可以帮助轴承和五金件客户把表面光亮性的批次波动压到更小范围。
从异常排查流程看,光亮性出问题时,建议按顺序做四件事:先看前清洗段,测一下零件表面水膜连续时间,判断清洗是否到位;再看炉膛碳黑,打开炉门观察辐射管和炉壁颜色;然后看淬火油,取样测黏度、水分和透光率;最后查炉压和密封性,用纸条在密封点附近试漏。按这个顺序查,大多数问题两小时内能定位。
从油槽维护看,淬火油用久了会氧化变黑、黏度上升、光亮剂消耗。建议每季度取油样送检,运动黏度变化超过15%、闪点下降超过20℃、酸值升到1.5mgKOH/g以上,就该考虑补新油或再生。油槽底部每年清理一次油泥和碳黑,不然油液清洁度上不去。
从客户验收角度看,轴承套圈光亮性一般用目视对照样板评级,分亮灰、银灰、暗灰、蓝褐、黑斑几级。批量生产时要在标准光源下看,避免车间日光灯色差误判。每批次首件要留样,跟客户签认的样板对比,避免后期扯皮。
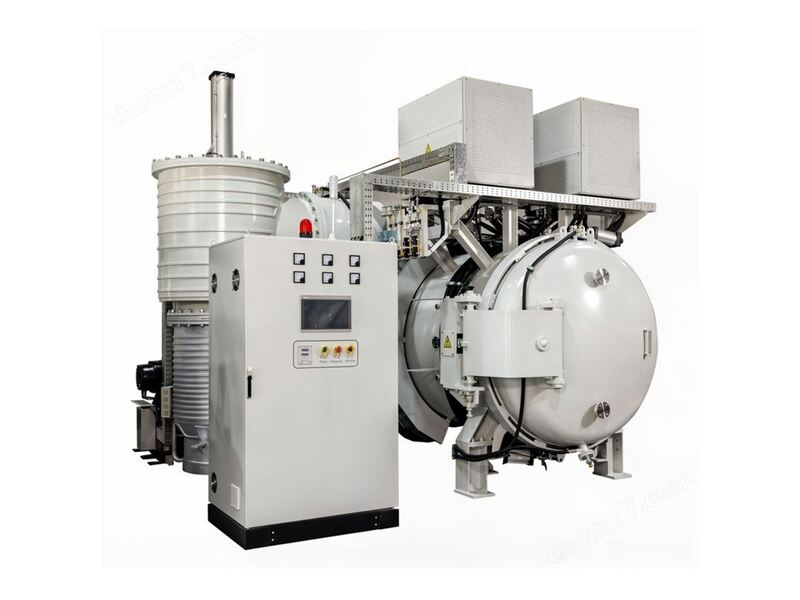
从设备改造角度看,老网带炉如果光亮性一直上不去,可以从几个方向改:落料斗改直落式、增加排油烟装置、炉膛加辐射管密封、甲醇滴注系统改定量泵。这些改造投入不大,但对光亮性提升明显。 东莞市志远工业设备有限公司主营真空箱式气氛炉、真空铝钎焊炉等系列产品,可根据客户工艺需求定制方案。