

联系电话
13631572573


碳化硼(B4C)硬度排在金刚石和立方氮化硼后面,莫氏硬度约9.5,维氏硬度30到40 GPa,密度只有2.52 g/cm³,中子吸收截面又大。防弹装甲、核工业控制棒、喷砂嘴、密封件这些场景都离不开它。麻烦的是,它共价键比例高,自扩散系数低,想把它烧致密,比一般陶瓷难得多。
一、几条烧结路线各有什么脾气
热压烧结是传统做法,2100到2200℃下加20到30 MPa单向压力,靠颗粒重排和塑性流动致密化,致密度能到95%以上。缺点也明显:只能做形状简单的块体,石墨模具消耗大,生产效率低。无压烧结要加碳、硼、碳化硅这类助剂,2250到2300℃常压下烧,形状能复杂些,但致密度一般90%上下,力学性能有限。
放电等离子烧结(SPS)用脉冲直流电流直接在颗粒间放电,颗粒自身发热,1500到1800℃、几分钟到十几分钟就能致密化,还能抑制晶粒长大,适合高性能小尺寸制品,可不加或仅加少量助剂。热等静压(HIP)用氩气做压力介质各向同性施压,能烧出细晶高弯曲强度的材料,显微结构均匀,但设备贵、工件尺寸受限。
从应用细分看,防护领域用碳化硼做防弹插板和车辆装甲,要求硬度高、密度适中;耐磨领域做喷砂嘴、轴承、密封件,看重耐磨寿命和加工性能;核工业做控制棒和中子吸收材料,对纯度和成分均匀性要求严。不同应用对材料密度和力学性能的侧重点不同,烧结工艺要相应调整。
二、装备要满足哪些硬指标
碳化硼烧结炉的第一个硬指标是高温能力。热压和无压要到2200℃以上,石墨化处理温度更高,加热元件和保温材料必须扛得住,一般用石墨管、石墨布做加热体,碳毡硬毡做保温。第二个是气氛控制,氩气保护或者真空,防止碳化硼高温氧化。
第三个是温场均匀性,炉温差一点,同一炉制品密度就不均匀,性能离散度大。第四个是压力系统,热压和HIP都要求加压稳定、同步性好。设备选型时这几项要逐项核对。炉体材料和温场设计要适应高温长期运行,加压系统和电源系统的稳定性直接影响产品质量。
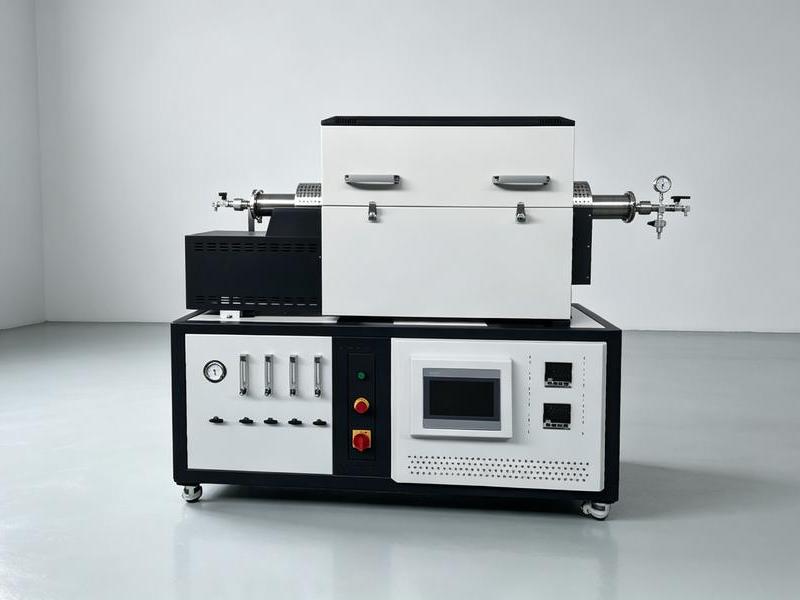
从材料特性看,碳化硼高硬度、低密度、高弹性模量和良好的中子吸收能力,使其在防护、耐磨、核工业多个领域有不可替代性。但烧结致密化难度大,通常要借助助剂、压力辅助或高温工艺。不同路线各有取舍:无压成本低但密度有限,热压密度高但形状受限,SPS快但尺寸小。 针对复杂工件,真空管式炉的均匀加热特性更具优势。
三、成本与产业方向
碳化硼粉体不便宜,制品加工又难,提高成品率、减少后续加工量是降本关键。近净成型技术把烧结件做到接近成品尺寸,能省不少机加工成本。优化烧结制度缩短生产周期,也有助于提升经济性。随着防弹防护和核工业需求增长,低成本、可规模化的致密化技术和装备是行业攻关方向。
从成本控制看,碳化硼粉体价格较高,制品加工难度大,生产过程中提高成品率和降低加工损耗是控制成本的关键。通过近净成型技术减少后续加工量,以及优化烧结制度缩短生产周期,有助于提升产品经济性。近年来随着防弹装甲和核工业对碳化硼陶瓷需求增长,开发低成本、高效率、可规模化生产的致密化烧结技术和装备成为行业发展重要方向。不同烧结路线需根据产品规格和性能要求选择。
在烧结技术路线方面,无压烧结碳化硼需要较高烧结温度和较长保温时间,并添加碳、碳化硅等烧结助剂促进致密化,成本相对较低但致密度和力学性能有限;热压烧结可在较低温度下获得高致密度制品,但只能制备形状简单的构件;放电等离子烧结升温快、烧结时间短,有利于抑制晶粒长大,适合高性能小尺寸制品。热等静压以惰性气体为压力传递介质,在高温和各向同性压力下烧结,可获得细晶均匀显微结构。
近年来,随着防弹装甲和核工业对碳化硼陶瓷需求增长,开发低成本、高效率、可规模化生产的碳化硼致密化烧结技术和装备成为行业发展重要方向。在关键装备方面,碳化硼烧结所需高温热工设备需满足高温能力、气氛控制、均温性和压力系统等要求。设备选型时建议重点关注温场均匀性,它直接影响制品一致性与成品率。
从装备配套看,碳化硼烧结炉需满足高温、真空或气氛保护的工作条件,炉体材料和温场设计需适应高温运行。对于热压和放电等离子烧结,加压系统和电源系统的稳定性直接影响产品质量。随着防弹防护、耐磨零部件和核工业应用需求增长,碳化硼陶瓷烧结技术与装备也在持续完善。
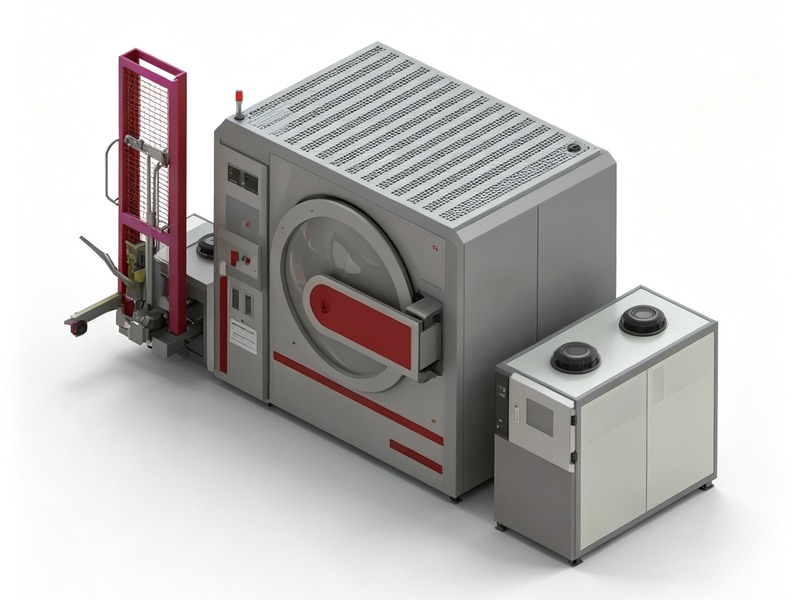
这类高温烧结对真空烧结炉或真空箱式气氛炉的炉温均匀性、气氛纯度要求很高。选型时建议重点关注温场均匀性,它直接影响制品一致性与成品率。如需了解碳化硼烧结炉的高温配置与压力系统方案,可联系东莞市志远工业设备有限公司,结合制品规格与性能要求做选型评估。 公司产品覆盖真空钎焊炉、真空箱式气氛炉等多种类型,欢迎咨询了解。