

联系电话
13631572573


真空钎焊跟火焰钎焊、盐浴钎焊比,最大的好处是工件在真空里加热,接头不氧化、不用焊后清洗、表面光亮、变形小。汽车铝散热器、航空发动机蜂窝结构、制冷换热器、电子器件封装,都能看到它的身影。
一、钎焊过程到底怎么回事
把工件和钎料装好放进真空炉,抽到真空后加热到钎料熔化温度——注意,这个温度低于母材熔点。液态钎料靠毛细作用跑进接头间隙,在母材表面润湿、扩散,形成冶金结合,冷却凝固后接头就成了。因为没有氧和水汽,钎料铺展得好,接头致密,不需要焊后清洗。
钎料选择看母材和工况:铝基钎料用在铝散热器、中冷器;铜基钎料用在空调制冷部件;镍基钎料耐高温,用在燃气轮机热端;银基钎料导电性好,用在电子器件。间隙大小、钎焊温度、保温时间这三个参数决定钎料能不能填满、会不会流走。温度太高或者时间太长,母材晶粒长大,钎料还会流到不该去的地方;真空度不够,氧化膜挡着,钎料铺不开。
从钎焊机理看,真空环境排除氧和水汽,减少氧化膜对润湿的阻碍,使钎料在洁净表面铺展,获得致密接头。钎料与母材的润湿性、间隙大小和钎焊温度决定填充效果。铝真空钎焊主要用于铝制散热器、中冷器和冷凝器;不锈钢真空钎焊广泛用于航空发动机零部件和换热器;高温合金真空钎焊用于燃气轮机和火箭发动机热端部件。
二、真空钎焊炉长什么样
真空钎焊炉核心是加热室、真空系统、冷却系统和控制系统。加热元件用石墨或者金属,温区数根据工件尺寸和温度均匀性要求配。真空系统一般机械泵加罗茨泵加扩散泵三级,把炉内抽到10^-3 Pa量级。冷却系统在钎焊完充氩气快速冷却,缩短生产周期,提高生产效率。
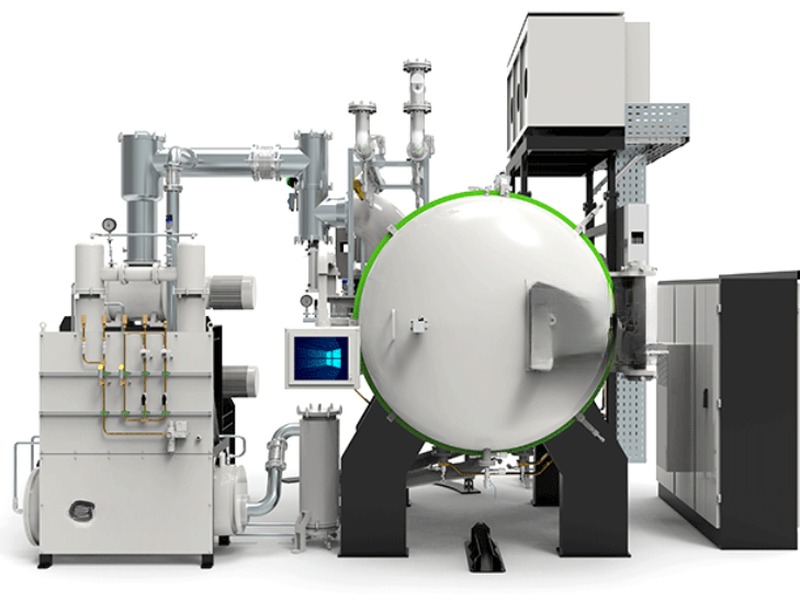
常见缺陷有几类:钎料没填满,多是间隙过大、钎料量不够或者温度偏低;气孔,来自表面污染或者钎焊时气体没排干净;钎料流失,温度高了或者时间长了;母材晶粒长大,也是热输入过大。解决办法靠焊前检查、试焊验证、参数微调。质量检验看外观、气密性、金相和力学性能,压力容器件还要做气密和强度试验。批量生产时通过首件检验和过程巡检控制质量波动。
从工艺控制看,真空钎焊质量控制涉及钎焊温度、保温时间、真空度和升降温速率等参数。批量生产中需通过试焊和检验建立工艺规范,并定期校验炉温均匀性。建立钎焊工艺记录和追溯体系,有助于持续改进工艺。 批量生产时,真空铝钎焊炉的连续作业能力可以提升整体效率。
三、行业应用与自动化趋势
汽车行业用真空钎焊做铝散热器、EGR冷却器、中冷器,批量大、节拍快;航空航天做蜂窝结构、燃油散热器、液压件,对接头质量和可追溯性要求严;制冷行业做板换和冷凝器;电子行业做真空灭弧室、微波器件封装,对真空密封性和洁净度要求高。不同行业规范差别大,设备和验证方案要针对性设计。
在质量检测方面,钎焊接头常见检验手段包括外观检查、气密性试验、金相分析和力学性能试验。对承受压力或真空的构件,气密性和强度检验尤为重要。真空钎焊工艺关键控制点包括钎焊温度和保温时间精确控制、接头间隙合理设计、工件和钎料表面清洁度以及真空度保证。从行业应用细分看,电子领域对真空密封性和洁净度要求高,制冷行业批量大节拍要求高,航空航天对接头质量和可追溯性要求严格。
从钎焊机理看,真空钎焊过程中液态钎料依靠毛细作用填充接头间隙,并在母材表面发生溶解和扩散,形成冶金结合。钎料与母材的润湿性、间隙大小和钎焊温度决定填充效果。真空钎焊常用钎料包括铝基、铜基、镍基和银基钎料,钎料选择需根据母材种类、接头使用温度和强度要求确定。从常见缺陷看,钎焊可能出现钎料未填满、气孔、钎料流失和母材晶粒长大等问题,通过焊前检查、试焊验证和工艺参数调整可有效减少缺陷发生。
在应用方面,真空钎焊技术在航空航天领域用于蜂窝结构、燃油散热器和液压元件等制造;在汽车工业用于铝制散热器、EGR冷却器和中冷器批量生产;在制冷行业用于空调和冰箱换热器制造;在电子工业用于真空器件和电真空器件封装。真空钎焊工艺关键控制点包括钎焊温度和保温时间精确控制、接头间隙合理设计、工件和钎料表面清洁度以及真空度保证。
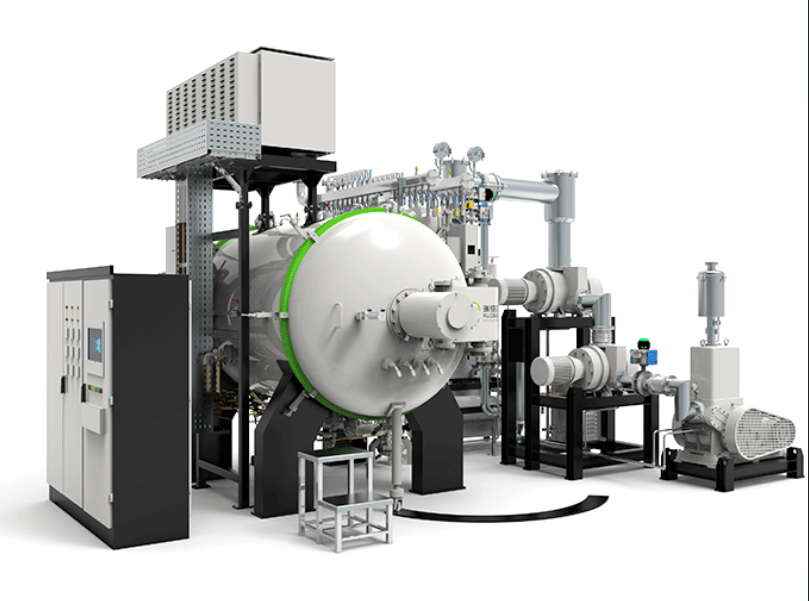
现在真空钎焊炉在跟装出料机构、程序控制、在线检测集成,机器人上下料、无人值守、工艺数据云记录都在落地。液冷板、功率模块这些新产品往轻量化、高效化走,钎焊应用面还在扩。设备正朝大装炉量、高自动化、节能和在线监测方向发展。如需了解真空钎焊炉的炉型配置与工艺曲线制定,可咨询东莞市志远工业设备有限公司,结合产品批量与精度要求做方案。 公司产品覆盖真空箱式气氛炉、真空铝钎焊炉等多种类型,欢迎咨询了解。