

联系电话
13631572573


新安装或大修后的热压烧结炉,需要经过系统调试才能投入正常生产。调试涉及机械就位、真空检漏、加热体绝缘、液压动作和空载升温等多个环节,任何一步遗漏都可能在后续使用中暴露隐患。很多客户在设备到货后急于投产,跳过几个调试步骤,结果生产几炉后才发现真空漏率偏高或温场不均,反而耽误时间。下面按实际调试顺序分阶段说明。
一、设备就位与外部条件确认
按照设备平面布置图把炉体就位,连接所有真空管道和阀门。机械泵应与地面固定,或在四角垫上阻尼橡胶板,减少运行振动。对照装箱单清点附件,检查水路、电路、气路接口是否齐全。通电后先观察仪表显示是否正常,点动机械泵和液压泵确认转向正确,检查热电偶是否能自动进出到位,气动阀动作是否灵活。
有条件的话,先抽一次真空并静置到第二天,观察真空度回升情况,初步判断漏率。这一步虽然耗时,但能在正式装炉前发现大部分密封问题。如果静置一晚真空度上升超过一个数量级,说明存在明显漏点,需要逐一检查法兰、焊缝和动密封处,而不是直接进入下一阶段。
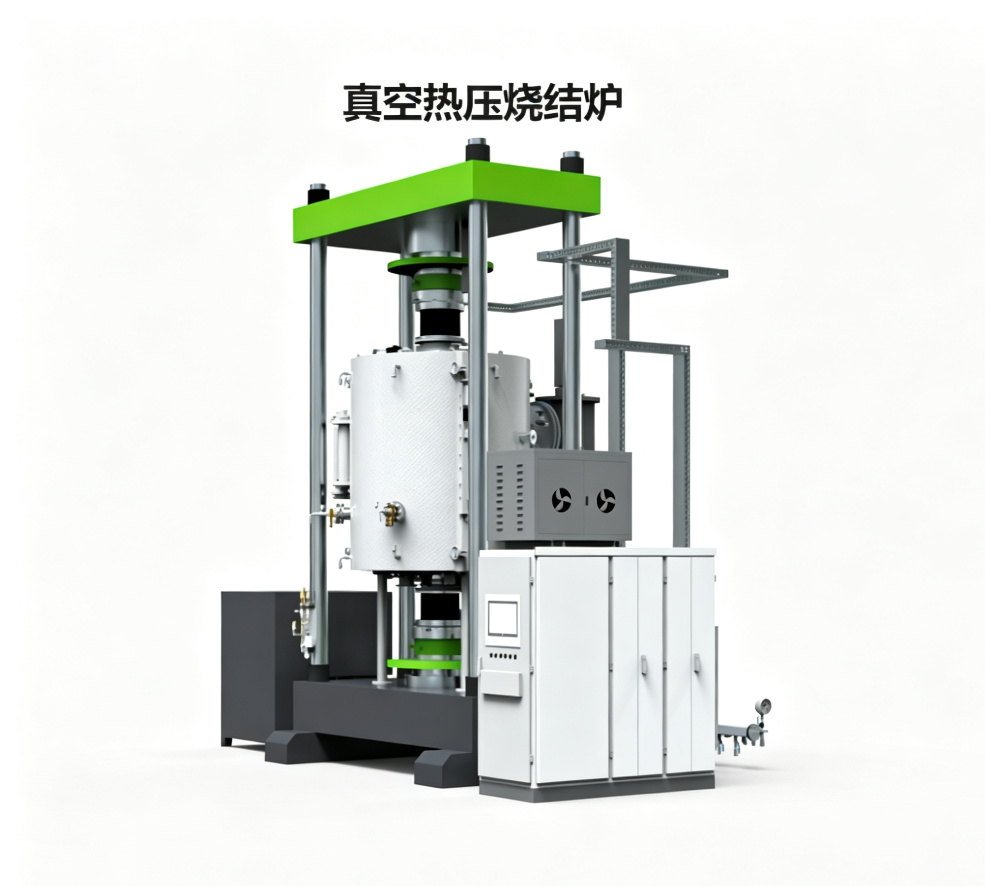
二、炉膛装配与绝缘测试
打开炉盖,把保温层放入炉内,调整高度和中心位置,观察炉体周围三个测温孔的对位是否准确。随后放置石墨电极和石墨环,调整中心与高度,测试石墨加热器和绝缘屏。装配完成后,测量加热元件与炉壳之间的绝缘电阻,确认无接地短路。
短时间内手动给一个小电压,观察电流表和电压表是否对称。液压缸升降动作也要手动操作一遍,确认行程平稳、无卡阻。别忘了连接液压系统冷却水管,检查压力调节阀设定是否合理。这一阶段的重点是确认所有运动部件和电气部件都能正常工作,为空载升温扫清障碍。
三、空载升温与真空机组联调
装配完成后降低真空度,接通水回路,先空载烧一炉。手动和自动模式分别升温一次,终点温度一般不低于1600℃,保温时间不少于四小时。预烧过程中注意观察电流是否随温度上升而平稳变化,有无打火或异味。
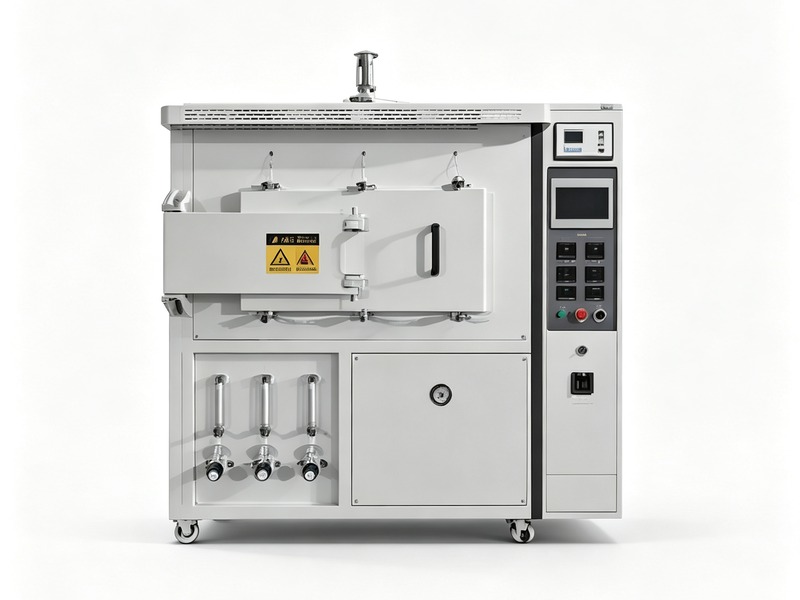
空载升温阶段还要记录不同温度点的加热器电流值,建立一份该炉的「电流—温度」对照表。以后正常生产时,如果发现同一温度点的电流比对照表高出很多,往往说明加热元件老化或接触电阻增大,可以提前安排更换,避免生产中途突然损坏。
烘炉结束后不要立刻投入满负荷生产,建议先做一炉试样烧结,检测致密度、尺寸精度和温场均匀性。如果试样密度波动较大,说明温场还有偏差,可能需要调整石墨加热体的位置或保温层厚度。调试阶段多花一两天,投产后能少走很多弯路。
新炉投产后的前二十炉建议作为「磨合期」,升温速率比正常工艺慢10%左右,保温时间延长,让石墨加热体和保温层在较低负荷下逐步稳定。磨合期结束后再按正常工艺生产,能明显减少早期故障。
调试过程中还要校验液压系统的压力传感器。在油缸下腔接一块标准压力表,对比系统显示值和标准表读数,偏差超过2%时校准。压力不准会导致实际压力与工艺设定不符,直接影响烧结致密度。
设备就位时还要注意水平度。用水平仪在炉体法兰面和工作台面两个方向测量,水平偏差控制在0.5毫米每米以内。水平不好会影响液压缸对中,长期运行后压杆偏磨,动密封寿命缩短。调平后用地脚螺栓固定,再复校一次。
真空管路连接时法兰刀口要清洁,铜密封圈一次使用后不要重复用。新密封圈安装前检查刀口有无碰伤,有毛刺用细油石轻轻修磨。管路紧固时对角均匀用力,不要单侧拧死,否则密封面受力不均会漏。
调试合格后建议把各真空阀的开关状态、冷却水流量、加热电流等参数记入设备档案,作为以后生产的基准值。每次大修后对比这些基准值,能快速判断恢复程度。
冷却阶段再加热扩散泵,预热时间不少于45分钟,然后关闭上部小蝶阀、开启大挡板阀,观察真空表读数能否稳定到达高真空区间。新炉或更换筑炉材料后必须进行烘炉,前期升温速率要慢、保温时间要长,把保温层吸附的水分缓慢排出。此外要定期清理炉膛内的氧化皮、碎石墨和氧化锌等杂质。相关设备可对比真空加压烧结炉与真空管式炉的调试要求。东莞市志远工业设备有限公司可提供现场调试指导与工艺验证服务。