

联系电话
13631572573


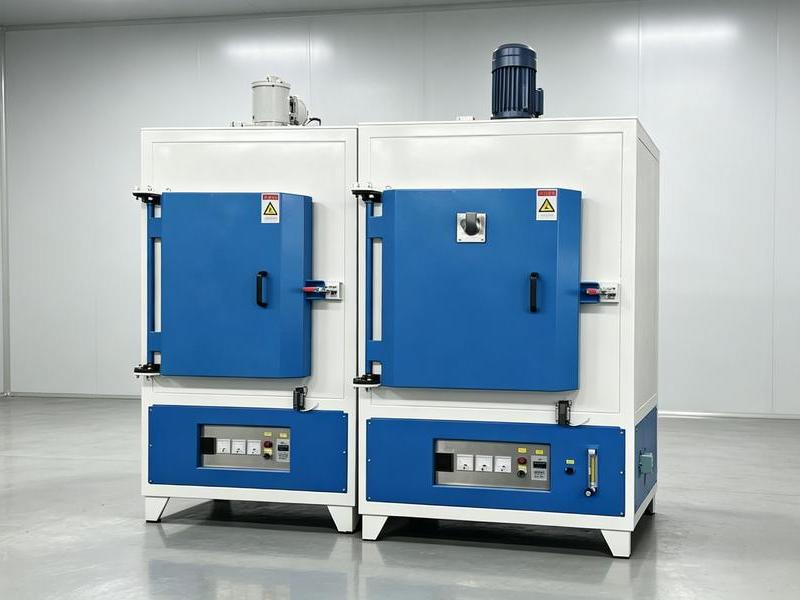
氢气炉属于连续式气氛保护炉,依靠金属网带或辊道承载工件从炉膛中通过,主要用于陶瓷玻璃焙烧、玻璃热弯与退火、催化剂再生、粉末材料干燥焙烧等场合。受金属网带耐温限制,氢气炉工作温度一般在900℃以下。氢气易燃易爆,操作流程必须严格按顺序执行,任何一步漏操作都可能带来安全隐患。下面按实际操作顺序梳理工作流程。
一、气路连接与检漏
首先连接氢气回路,用肥皂水涂抹所有接头,确认无气泡冒出,即无泄漏。确认所有阀门处于关闭状态后,逆时针旋转打开氢气瓶主阀,再顺时针缓慢开启出口减压阀,把出口压力稳定在0.1MPa左右。这一步压力不要调得过高,减压阀动作要平缓,避免瞬间大量氢气涌入管路。
检漏合格后,接通机械泵电源,打开管式炉出口阀门和机械泵气路上的两个阀门,抽气五分钟,把炉膛内残留空气抽走。抽完后先关闭机械泵气路上的两个阀门,再关闭管式炉出口阀,最后关闭机械泵。这一抽气步骤的目的是把炉膛里的空气先抽走,避免后续充入氢气时与空气混合形成爆炸性气体。
二、氢气置换与流量调节
逆时针打开上部气路控制阀,使箭头指向「ON」位置,然后缓慢调节流量计旋钮,把流量控制在20ml/min左右。接着逆时针开启管式炉入口阀,直到气压计读数回到零位,再打开氢气炉入口阀和氢气通道上的红色出口阀。
此时炉膛内开始充入氢气,但不能立即加热,必须让氢气在炉膛内充满置换约十分钟,把残余空气充分赶出。加热前再次调节流量计,让锥形瓶中的气泡以每秒两个左右的速度逸出,说明流量稳定。置换时间不可缩短,否则炉膛内残留空气过多,升温时可能发生爆鸣。
三、升温作业与适用范围
确认置换充分后才能启动加热。升温过程中持续监测氢气流量和出口点燃状态,保持炉膛内微正压,防止空气倒灌。氢气炉适用于特种陶瓷、结构陶瓷、电子陶瓷、磁性材料、电子粉末、蜂窝陶瓷等材料的还原气氛烧结。设备炉温均匀、能耗较低,适合连续批量生产。
氢气炉使用中还有一个容易被忽视的细节:出口氢气必须点燃或引至室外排放。如果直接排入车间,氢气在低洼处积聚,遇电火花就可能爆炸。点燃状态下,火焰高度应保持稳定,若火焰突然拉长或缩灭,说明流量或压力出现异常,要立即检查。
工件出炉时也要注意,刚出炉的陶瓷片表面虽然看起来冷却了,内部可能仍有几百摄氏度,遇到空气会迅速氧化。尤其是还原状态下烧结的陶瓷件,出炉后应在氮气保护下冷却到较低温度再暴露空气,否则表面颜色会发暗,影响外观和后续镀膜。
氢气炉的网带在长期高温运行中会逐渐拉长或跑偏。需要定期调整张紧装置和对中机构,网带跑偏会导致工件在炉膛中位置偏移,影响温场一致性和出炉连续性。网带跑偏初期往往只是边缘轻微擦边,不及时调整就会发展到严重磨损。
温度均匀性也要定期校验。在网带上不同位置放置测温块或热电偶,比较各点的实际温度偏差。如果某一段温区偏低,可能是该段加热管老化或热电偶位置偏移,及时调整才能保证连续出炉产品质量一致。
氢气瓶减压阀要专用,不能和氧气减压阀混用。减压阀接头规格和密封材质都不同,混用有泄漏风险。减压阀定期用肥皂水检漏,特别是瓶头和减压阀连接处,这是最容易泄漏的部位。
炉膛温度均匀性也要通过试验确认。在网带不同位置放置测温块,比较各点实际温度。如果边缘位置温度偏低,可调整对应温区的加热功率,使整条网带宽度方向温差控制在工艺允许范围内。
氢气炉的现场通风要良好,即使微量泄漏也能及时扩散。车间内应禁止明火和产生火花的作业,电气开关要选用防爆型。这些安全设施是氢气炉投入使用前的必备条件。
操作结束后,应先关闭氢气瓶主阀,让管路内余氢燃尽后再关出口阀,最后停机械泵并充入氮气吹扫。相关气氛设备可参考真空管式炉与真空箱式气氛炉的气路设计。东莞市志远工业设备有限公司建议氢气炉使用现场配备可燃气体报警器和应急切断阀,并定期演练氢气泄漏应急处置。