

联系电话
13631572573


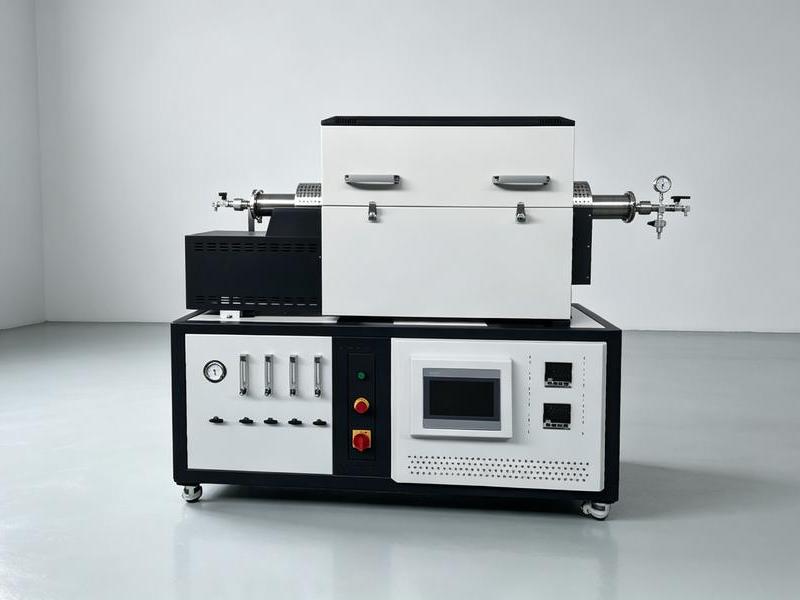
真空烧结炉是在真空环境中对工件进行保护性烧结的工业炉。加热方式有电阻加热、感应加热、微波加热等多种类型,其中感应加热可按频率分为工频、中频、高频等子类。针对不同材料选择合适的气氛,有利于烧结过程进行,提高制品致密度,获得性能稳定的产品。下面介绍其基本原理和工艺优点。
一、基本工作原理
真空气氛炉通常在炉膛内充入或抽离各种气氛,如真空、氢气、氧气、氮气和氩气等。例如透明氧化铝陶瓷适合在氢气氛中烧结,透明铁电陶瓷应在氧气氛中烧结,氮化铝等氮化物陶瓷则需要在氮气氛中烧结。
有时为了保护烧结配合件,还需在保护气氛中操作,比如钼丝炉要通氢气,钨丝炉则应在真空下工作。气氛与材料的匹配直接影响产品的最终性能,选型时要结合材料的氧化还原特性。选错气氛轻则产品性能不达标,重则损坏加热元件和炉衬。
二、真空环境带来的工艺优势
真空有利于排除吸附气体,对促进烧结后期的收缩作用明显。真空环境有助于硅、铝、镁、钙等杂质及其氧化物的挥发排除,起到提纯材料的作用。在液相烧结阶段,真空可改善液相的润湿性,有利于烧结过程中的收缩,并改善合金组织。
真空本身是比较理想的惰性气氛,当不适合使用其他还原性或惰性气体时,或者材料容易出现脱碳、渗碳问题时,采用真空烧结是较稳妥的选择。同时真空能减少气氛中水、氧、氮等有害成分对产品的污染。对于对纯度和表面状态要求较高的光学陶瓷和电子器件,真空烧结的优势更加突出。
三、适用范围与设备选型
真空烧结炉适用于碳化硅、碳化硼、氮化硅等特种陶瓷,钨钼等高熔点金属,硬质合金以及半导体器件的烧结和热处理。用户选择时应根据材料的烧结温度、气氛要求和批量大小,在卧式或立式、电阻或感应加热、不同真空度等级之间权衡。
真空烧结炉的加热方式选择也影响工艺效果。电阻加热结构简单、控温方便,适合中低温;感应加热升温快、温度上限高,但对工件形状有要求,不规则工件在感应场中受热不均。微波加热则适合快速烧结陶瓷,但设备成本高、均匀性控制难。三种方式各有适用场景。
实际生产中,很多真空烧结炉是「真空+气氛」两用型,既可以抽高真空烧结难熔金属,也可以充氩气保护烧结活性陶瓷。这种灵活性对多品种小批量生产很实用。用户在选型时可以确认设备是否预留了气氛接口和质量流量计,为将来工艺拓展留有余地。
真空烧结炉的冷却水要保持常年流动,即使设备停机也要维持小流量循环,特别是冬季。如果停机后把水放掉,下次开机前必须先通水再加热,避免水冷部件在无水状态下被局部烧红。
工艺曲线的优化往往需要多轮试验。建议用户建立一个工艺参数台账,每次试验记录升温速率、保温温度、保温时间、气氛流量和最终性能,积累足够数据后用正交试验或单因素对比找出最佳工艺窗口,而不是凭经验盲目试。
真空烧结炉的加热元件选择与材料工艺相关。石墨加热体适合真空和惰性气氛,钼加热体适合氢气气氛但不能在真空中高温使用(会挥发)。选错加热体不仅寿命短,还可能污染产品。
真空烧结炉的极限真空指标要和实际工艺需要匹配。普通粉末冶金10^-2Pa足够,纳米材料和电子器件可能要求10^-4Pa。真空度越高,机组越贵、维护越复杂,不必盲目追求超高真空。
真空烧结炉的加热曲线优化要从低温段开始。低温段主要是排胶和预烧,升温过快会让粘结剂剧烈排出,造成坯体开裂。低温段升温速率一般控制在2到5℃每分钟。
真空烧结炉的冷却速率也影响产品性能。有些材料需要随炉缓冷避免相变开裂,有些则需要快冷抑制晶粒长大。冷却速率要根据材料相图和实验结果确定,不能一刀切。
真空烧结炉投产初期建议多做工艺试验,把不同温度、时间和气氛组合下的产品性能测一遍,画出性能曲线,再选最优工艺窗口。不要凭一次试验就定工艺,数据积累多了才能稳定量产。
相关设备可对比真空箱式气氛炉与真空钎焊炉的工艺腔体。东莞市志远工业设备有限公司可根据材料特性提供真空与气氛工艺配套方案,并协助用户进行烧结曲线优化。