

联系电话
13631572573


金属材料经过焊接、锻造、冷轧或拉拔之后,内部常常残留着较高的应力,晶粒粗大、成分偏析,直接加工容易变形开裂。真空退火炉就是在受控气氛下把这些缺陷抚平的设备。处理后的工件表面光洁、不氧化、不脱碳,这正是它相比普通退火炉受欢迎的地方。
一、光亮退火,保住表面质量
不锈钢拉深件、水暖器材、医疗器械、餐具、表壳表带、微型轴这类产品,对表面外观和耐蚀性要求高。在保护气氛下连续完成光亮退火或固溶,工件出炉时表面光亮如初,省去了后续酸洗抛光的工序,生产效率和成品率都有提升。对铜及铜合金,同样可以在炉内完成脱脂、除气,得到光亮表面并避免氢脆,保持电阻性能稳定。
普通退火炉在空气里处理不锈钢,表面往往生成一层氧化色,后续还要打磨;而真空退火靠控制气氛把这层氧化挡在外面,对外观件尤其友好。处理后工件的尺寸稳定性也更好,因为残余应力在受控冷却下被逐步释放,不至于一加工就翘曲。
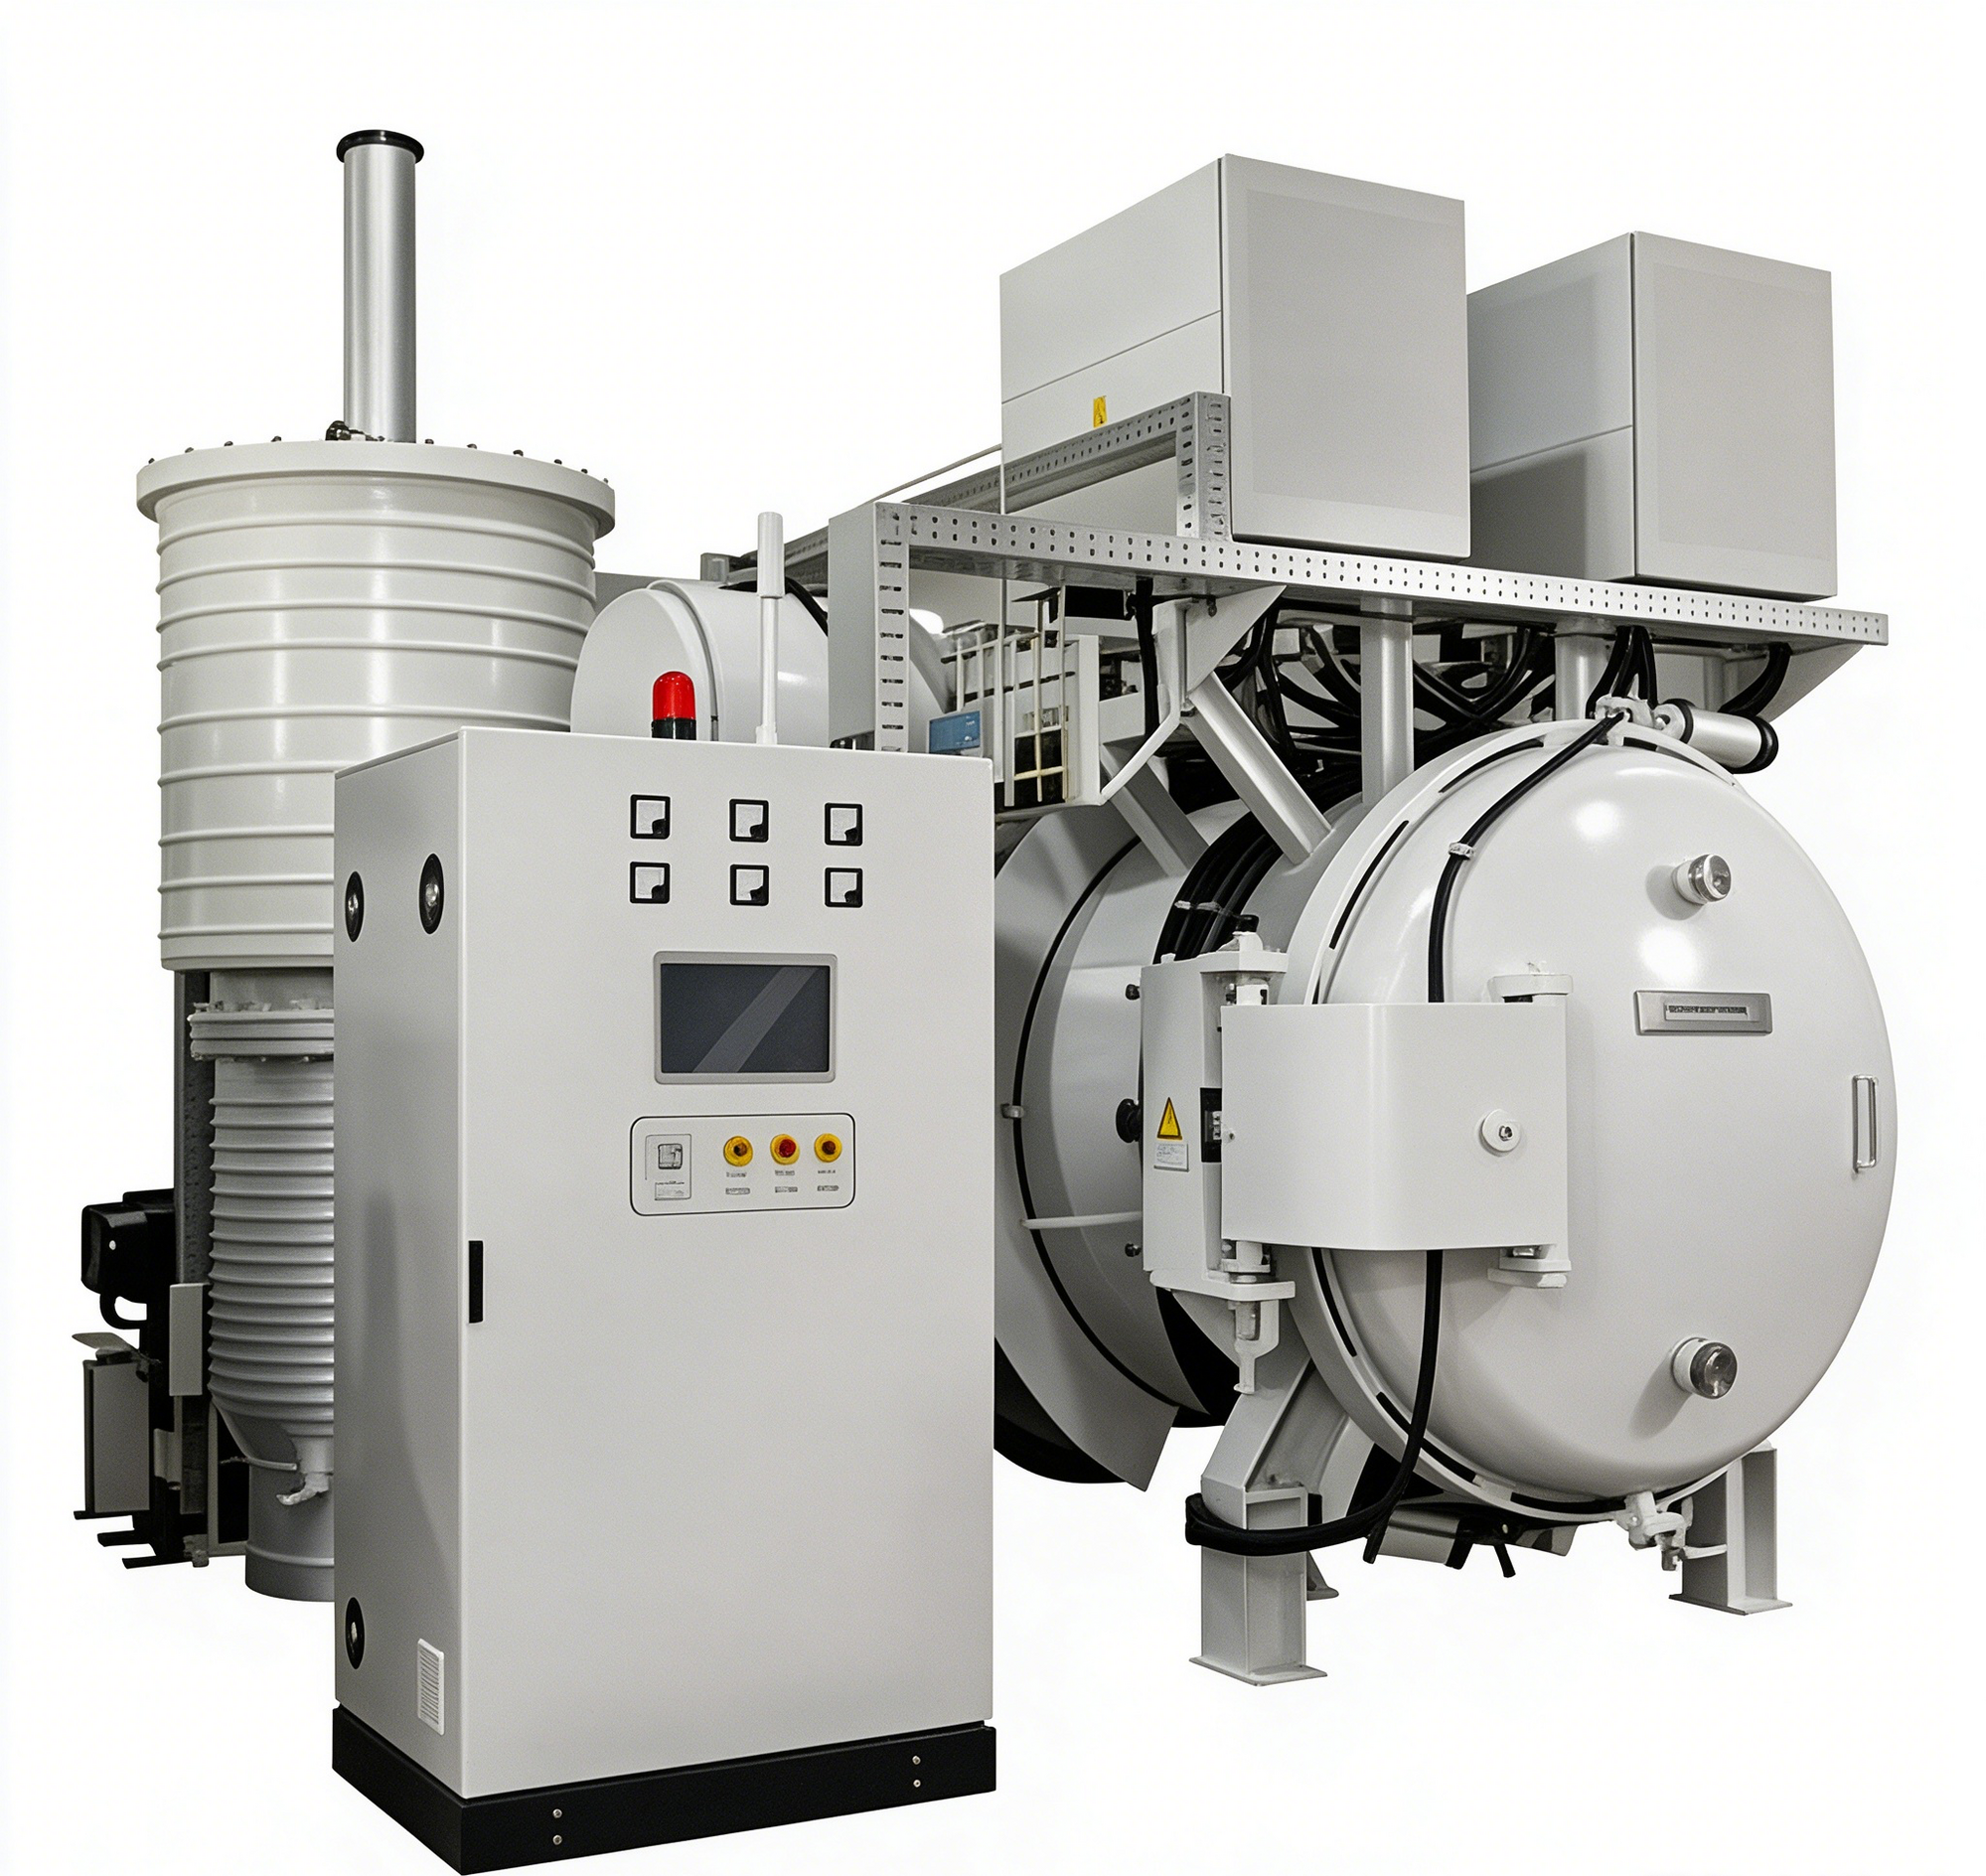
二、除气提纯,改善材料性能
对于钛、锆、钒、铌、钽、铬、钼、钨等活泼和难熔金属,真空环境能让有害的氧化物在高温下挥发排除,起到除气提纯的作用。硅钢片、铁镍合金这类软磁材料,经过真空退火去除杂质和气体、消除加工应力后,矫顽力下降、磁滞损耗降低、导磁率提升,磁性参数变得更加理想。这也是电机和变压器铁芯加工中常用这道工序的原因。
如果工艺还需要在气氛中完成烧结或退火,可以参考 真空箱式气氛炉 的箱式结构,灵活切换真空与气氛模式,适合多品种小批量的实验室和试制车间,换产品时不必重新改造炉膛。
三、应用场景与选型思路
从应用看,真空退火炉覆盖不锈钢制品连续光亮退火、有色金属除气、磁性材料退磁去应力,以及铜材光亮处理等多个方向。选型时要重点考虑炉温均匀性、冷却速度和气氛纯度:对外观要求高的产品,冷却段的洁净度尤其关键;对软磁材料,则要关注保温阶段的真空度能否长时间稳定,一旦中途漏气,整炉的磁性能就会前功尽弃。
和退火工艺配合紧密的还有钎焊工序。像铝合金部件在真空环境下完成连接,就常选用 真空铝钎焊炉,铜钢复合件则可在 真空钎焊炉 中一次完成钎焊与保护处理,退火和钎焊在同一真空体系里衔接,工件表面质量更有保障。
把退火、钎焊、烧结等工序放在统一的真空热工体系里规划,往往能让整条生产线的质量更可控。东莞市志远工业设备有限公司可根据工件材质、批量和工艺曲线,提供从真空退火炉到气氛保护炉的配套方案,欢迎结合具体需求咨询。
再深入一点看,真空退火的价值还在于工艺衔接。很多零件在成型、焊接之后会有残余应力,如果不及时退火就直接精加工,后续放大会变形。把退火安排在粗加工之后、精加工之前,尺寸稳定性会明显改善,这也是精密零件加工流程里常见的安排。
对软磁材料而言,退火曲线的细微差别会直接影响磁导率和损耗。同一种材料,升温速度、保温时间和冷却方式不同,最终性能可能差出一截。这就要求设备的控温足够精细,工艺曲线可重复,才能把好的结果稳定复制到每一炉。
总的来说,真空退火炉之所以在不锈钢、有色金属和软磁材料上吃得开,靠的就是气氛可控这一条。表面光亮、成分稳定、去应力充分,这些好处叠加起来,直接体现在成品合格率上。选型时把炉温均匀性、冷却速度和气氛纯度三项指标一起看,再结合自己的材料和批量,基本就能选出合适的型号。
工艺参数设定中,升温速率的选择需要综合考虑工件材质和装炉量。对于导热性较差的陶瓷或硬质合金工件,建议采用阶梯式升温,在关键相变温度点保温20至30分钟,以减少热应力导致的开裂风险。保温时间并非越长越好,过长的保温时间可能导致晶粒异常长大或元素挥发,应根据工件厚度和装炉密度合理设定,通常每毫米厚度保温1至2分钟。冷却阶段建议采用分段冷却,先随炉冷却至600摄氏度以下再充入保护气体加速冷却,可有效减少工件变形。
对外观要求高的批量产品,冷却段的洁净度往往比加热段更影响最终外观。把退火和后续的钎焊、烧结工序放进同一套真空体系里规划,工件反复暴露空气的次数少了,表面质量和批次一致性都会跟着上一个台阶。
说到底,真空退火炉选得合不合适,关键看它能不能把您工件的表面质量和批次稳定性做稳。把材料种类、批量大小和后续工序一起理清,再去谈具体配置,选型就不会走偏。