

联系电话
13631572573


很多故障不是出在加热阶段,而是出在开机准备没做扎实。真空烧结炉的使用有一套相对固定的顺序,从水路到真空再到电,一步都不能跳。顺着流程走,设备和工件都安全;图省事跳步,往往就要付出代价。下面按阶段把常见的操作流程整理出来,供一线操作人员参考。
一、通水与供电准备
中频电源、炉体和感应圈都靠冷却水带走热量,先把蓄水池的水加满,确保水质干净无杂质。开动水泵,让中频电源、感应圈和炉体冷却系统的水循环正常,把水压调到规定值。水压过高或过低都不好,过高可能冲坏密封,过低又散热不足,时间长了感应圈会过热。
接着检查真空泵电源和皮带松紧,看真空泵油是否在观察孔中线位置;用手转动皮带盘确认无异常后,在关闭蝶阀的状态下启动真空泵。真空泵油位过低会影响抽气效率,这一点经常被忽略;皮带打滑也要及时调整,否则抽速上不来。
二、炉况检查
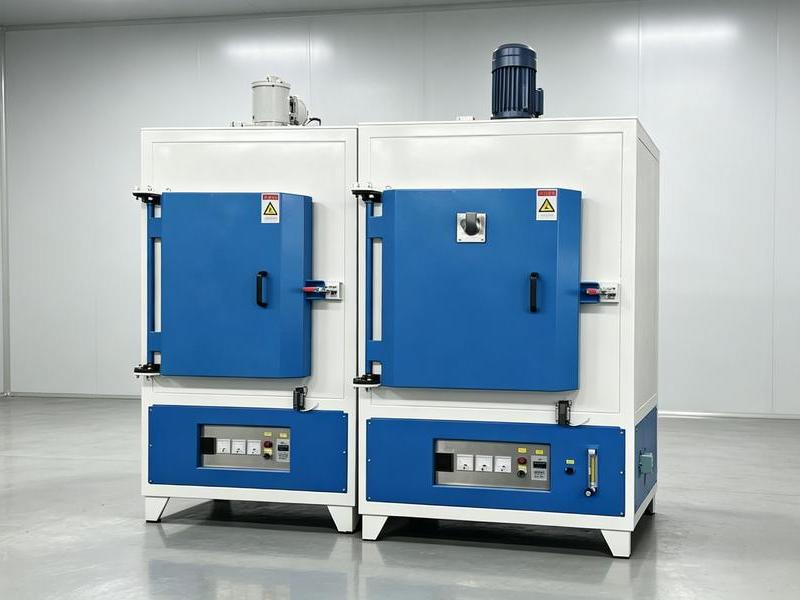
打开炉门查看炉体内一级卫生,感应圈绝缘是否良好,密封真空胶带是否还有弹性、尺寸是否合格。检查炉体杠杆手把启动是否灵活,转动式麦氏真空计读数是否正常,石墨坩埚和装炉配件是否齐全。观察孔和测温孔每次都要清洁,避免积碳遮挡。
准备就绪后接通电源,中频电源合闸,按中频启动规则先试启动变频,成功后停止变频,确认一切正常才能正式开炉升温。这套先试后用的做法,能在带料之前把隐患排除掉,避免一次试车就烧坏贵重的感应圈或坩埚。
三、装炉与保温
装炉要根据烧结产品的材质采取相应方式,按材质装盘规则摆放,不能随意更改。为保持恒温、减少热辐射,发热坩埚上通常要加盖两层碳纤维并罩上隔热屏。工件之间留出间距,因为真空加热以辐射为主,靠得太近会互相遮挡温场,导致局部欠烧,成品致密性不一致。
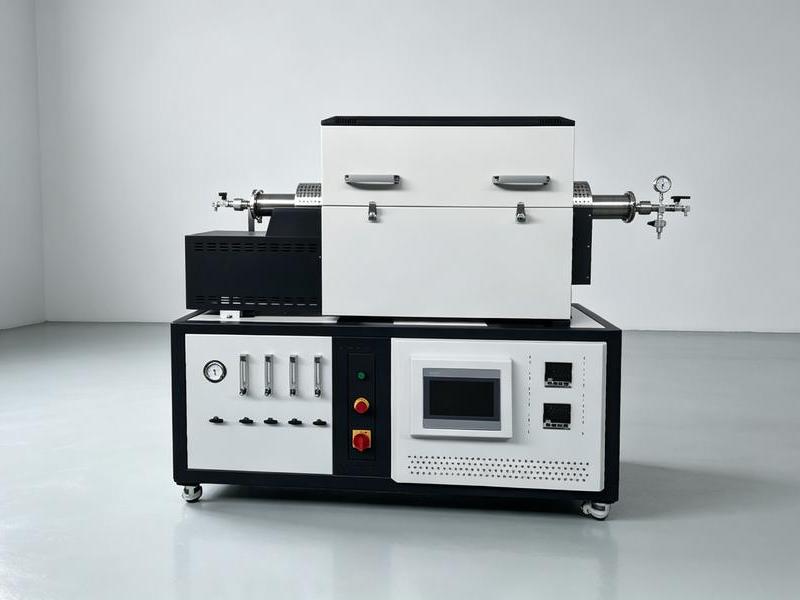
对需要在气氛中完成烧结的材料,真空加压烧结炉 可以在真空后充入高压气体;实验阶段小批量摸索工艺时,真空管式炉 换装样品更方便,也能更好观察温场变化。保温结束后的降温阶段同样要按曲线走,不能急于开门取件。
操作流程看似繁琐,实则是把风险分散到每一步检查里。把顺序固化成班前点检表,每班次签字确认,设备和工艺都更有保障。东莞市志远工业设备有限公司提供从设备安装、操作培训到工艺调试的一条龙服务,帮助用户快速建立规范的操作习惯。
操作流程里最忌讳的是跳步。比如水泵没开就先送中频电,或者真空泵还没抽到规定真空度就开始升温,这些图快的动作,往往会在几炉之后以故障的形式还回来。把每一步固化成按钮式的顺序,新人照着做也不容易出错。
装炉方式这块,不同材料有不同讲究。有的适合平铺,有的需要码放支架,有的要在工件之间夹隔热片。这些细节直接影响温场和气氛流动,不能图省事一概而论。第一次跑新工艺时,建议先小批量试几炉,确认温场和质量稳定后再放大批量。
炉况记录也别忽视。把每炉的抽真空时间、升温速率、保温温度和冷却时间记下来,积累几炉之后就能看出工艺曲线是否合理,哪里还能再优化,新员工培训时也有数据可依。
总的来说,真空烧结炉的操作顺序,本质上是把风险一步步排除掉。先通水、再抽真空、查完炉况才合闸升温,每一步都在确认上一步到位。把这套顺序固化成班前点检表,每班次签字执行,设备和工艺都会更稳。
在设备选型阶段,建议客户优先确认三个核心参数:一是最高工作温度与长期使用温度的差值,长期运行温度建议比最高温度低100至150摄氏度,可显著延长加热元件使用寿命;二是有效炉膛尺寸与待处理工件的匹配度,工件与炉壁之间应保留不少于50毫米的间距,以保证热场均匀;三是极限真空度与工作真空度的区别,工作真空度通常比极限真空度低一个数量级,选型时应以工艺实际需求为准而非单纯追求极限指标。
装炉和保温这两个环节,对成品质量的影响往往比升温阶段更大。工件间距、隔热屏覆盖、降温节奏,都直接关系到温场和致密性。新工艺先小批量试几炉,确认曲线和装炉方式合适后再放大批量,是少走弯路的稳妥做法。
说到底,规范的操作顺序,是设备少出故障、工艺稳定复现的根本。把通水、抽真空、查炉况、装炉升温这套动作变成肌肉记忆,新人也能快速上手,整炉的合格率自然上去。