

联系电话
13631572573


真空退火炉既能做不锈钢制品的光亮退火,也能处理钛合金、高温合金和磁性材料。不同材料对气氛和冷却气体的反应差别很大,用错气体或提前升温,轻则表面变色,重则整炉工件报废。下面把容易踩坑的注意事项整理出来,换材料生产前尤其要对照一遍。
一、材料与冷却气体的匹配
处理钛合金时不宜用氮气做冷却气体,因为钛和氮在高温下会反应生成金黄色的氮化钛,工件表面变色且性能受损,应改用氩气。钢件一般用高纯度氮气冷却,高温合金则常使用更高纯度的氮气或氩气,气体纯度不够,冷却段就可能在工件表面留下氧化色。
真空油淬时要选用饱和蒸气压低的真空淬火油,避免油蒸气污染炉膛。把气体纯度和种类按材料归档,换料时先核对再通气,这一步能避免大量返工。气体钢瓶也要标识清楚,别让不同气体混用管路。
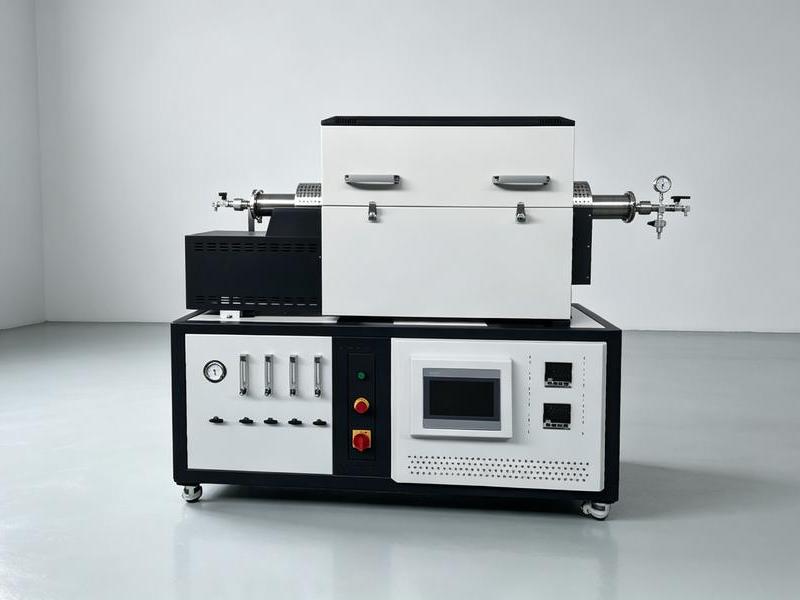
二、预抽真空与升温时机
工件放入后,一般要先预抽真空到规定值才能升温加热。升温过程中,工件和炉内材料会持续放气,使真空度下降,这属于正常现象,但要关注抽气泵能否把压力拉回低位。真空加热以辐射为主,工件在炉内应保持间距,靠得太近会互相遮挡,造成局部欠热或过热,整炉硬度不均匀。
真空回火、退火、固溶和时效处理的加热温度通常与常规工艺一致,但冷却段的快冷装置不能少,冷却水压力要达到规定值且流量可调,否则冷却速度跟不上,组织转变达不到预期,退火后的应力也释放不充分。
三、密封与压升率监控
活动连接部位多采用O型橡胶圈密封,这些部位同时通水冷却。设备保养宜在真空或充纯氮状态下进行,避免闲置时吸潮进气。压升率是衡量密封好坏的关键指标,应定期检测,数值超标就要检查密封圈和密封槽,别等到真空度怎么都稳不住才想起密封。
需要在气氛下完成后续烧结的,真空箱式气氛炉 可与退火工序衔接,减少工件反复暴露空气,也能省去中间转运的氧化风险,外观件的一致性更好。
四、日常保养习惯
不用时炉体保持真空或充氮,既防潮又保护发热体。装炉前工件清洗干燥,避免油污和水分在高温下释放。热电偶和观察孔定期清理,防止积碳干扰测温。把压升率、水温、气体纯度记录成趋势,异常早发现早处理。
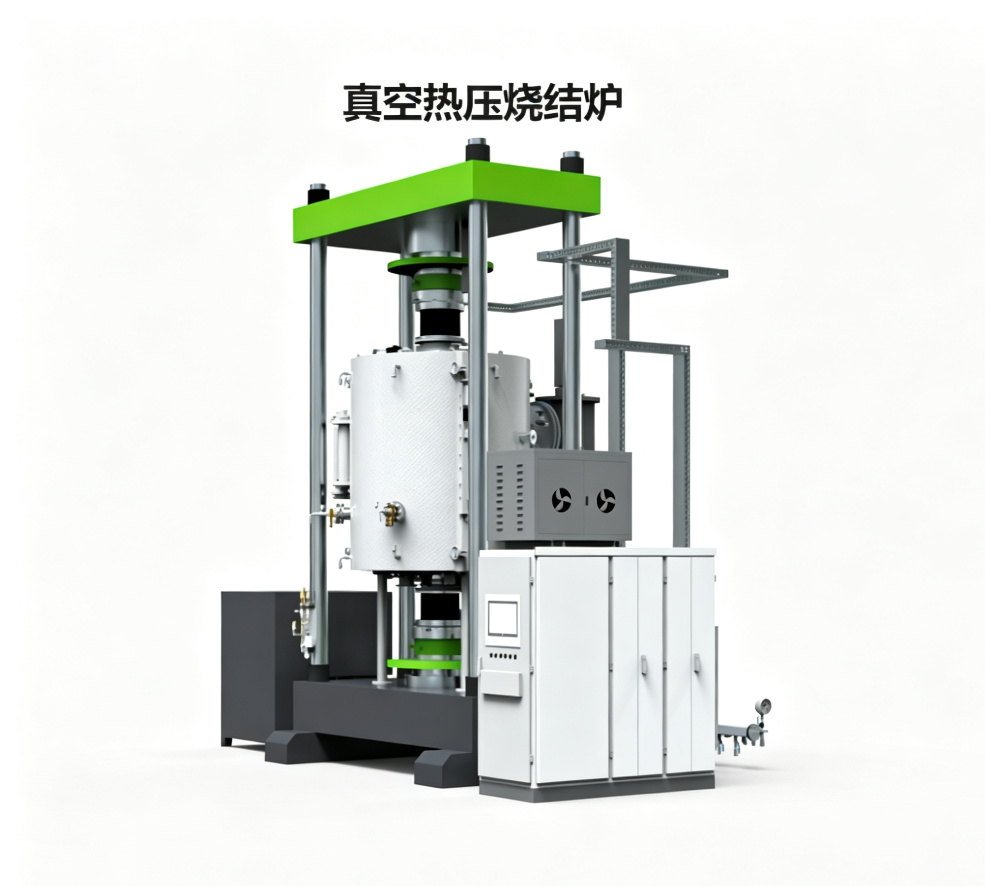
退火工艺的稳定,一半靠设备,一半靠细节。东莞市志远工业设备有限公司可根据工件材料和冷却要求,提供真空退火炉的选型建议和工艺配合,帮助用户把注意事项落到日常操作中。
退火工艺的稳定,往往败在细节上。同样一炉不锈钢,冷却气体纯度差一点,出炉颜色就发黄;预抽真空少抽几分钟,表面可能留下氧化斑。这些单次看影响不大,累积起来就是批次不稳定。把气体纯度、预抽时间、冷却流量都写进作业指导书,按表执行,质量才可控。
换材料生产前,最好先做一次清炉。前一炉残留的气氛和挥发物,可能污染后一炉敏感的钛合金或软磁材料。必要时空烧一炉、更换气氛,把炉膛清理干净,再正式投产,这一步能避免很多跨材料的交叉污染问题。
压升率的定期检测不能省。有的炉子看起来还能抽真空,但压升率悄悄变大,说明密封在退化。等到真空度怎么都稳不住才处理,往往已经要拆大修了。每月测一次压升率,趋势一目了然,保养就能提前安排。
日常维护方面,真空系统的密封件是需要重点关注的部件。橡胶密封圈在高温环境下会逐渐老化,建议每6至12个月检查一次密封圈状态,发现表面开裂或弹性下降时及时更换。真空泵油的品质直接影响抽气效率,应按照设备说明书要求定期更换,通常运行2000小时或半年更换一次,在潮湿或粉尘较多的环境下应缩短更换周期。加热元件的接线端子也需要定期紧固,松动会导致接触电阻增大、局部过热,严重时可能烧毁电极。
总的来说,真空退火炉的注意事项,集中在材料、气体、真空度和保养这几块。换材料先核对冷却气体,升温前先看预抽真空,闲置时保持真空或充氮,再定期测压升率。把这些做成常规动作,退火工艺就能长期稳定。需要后续在真空下完成连接的工件,可衔接真空钎焊炉 的工序,与真空加压烧结炉 一起构成完整的真空热加工链条。
说到底,真空退火的稳定,一半在设备,一半在把气体、真空和保养这些细节做到位。换材料先核对,闲置保真空,定期测压升率,这些小动作累积起来就是质量的底气。