

联系电话
13631572573


比强度、比刚度要求越来越高,传统金属合金有时不够用,金属基复合材料就成了一个重要方向。它把增强相加进金属基体里,既保留金属的韧性和导热,又靠增强相提刚度、耐磨损。制备方法按增强相怎么来的,分第二相外加和原位复合两大类。
一、粉末冶金法
外加法里用得最多的是粉末冶金:基体粉和增强颗粒混均匀,压制成型,在低于金属液相线的温度下烧结,靠原子扩散结合。一般过筛、混合、预压、热压,再挤压或轧制二次加工。优点是基体和增强相种类尺寸可选、复合温度低、界面反应少,还能多种颗粒一起增强。
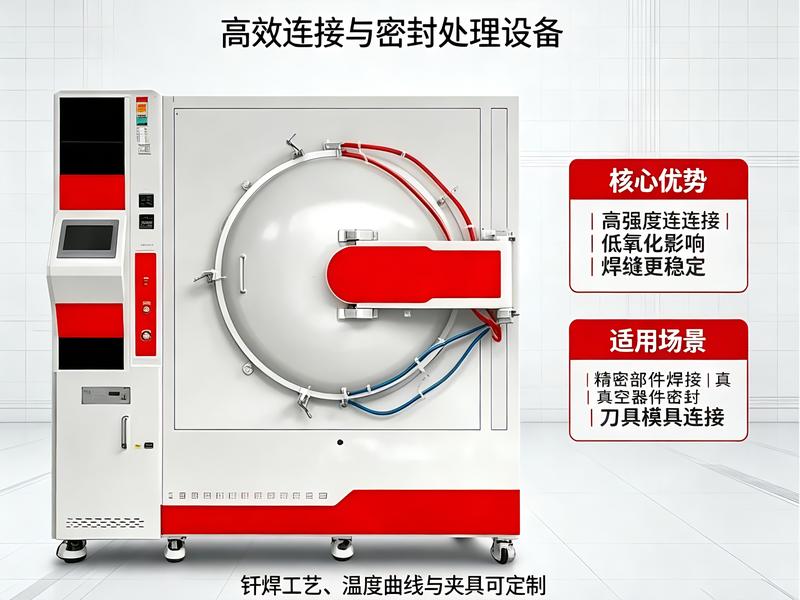
真空加压烧结炉和真空管式炉这类装备,常用来做粉末冶金路线的致密化和气氛保护烧结,先在实验室把成分和工艺摸清楚,再考虑放大。
二、铸造与喷射成型
铸造法把金属熔了再和增强相复合。搅拌铸造靠机械搅拌让熔体内均匀分散增强相,成本低、可做大件,汽车机械领域用得很多。挤压铸造用高压让液态或半液态金属充型凝固,把预制体压进去,组织致密、缺陷少。
喷射成型是用惰性气体把熔融金属雾化喷射,和另一端送来的增强相混合后在水冷衬底上沉积,直接得到坯件。它冷却快、组织细,工艺适应性不错,适合连续化生产。
三、原位复合法
原位复合不靠外加增强相,而是让增强相在基体里自己反应生成。它可以共晶凝固析出,也可以靠基体元素和加入元素反应生成。好处是增强相在基体内形核长大,界面润湿好、结合强度高,不用预先处理增强相,也减少偏聚和污染。
此外还有含浸凝固、热浸镀、叠层复合等方法,但受技术和成本限制,尚未广泛铺开。金属基复合材料目前成本偏高、工艺复杂,民用规模化的关键还是靠工艺降本。志远工业设备可提供粉末冶金与烧结热工装备,协助客户做工艺开发。
原位复合虽然界面好,但反应过程难控制,一旦反应过度,生成的增强相尺寸和分布就不受控。真空加压烧结炉在温度和气氛上的精确控制,对原位反应的稳定复现很有帮助。
粉末冶金路线里,二次加工常常决定最终性能。粉末烧结出来只是坯,挤压或轧制后致密度和取向性才真正上来。所以评价一台烧结设备,要看它和后续塑性加工能不能衔接。真空管式炉在小样致密化上常用。
成本和规模化是金属基复合材料走向民用的关键。实验室能做出来不代表能便宜地做出来。选工艺时就要考虑批量、良率和后续加工余量,不能只盯着性能指标。
金属基复合材料在民用化过程中,加工性是个绕不开的问题。增强相硬,刀具磨损快,后续机加工成本高。所以设计工艺时就要考虑近净成形,尽量减少后续加工量,把成本降下来。
原位复合虽然界面好,但反应体系设计难,不是所有基体都能找到合适的原位增强相。真空加压烧结炉在精确控温控气氛上的能力,有助于把原位反应稳定住。制备方法的选择,最终还是要回到性能、成本、批量三者的平衡。
总的来说,金属基复合材料的制备方法很多,外加法成熟但界面一般,原位法界面好但反应难控。实际选型要结合材料体系、批量和成本综合权衡,没有一种方法适合所有场景。
选制备方法时,还得考虑后续的机加工和连接。增强相硬的材料,加工成本高;某些工艺出来的件表面状态差,还要再处理。把后道工序成本算进去,前期工艺选择才更合理。
实际选工艺时,可以先拿小批量试做,对比性能和成本,再决定是否放大,这样风险小、见效快。
从投资角度,建议中小批量先用粉末冶金路线试做,成熟后再考虑铸造或喷射成型放大,这样前期投入和风险都更可控。
日常维护方面,真空系统的密封件是需要重点关注的部件。橡胶密封圈在高温环境下会逐渐老化,建议每6至12个月检查一次密封圈状态,发现表面开裂或弹性下降时及时更换。真空泵油的品质直接影响抽气效率,应按照设备说明书要求定期更换,通常运行2000小时或半年更换一次,在潮湿或粉尘较多的环境下应缩短更换周期。加热元件的接线端子也需要定期紧固,松动会导致接触电阻增大、局部过热,严重时可能烧毁电极。
从长远看,哪种方法能把成本和性能同时做好,哪种就更有机会走向规模化应用,这也是行业持续努力的方向。
对企业来说,把这些方法的适用边界摸清楚,才能在新项目里选对路线,少走弯路。