

联系电话
13631572573


ITO即氧化铟锡,是制备透明导电玻璃的关键原料。靶材经磁控溅射在玻璃上形成ITO导电膜,其成分、相结构和密度决定导电玻璃的质量与成品率。ITO成分为氧化铟加氧化锡,质量比通常约90比10,生产中要严格控制氧含量和杂质。素坯只是半成品,必须经过烧结致密化才能成为合格靶材。
烧结方法不同,靶材的致密度、晶粒大小和成本差别很大。下面把常用的五种路线放在一起对比,帮助按产品定位选择。
一、常压烧结法
常压烧结又称气氛烧结法,以预压方式制成高密度素坯,再在特定气氛和温度下烧结。通过分别控制气氛与温度,避免晶粒过度长大,提高晶粒分布均匀性。它成本较低、靶材密度高、可制备大尺寸靶材,日本企业主要靠这条路线生产高性能靶材。缺点是常需加入烧结助剂,助剂难以去除干净,烧结过程中靶材也容易断裂,对工艺控制要求较高。
二、热压与热等静压
热压法是在模具中填入ITO粉体,单轴加压,在约1000至1600℃范围内排出气孔提高致密度。它同时加温加压,能量投入大,烧结时间明显缩短,成形压力较小;但热压模具损耗大,目前多用于对成本敏感的市场。
热等静压法(HIP)在高压氩气氛围下把粉体放入高温高压容器,在均匀压力下形成高密度靶材,密度接近理论值,烧结温度较低、模具不易被还原,可做大型靶材;缺点是设备昂贵、生产效率低、成本高。这类加压致密化思路,与真空加压烧结炉在加热同时施加压力的原理相通。
三、微波与放电等离子烧结
微波烧结靠粉体吸收电磁能自身发热,从内部加热再向样品辐射传递,活化能级低、烧结速率快、温度低、均匀性好;但在纯氧气氛下操作有一定危险性。放电等离子烧结通过脉冲电流使颗粒间放电产生等离子体,可在短时间内制备高密度材料,低温高效;不过温度偏高时氧化铟会剧烈分解阻碍致密化,且不同温度下产品都存在部分失氧问题。
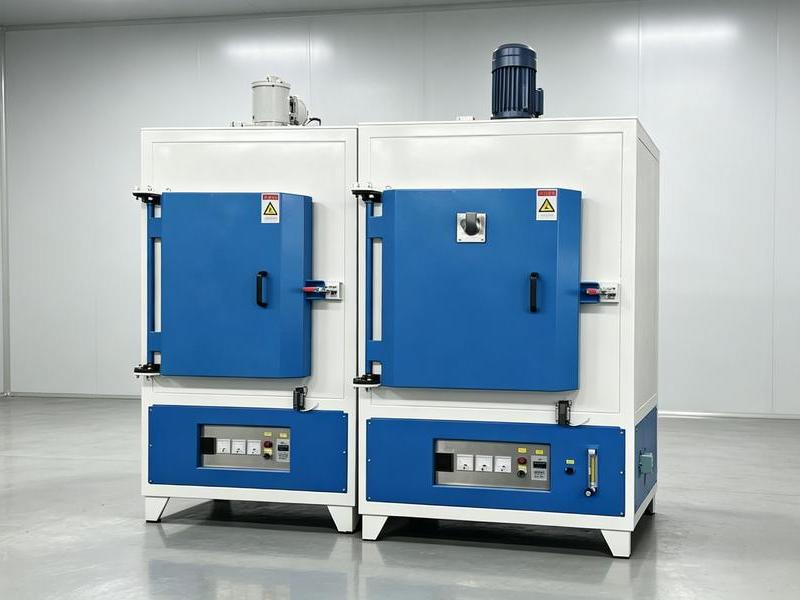
实际生产中,大尺寸量产多走常压烧结路线,配合真空箱式气氛炉类气氛炉通氧或惰性气氛烧结;小批量高性能试样则可借助热压或放电等离子设备快速验证配方。
从靶材质量看,无论用哪种烧结方法,最终都要回到致密度、晶粒尺寸和电阻率这几项指标上。致密度不够,溅射时容易掉颗粒、出现针孔;晶粒大小不均,溅射速率波动,膜厚一致性就差;电阻率偏高,膜层导电性能受影响。这几项指标又都和烧结温度、保温时间、气氛氧含量紧密相关,需要在设备上把温区均匀性和气氛纯度做扎实。
从成本与量产看,方法选择不是越先进越好。小批量科研试样可以用放电等离子快速验证配方,但量产要拼稳定性和单片成本,常压烧结配合大尺寸炉体往往更经济。把研发用的快速工艺和量产用的稳定工艺分开,是靶材厂常见的做法。
从设备匹配看,不同烧结方法对炉子要求差别很大。常压烧结要气氛纯度高、温区均匀;热压和热等静压要能稳定加压;放电等离子要能通脉冲电流并快速升温。选型前先把靶材成分、尺寸和量产规模定下来,再选烧结路线和对应设备,避免设备能力和工艺需求错位。
从发展看,靶材厂往往研发用一种方法、量产用另一种方法。研发阶段追求快,用放电等离子几小时出结果;量产阶段追求稳和省,回到常压烧结。两条路线并不矛盾,而是互补。把研发数据和量产工艺打通,靶材迭代才快。
常见故障排查中,温度不均是客户反馈较多的问题。如果出现工件上下或左右温差过大,首先应检查加热元件是否有局部断裂或老化,可用万用表测量各相电阻是否平衡;其次检查工件摆放是否过于密集,遮挡了热辐射路径;再次确认温区热电偶的位置是否正确,热电偶偏移会导致温控偏差。真空度抽不上去时,应先检查密封门是否关到位、密封圈表面是否有异物,再用检漏仪排查各法兰接口,最后检查真空泵油是否乳化或泵体是否磨损。
无论选哪条路线,靶材出厂前都要做致密度、晶粒尺寸和电阻率抽检,数据和烧结曲线对应起来,批次稳定性才有据可查。这也是量产靶材和实验室试样的根本差别,参数记录越完整,问题越好追溯,客户投诉也能更快定位和处理。
东莞市志远工业设备有限公司面向显示靶材行业,提供大尺寸平板烧结炉、管靶烧结炉及热压烧结设备,帮助靶材企业按产品定位选择合适的烧结路线。