

联系电话
13631572573


真空脱脂炉属于周期作业式热工设备,主要用于金属合金材料的真空还原、退火,也常用于冶金件的脱脂、脱蜡处理。在冲压件、铍铜、不锈钢、白铜、黄铜、紫铜弹片、铆合件、银触点、铜复合件等领域,真空脱脂炉能在不氧化的前提下完成有机物去除和退火工序,是小件精密热处理的常用选择。脱脂是否到位、炉内是否干净,直接影响后续工件表面质量。下面从用途、结构特点和技术特征三方面做梳理。
一、结构紧凑与操作方式
设备多采用一体化设计,结构紧凑,自带脚轮方便移机搬迁。炉体为卧式、侧部开门,装料卸料较为方便。控制方式上,常规机型操作简单直观,可升级为PLC加触摸屏方案,自动化程度较高,支持一键启动;触摸屏内可预存数十种工艺曲线,一次编辑后反复调用,避免重复输入和误操作烧损产品。工艺曲线调用这一功能,对小批量多品种车间尤其实用。烧结温度、真空度等数据可实时记录,也可按需启停记录,减少无用数据,记录可查询、可导出,便于质量追溯。
二、真空度与炉胆设计
真空脱脂炉的真空度通常远高于传统真空退火炉几千帕的水平,从而更好地保证工件不氧化。为获得均匀的温度场,炉胆结构和加热器经过专门布置;脱脂箱采用特殊结构,密封效果好,有机物挥发物能被有效抽出,减少对炉内加热元件和隔热层的污染。隔热部分采用低蓄热结构和材料,既提升保温性能,又缩短升降温时间,对小批量多品种生产尤为有利。炉胆隔热设计直接影响温场均匀性和能耗,选型时值得追问具体结构。
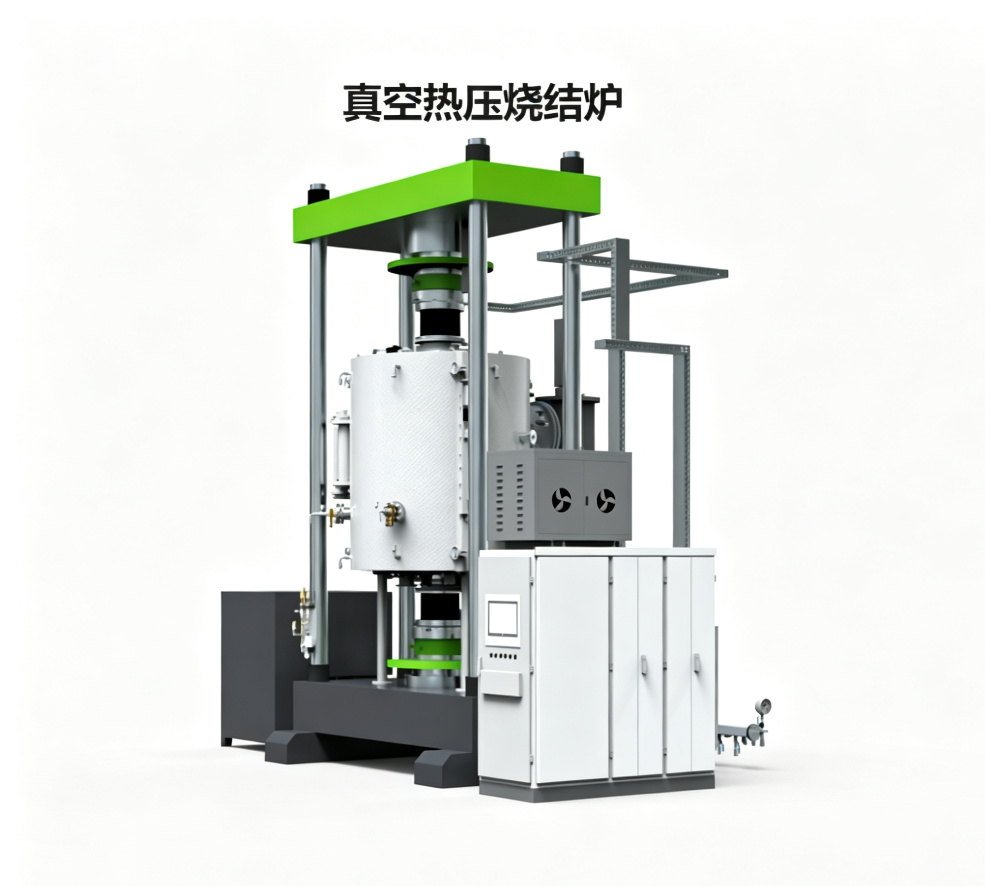
三、工艺功能与安全保护
设备一般具备柔性抽真空、真空预烧结、负压脱脂、微正压脱脂等多种工艺模式,可适配不同粘结剂和润滑剂的挥发特性,避免有机物集中挥发导致炉内压力骤升。安全方面配有超温、超压报警,机械式自动压力保护和动作互锁,避免误操作引发事故;机型可扩展远程操作、远程故障诊断和远程软件升级。自带水冷机的设计,也省去了用户单独搭建水路工程的麻烦,对中小车间比较友好。
四、选型时别忽略配套细节
选真空脱脂炉时,除了看真空度和温度,还要留意脱脂量大小和挥发物冷凝方式。粘结剂挥发量大的工件,需要更大的冷凝收集能力,否则挥发物跑到泵组里会污染油液、缩短泵寿命。另外,装料高度和开门方向要结合车间起重设备和工件尺寸定,否则设备买回来才发现上下料不方便。这些配套细节写进技术协议,比事后改造省事得多。

还有一点容易被忽略:脱脂炉和普通退火炉的真空度要求不一样,粘结剂挥发物多,对前级泵和管路的防污染要求更高。如果把只适合退火的炉子拿来脱大量蜡,挥发物会很快污染泵组和真空规管,抽真空能力越用越差。所以选型时要把自己的脱脂量说清楚,让供应商匹配合适的抽气和冷凝方案,别图便宜买错机型。
使用中还要注意工件摆放。脱脂炉炉膛虽小,但工件堆放太密,挥发物流通不畅,脱脂就不均匀,局部残留粘结剂会污染后续工序。料盘和工件之间要留出气流通道,分层摆放,别一炉塞太满。摆料方式也会影响温场,同一批工件尽量同材质同大小,否则热容量不同,脱脂效果和退火硬度都会有差异。
日常用完后,炉膛要及时清理挥发物残留,密封胶圈擦拭干净再关门。长期不用时炉膛要保持干燥,定期空炉升温除气。这些收尾动作做好,下一炉开机就不会带着上次的残留污染。
工艺参数设定中,升温速率的选择需要综合考虑工件材质和装炉量。对于导热性较差的陶瓷或硬质合金工件,建议采用阶梯式升温,在关键相变温度点保温20至30分钟,以减少热应力导致的开裂风险。保温时间并非越长越好,过长的保温时间可能导致晶粒异常长大或元素挥发,应根据工件厚度和装炉密度合理设定,通常每毫米厚度保温1至2分钟。冷却阶段建议采用分段冷却,先随炉冷却至600摄氏度以下再充入保护气体加速冷却,可有效减少工件变形。
日常停机后,先让炉膛在真空下冷却到一定温度再放气,避免高温接触空气造成工件氧化和元件老化。这一细节别省。
针对小件精密件的真空脱脂与退火需求,志远工业设备在真空箱式气氛炉和真空钎焊炉系列上积累了类似的密封与气氛控制经验,可根据脱脂量、温度曲线和工件尺寸提供适配方案,帮助用户稳定工艺、减少批次间差异。