

联系电话
13631572573


真空烧结炉多用于难熔合金粉末成型烧结,对钨、钼及其合金以及硬质合金材料较为适用。设备日常运行的稳定性,很大程度取决于每次开机前的点检是否到位。与安装验收阶段的静态检查不同,日常点检更偏向动态确认和工艺准备。下面梳理每次使用前应当完成的几项工作,避免带病开机。
一、开机前的静态点检
每班开机前先检查控制柜内部件及配件是否完备、完好,有无松动、发热或异味。核对各阀门是否处于正确位置,控制电源开关是否在关位,手动调压旋钮是否旋至最小,报警按钮是否在开位。这些初始位置若不对,送电后可能出现阀门误动作或电压冲击。电气可动部分应活动自如、无卡滞,绝缘电阻应满足不低于2兆欧姆的要求。点检时顺手看一眼上次运行记录,有无遗留报警未复位。
二、冷却水与场地环境确认
按平面图确认循环冷却水连接正常,总进出水管处建议保留一路备用水源,防止循环水故障或断电导致密封圈烧坏。进水管压力表指示应在正常范围,水压低于设定值时系统应能报警。设备周围空气应清洁干燥、通风良好,工作场地不易扬起灰尘;工件摆放和取料通道保持畅通,避免磕碰加热室和隔热屏。气瓶压力和管路接头也要顺手查一遍,防止充气时才发现气压不足,耽误整炉节拍。
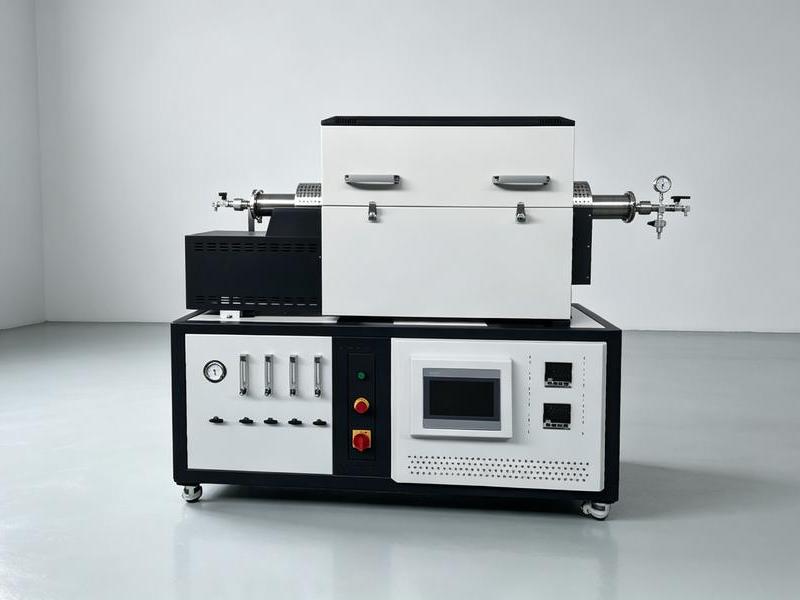
三、工艺程序与运行监控
点检完成后,调用预先编好的烧结工艺曲线,核对温度、真空度、保温时间和充入气氛参数是否与当批工件匹配;首件可适当缩短保温时间做验证,再批量运行。运行中关注真空度上升速率、水温、水压和电流是否正常,异常时及时按操作规程停机。每炉结束后把实际曲线和报警记录归档,便于追溯。日常点检做扎实,设备的非计划停机就能明显减少,批次质量也更稳定。
四、点检表要越用越细
开始阶段可以用一份通用点检表,运行几个月后,把本厂实际出过的问题补进表里。比如某路冷却水曾经堵过,就在表里加一行检查该路流量;某个阀门曾误开,就把它列成开机必查项。点检表越贴近本厂实际,越能挡住真问题。每月复盘一次点检记录,把重复出现的小问题集中整改,设备整体可靠性就会稳步提升。
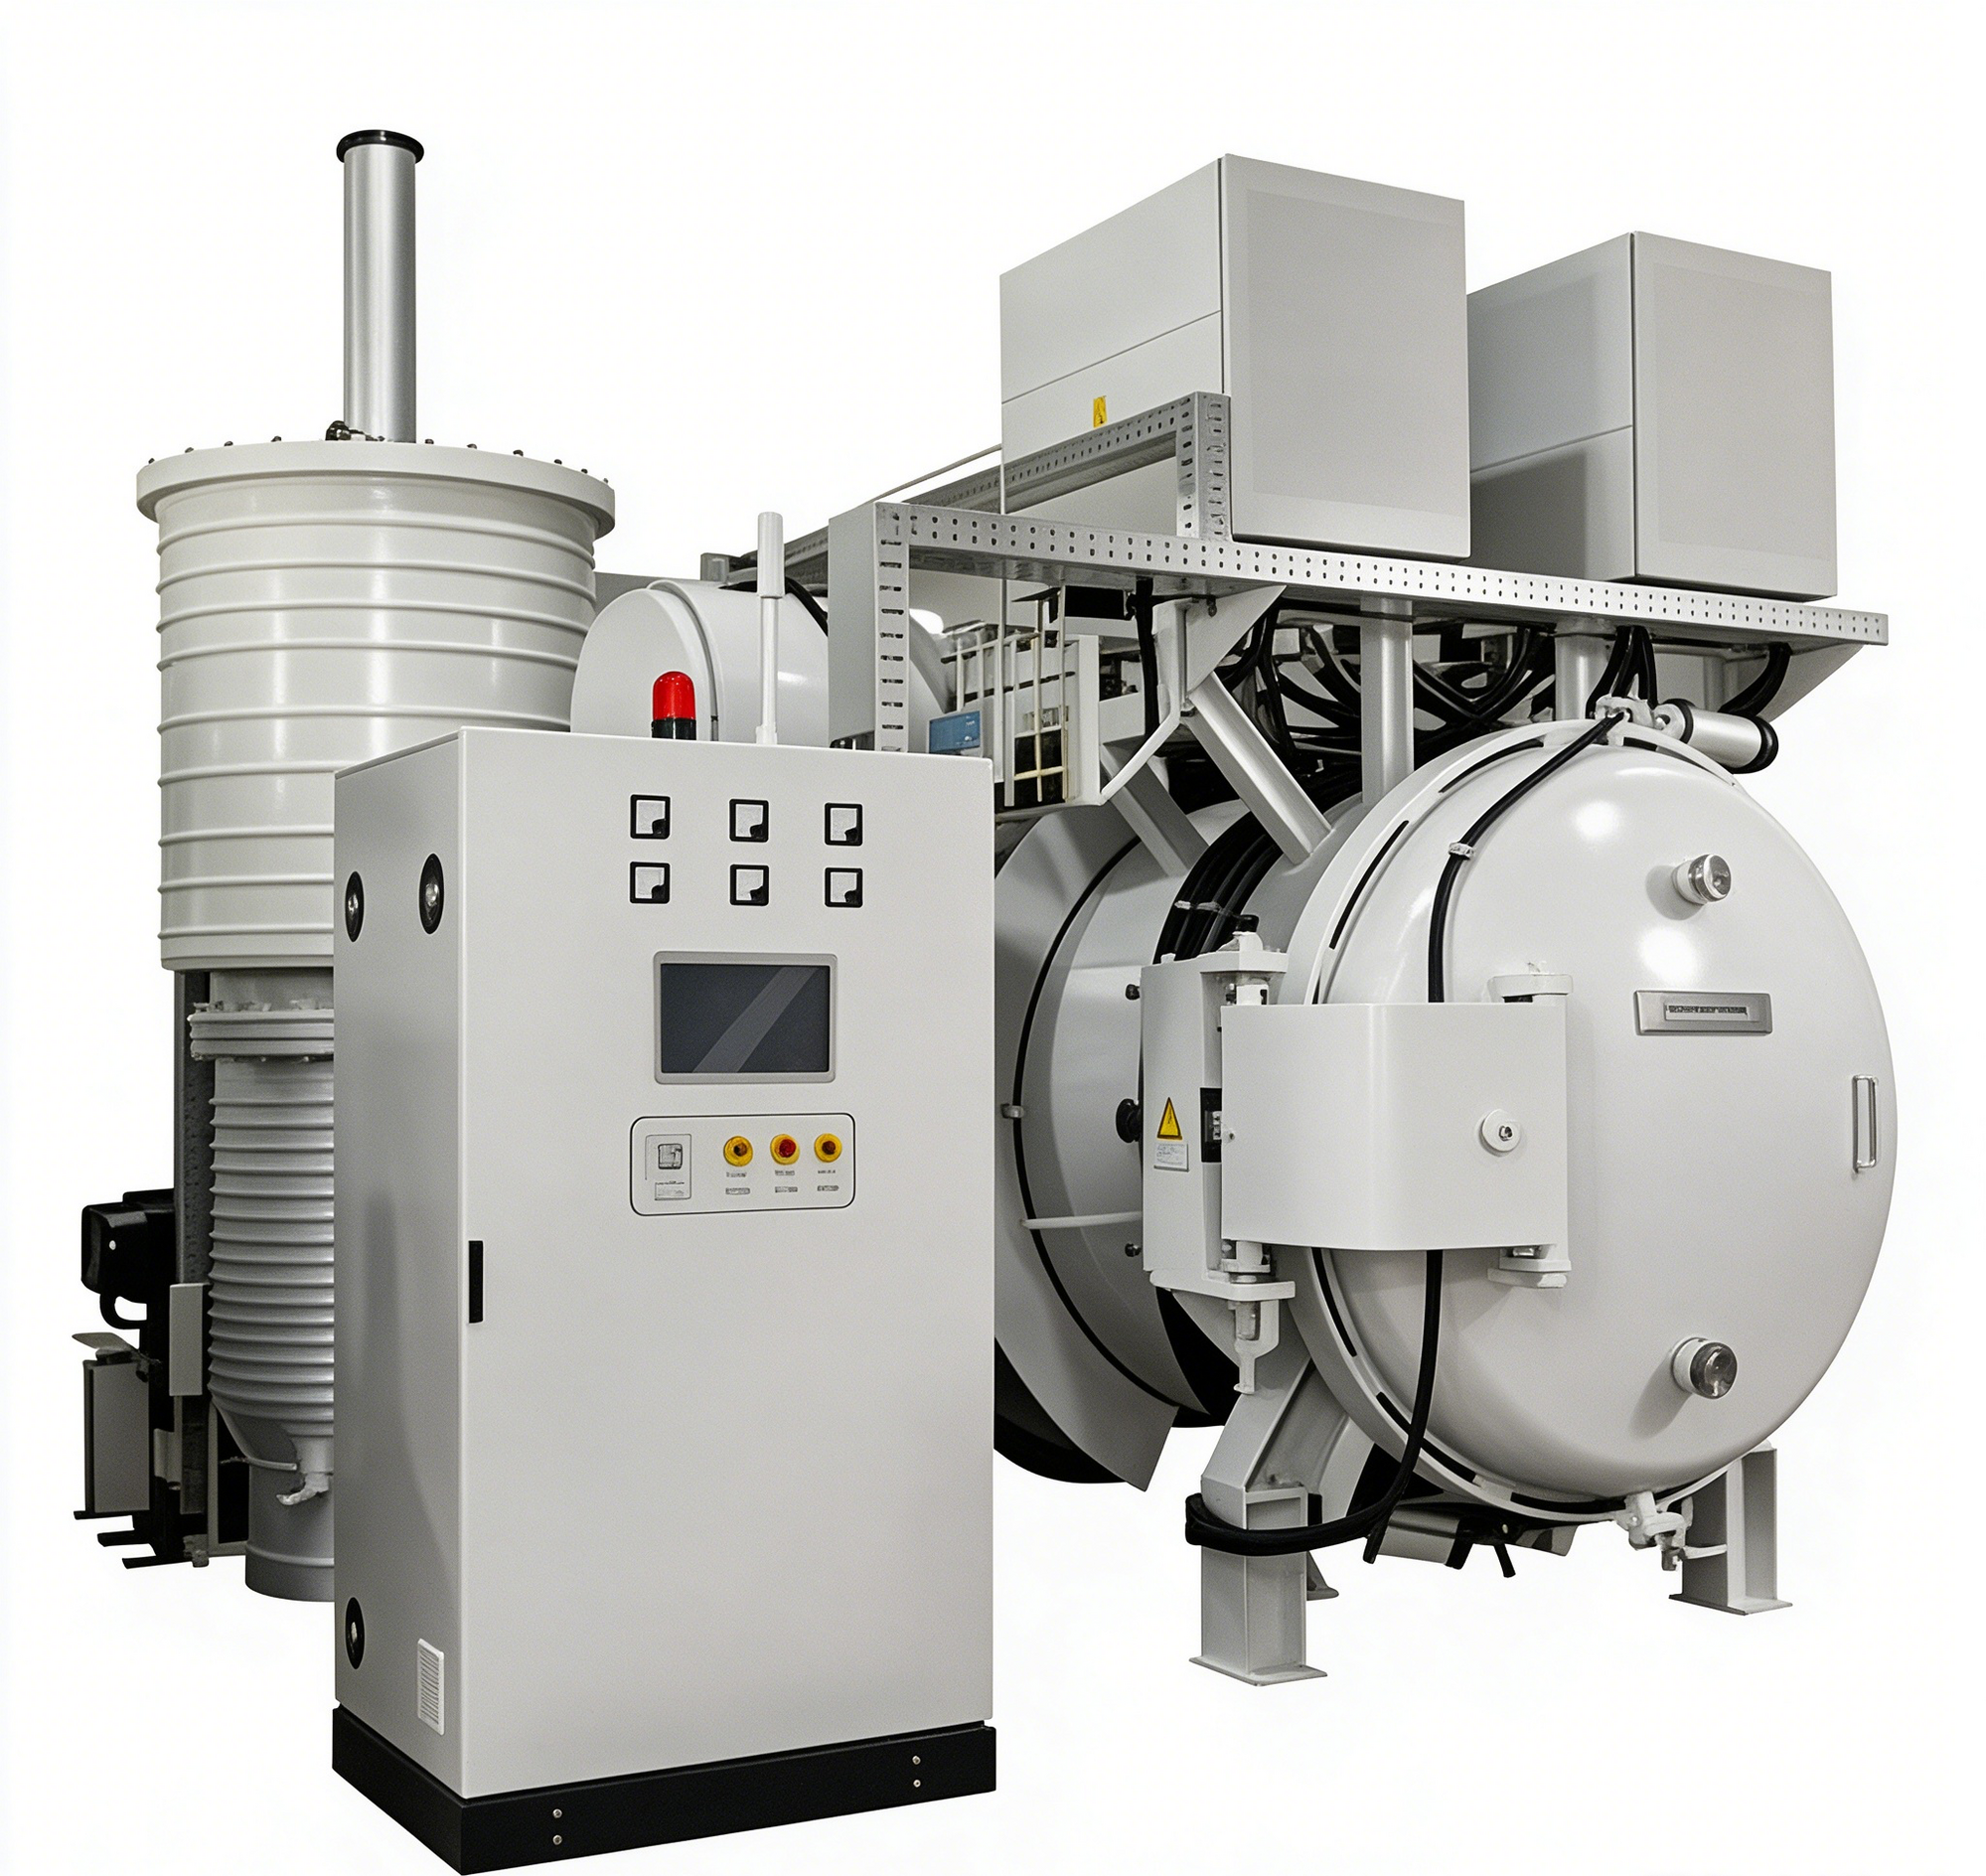
点检中最容易被忽略的是真空规管和热电偶。规管长期使用会被挥发物污染,读数漂移,真空度看似正常其实已经不对;热电偶端点氧化后,显示温度和实际温度会有偏差。这两样要定期校准或更换,否则点检再勤,数据也是错的。把校准周期写进点检表,比反复纠结参数更有意义。
点检不能流于形式。表格打钩容易变成走过场,关键是真去看、真去摸、真去读表。看水压时用手感受一下水管温度和流量差异,读真空计时对比上次数值,摸电机外壳判断有无异常发热。把数据和体感结合,异常才藏不住。点检表里留一栏备注,看到什么记什么,比单纯打钩有用得多。
点检记录要有人看。班长或设备员每周把点检表收一次,把反复出现的问题挑出来安排处理。点检表记了没人看,时间一长就成了形式。让点检真正闭环,设备隐患才藏不住。
点检还要和季节变化结合。夏天水温高、冬天水温低,冷却水效果不一样;潮湿天气真空规管更容易结露。把季节性因素考虑进去,点检标准随季节微调,设备才能一年四季都稳定。
在能耗方面,真空炉的主要能耗集中在加热阶段。采用合理的装炉方式可以显著降低单位产品能耗:一是尽量满炉生产,减少空炉升温的能量浪费;二是将相同工艺参数的工件集中处理,避免频繁调整温度曲线;三是利用余热,对于多班连续生产的场景,可在上一炉冷却至适当温度时直接装入下一炉,利用炉体余热减少升温能耗。此外,定期清理炉内的挥发物沉积也有助于保持热辐射效率,沉积过厚会降低加热效率并增加能耗。
在设备选型阶段,建议客户优先确认三个核心参数:一是最高工作温度与长期使用温度的差值,长期运行温度建议比最高温度低100至150摄氏度,可显著延长加热元件使用寿命;二是有效炉膛尺寸与待处理工件的匹配度,工件与炉壁之间应保留不少于50毫米的间距,以保证热场均匀;三是极限真空度与工作真空度的区别,工作真空度通常比极限真空度低一个数量级,选型时应以工艺实际需求为准而非单纯追求极限指标。
点检发现小异常别拖。一个阀门动作慢一点,看似不影响,积久了可能变成大故障。早处理早省事。
日常点检看似琐碎,却是量产稳定的基础。志远工业设备在真空加压烧结炉和真空箱式气氛炉的操作面板上,把点检项和工艺曲线调用做成可视化流程,帮助操作工养成规范点检的习惯,把问题拦在开机之前。