

联系电话
13631572573


真空烧结炉的真空系统由真空泵、真空阀门、真空测量仪表、冷阱和管道等组成,常见的有低真空系统和带机械增压泵的高真空系统两类。设备主要用于金属粉末制品、注射成形制品、硬质合金、陶瓷、钕铁硼和不锈钢纤维等的烧结,长期使用后炉膛内会残留杂质,定期保养直接关系到设备寿命和产品质量。很多老用户都有自己一套保养心得,下面分享几条实用经验。
真空烧结炉与真空热处理炉结构基本相同,只是按烧结工艺作了适当改动。保养不到位,轻则真空度下降,重则加热元件损坏。下面把日常保养的几条要点整理出来。
一、停用与清洁
设备停用时,炉内真空状态要保持在较低负压范围,不要敞炉放置,因为保温层容易受潮,保持真空下次抽气更快。清洗炉内灰尘要用乙醇或汽油浸湿的绸布,擦完使其干燥,不能用普通棉纱,否则纤维脱落会污染炉膛。
设备上的真空系统和密封结构零部件拆装时,要用乙醇或汽油清洗干净,干燥后涂上真空油脂再组装。炉壳也要经常擦拭保持干净。工件车、料框、工件本身都要清洗后再入炉,防止水分和杂质进入。这些细节和真空箱式气氛炉的清洁要求一致,都强调入炉前清洗。

二、传动与配件维护
当传动件出现卡位、限位不准或控制失灵时,应立即排除,不要强行操作,以免损坏设备。传动件要定期加油或换油。真空泵、阀门、测量仪器、热工仪表和电器元件等配件,要严格按说明书使用、维修和保养,不能凭经验拆改。
维修时必须在断电情况下进行;如需带电维修,要由专业人员操作并保证人身和设备安全。加热元件和隔热屏的寿命与工作温度、工件介质、装料量有关,长期高负荷运行每两三年可能需要更换一次。这类高温加热腔的维护思路,也适用于真空钎焊炉的加热室保养。
三、点检与趋势判断
建议每月测一次压升率,在常温下关闭所有真空阀、停止真空系统运转,10分钟后读一个数,1小时后再读一个数,两数之差就是压升率。连续停机一周以上要空运转烘炉一次。把压升率趋势记下来,一旦明显上升,就说明密封圈老化或有漏点,提前安排更换。
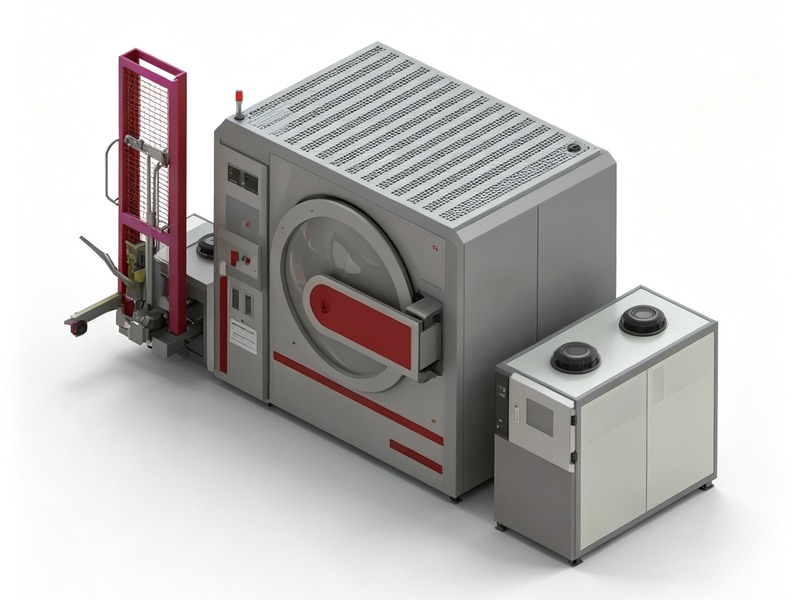
从保养收益看,定期清洁炉膛、按周期换泵油、记录压升率,这三件事看似琐碎,却能把大部分故障消灭在萌芽。真等到真空度突然上不去再抢修,往往已经污染了多炉制品。
从备件管理看,密封圈、加热元件和泵油都是易损件,提前按运行周期备货,比坏了再采购更从容。尤其加热元件和石墨件生产周期长,临时采购往往耽误产能。
从人员管理看,专人操作、记录运行时间,能让设备状态变化有据可查。新设备磨合期多观察多记录,摸清它的脾气,后期保养就能有的放矢。
从备件管理看,密封圈、加热元件和泵油都是易损件,提前按运行周期备货,比坏了再采购更从容。尤其加热元件和石墨件生产周期长,临时采购往往耽误产能。建议按每季度消耗量备足安全库存,把型号和供应商联系方式整理成册。
从人员管理看,专人操作、记录运行时间,能让设备状态变化有据可查。新设备磨合期多观察多记录,摸清它的脾气,后期保养就能有的放矢。交接班时把当班异常情况写清楚,下一班接手就能继续跟进。
从保养收益看,定期清洁炉膛、按周期换泵油、记录压升率,这三件事看似琐碎,却能把大部分故障消灭在萌芽。真等到真空度突然上不去再抢修,往往已经污染了多炉制品。把这些日常动作写进交接班制度,每班签字确认,执行才不打折。
工艺参数设定中,升温速率的选择需要综合考虑工件材质和装炉量。对于导热性较差的陶瓷或硬质合金工件,建议采用阶梯式升温,在关键相变温度点保温20至30分钟,以减少热应力导致的开裂风险。保温时间并非越长越好,过长的保温时间可能导致晶粒异常长大或元素挥发,应根据工件厚度和装炉密度合理设定,通常每毫米厚度保温1至2分钟。冷却阶段建议采用分段冷却,先随炉冷却至600摄氏度以下再充入保护气体加速冷却,可有效减少工件变形。
从传动维护看,卡位、限位不准往往是润滑不足或机械磨损的信号。强行操作只会把小问题拖成大故障,发现异常先停机排查,是对设备也是对产品负责。把传动件的润滑周期写进保养表,到点就加油换油,不要等异响出现才处理。
围绕真空烧结炉的长期稳定运行,东莞市志远工业设备有限公司可提供日常保养指导、备件供应与定期检修服务,帮助用户把设备维护做在前面。