

联系电话
13631572573


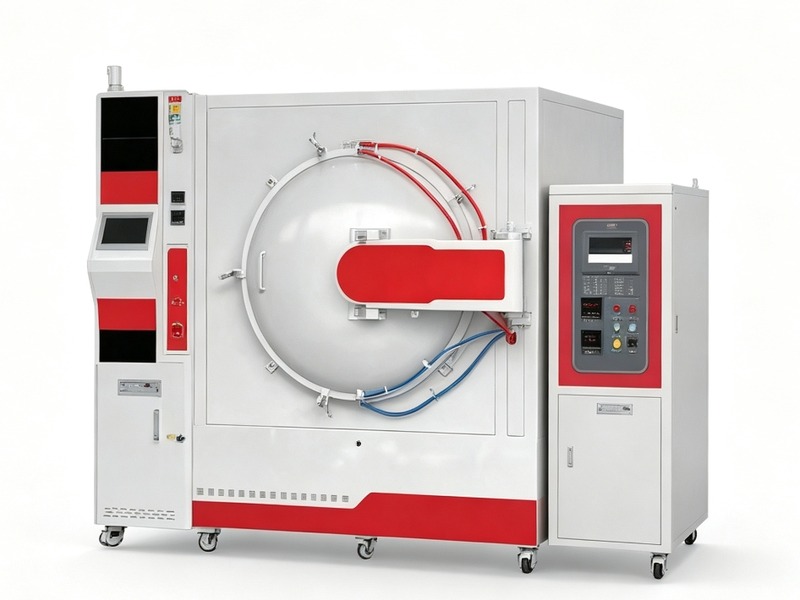
真空烧结炉加热方式较多,温度控制是烧结工艺的核心。智能温控系统的控制对象就是真空烧结炉,它通常由几个烧结炉位和一个可移动加热炉体组成,工作时把加热炉体套在某个烧结炉体外部,用电加热实现工艺所需温度。由于各炉次装料量不同、各炉结构有差异,控制参数需要分别配置,某一工位完成烧结后,加热炉体还要自动转到下一工位继续工作。
这种多工位轮转的设计,对温控系统的检测和控制能力提出了不低要求。下面看智能温控系统到底要检测什么、输出什么。
一、检测参数与状态
温控系统需要检测加热炉体以及各个工位烧结炉的温度参数、工艺运行参数和状态,并保证每个工位的温控输出。检测参数包括加热炉体及各工位烧结炉三个温度检测点的温度值、炉内压力值和真空度。检测状态则包括各炉体的超温报警、超压报警和缺水报警等。
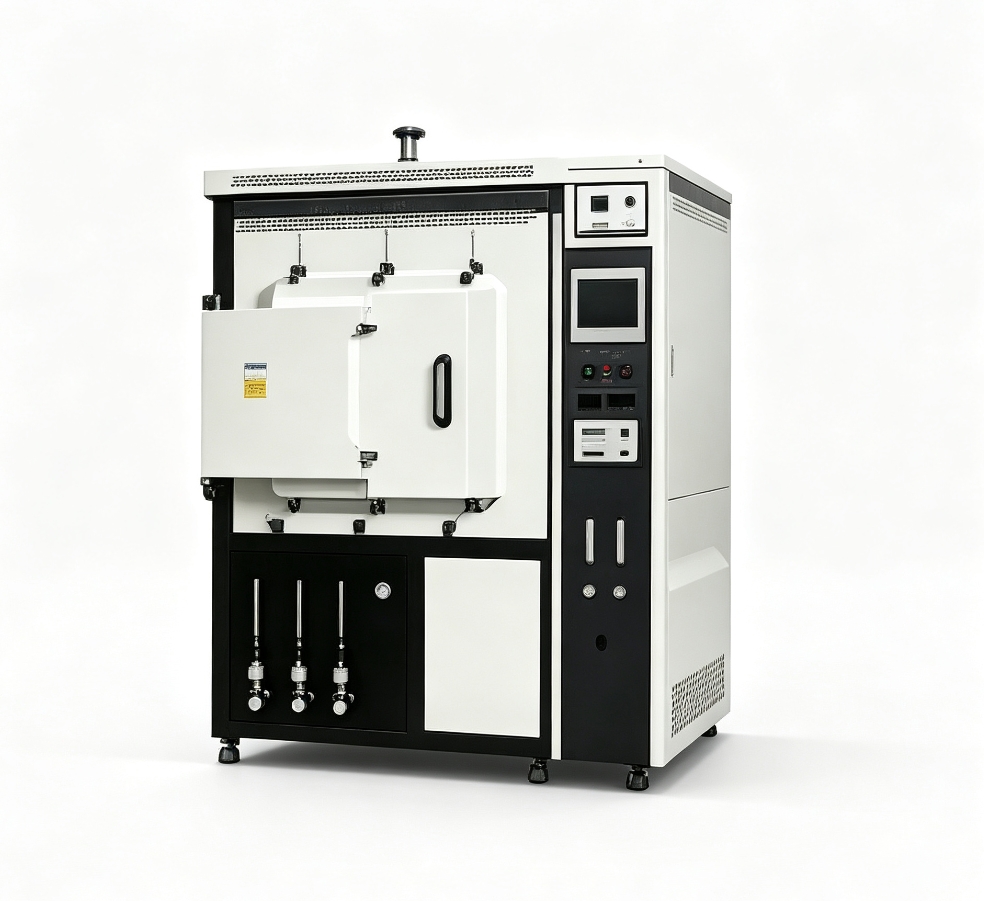
各炉体温度用热电偶采样,把检测温度与工艺要求温度比较,计算偏差。这种多点测温、多工位监测的设计,和真空箱式气氛炉的多温区控温思路类似,都是把温度场拆成若干点分别控制。
二、温控与控制输出
温控输出是加热炉体内三个温度控制点的电热丝导通控制量。控制输出则包括加热炉体前后左右的移动、手动自动状态切换等。PLC对偏差按一定规律计算控制量,控制可控硅在控制周期内的过零触发脉冲个数,也就是通过调节炉体平均功率来控温。
这种PID闭环控制的关键,在于把温度偏差实时转化为功率调节。装料多、热惯性大时,系统要提前升温补偿;装料少、热惯性小时,又要防止过冲。多工位轮转时,加热炉体移到新工位,系统要重新识别该工位的参数并调用对应控制曲线。对于需要更精确温区的工艺试验,也可借助真空管式炉的多段程序控制做对照验证。
三、工艺曲线与一致性
烧结过程中影响制品质量的主要因素是烧结温度和保温时间,对温度要求比较严格,温差通常不能超过给定值的几度。智能温控系统通过多段程序曲线,把升温、保温、降温分段控制,每段设独立温度和时间,让制品按工艺节奏完成致密化。
从控制角度看,真空烧结炉是一个时变、大滞后、非线性的系统,装料量变化、保温层老化都会改变对象特性。固定参数的PID在这种工况下容易过冲或滞后,因此不少系统引入自整定或模糊控制,根据实时偏差自动调整参数,把稳态误差压到较小范围。
从使用角度看,智能温控系统的价值在于把老师傅的经验固化成程序曲线。同一批制品每炉都走同一条曲线,批次一致性就有保障。换产品时调用对应曲线,不用现场重新摸索,也减少了人为失误。
从维护角度看,热电偶和可控硅是易损部件。热电偶漂移会让控温失准,可控硅老化会让功率调节失灵。定期校准测温点、检查输出回路,才能让温控系统长期可信。
从维护角度看,热电偶和可控硅是易损部件。热电偶漂移会让控温失准,可控硅老化会让功率调节失灵。定期校准测温点、检查输出回路,才能让温控系统长期可信。建议每季度用标准温度计比对一次各测温点,偏差超过允许值就及时更换热电偶,避免整炉工件因测温失准报废。
从使用角度看,智能温控系统的价值在于把老师傅的经验固化成程序曲线。同一批制品每炉都走同一条曲线,批次一致性就有保障。换产品时调用对应曲线,不用现场重新摸索,也减少了人为失误。建议把常用产品的曲线编号存档,新员工培训时直接调用,减少试错成本。
日常维护方面,真空系统的密封件是需要重点关注的部件。橡胶密封圈在高温环境下会逐渐老化,建议每6至12个月检查一次密封圈状态,发现表面开裂或弹性下降时及时更换。真空泵油的品质直接影响抽气效率,应按照设备说明书要求定期更换,通常运行2000小时或半年更换一次,在潮湿或粉尘较多的环境下应缩短更换周期。加热元件的接线端子也需要定期紧固,松动会导致接触电阻增大、局部过热,严重时可能烧毁电极。
从控制角度看,真空烧结炉是一个时变、大滞后、非线性的系统,装料量变化、保温层老化都会改变对象特性。固定参数的PID在这种工况下容易过冲或滞后,因此不少系统引入自整定或模糊控制,根据实时偏差自动调整参数,把稳态误差压到较小范围。
围绕真空烧结炉的自动化温控需求,东莞市志远工业设备有限公司可提供多工位温控系统与工艺曲线存储方案,帮助用户把烧结工艺稳定地复制到每一炉。