

联系电话
13631572573


真空烧结炉集中频感应加热、真空抽气和水冷系统于一体,电压高、真空度高、温度高,任何一个环节操作不当都可能引发安全事故。它的安全操作规程不是走形式,而是把历次事故教训固化成步骤,操作人员必须逐条遵守。下面从开机准备、烧结过程到收尾断电,梳理关键要点。
这类设备的安全,靠的是“先检查、后启动、缓操作、勤观察”,任何一步都不能图快。
一、开机前的水路与真空检查
中频电源、炉体和感应圈的冷却水源必须充满,水中不能有杂质。先开水泵,确认各冷却支路水循环正常,水压调到规定值。再检查真空泵电源、皮带松紧和泵油位置,人工盘动皮带盘无异常后,在关闭蝶阀状态下启动真空泵。
炉膛内部要保持一级卫生,感应圈绝缘良好,密封胶带要有弹性、尺寸合格。杠杆手把、转动式真空计和石墨坩埚、装炉配件也要逐项确认。这些检查看似繁琐,却是为了把隐患挡在通电之前。
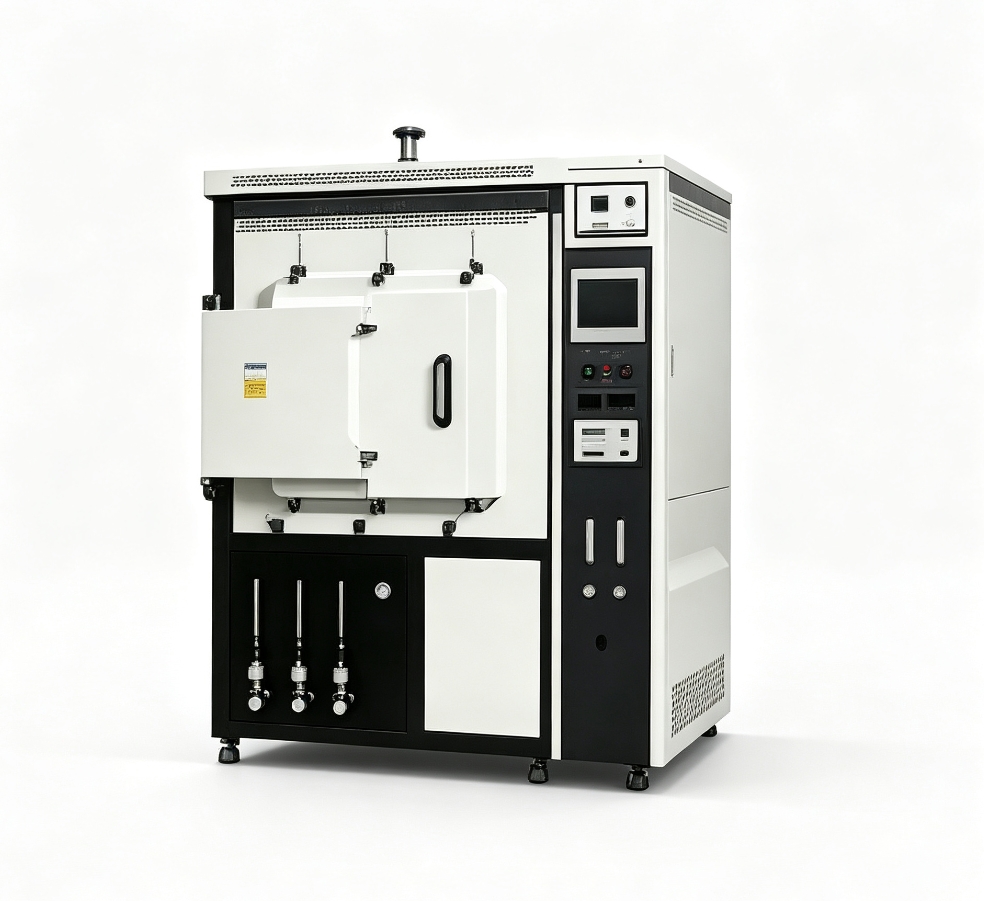
二、装炉与抽真空
按烧结产品的材质采取相应装炉方式,装盘不得随意更改。为保持恒温、防止热辐射,发热坩埚上加两层碳纤维再罩隔热屏。垫好真空密封胶带后,操作杠杆手把让顶盖与炉体密合,放下顶盖并锁好固定螺母。垫胶带和盖顶盖时注意防止压手。
之后徐徐打开蝶阀抽气,到规定真空度后再启动变频。蝶阀开启要缓慢,否则抽气过急会把泵油带起来冒油,带来不良后果。真空计要正确使用,避免读数误差或操作过急造成介质溢出。
三、烧结过程与收尾断电
真空度达标后启动中频功率,按材质规定的曲线升温、保温、冷却。烧结过程中随时从侧面观察孔查看感应圈是否放弧,发现异常立即报告处理。整个过程要关注水表压力和冷却水循环,防止断水事故。
烧结完毕后,先停变频、断中频电源分闸和总闸。从观察孔确认炉膛发黑后,先关蝶阀、断真空泵电流,再继续通冷却水冷却感应圈和炉体,最后才停水泵。这个顺序不能颠倒。
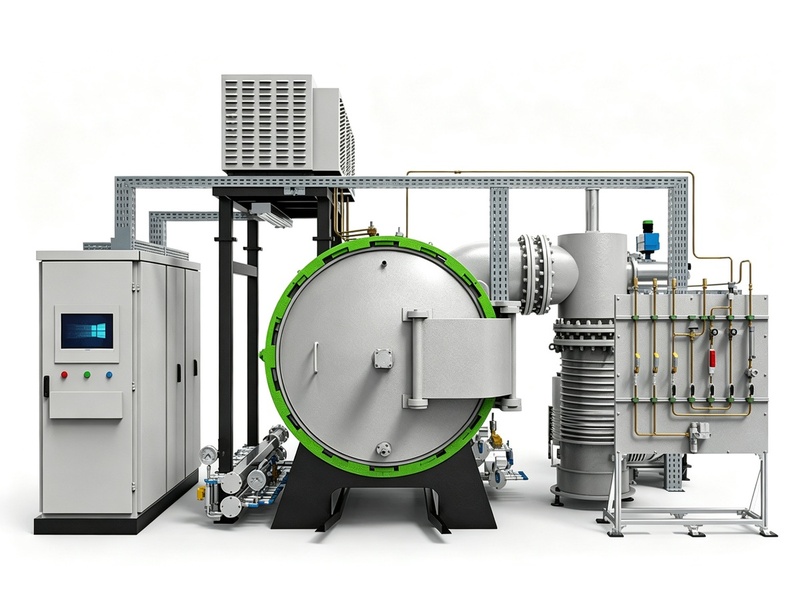
安全上还要记住:中频电压数百伏有触电危险,操作和检查时不要用手接触电柜;凡在真空下易挥发、会污染真空卫生和堵塞管道的工件或容器,不得入炉;带成型剂的工件必须先脱脂再烧结。
烧结过程中,操作人员不要远离现场,要随时留意水温、水压和真空度变化。一旦出现漏水、打火或真空度骤降,应按紧急程序停机,先断电再断水,切忌慌乱操作。把应急步骤也写进作业指导书,新上岗人员才知道遇到异常该怎么办。这类安全要求,在真空钎焊炉类高温真空设备上同样适用。
从应急管理看,车间应制定真空烧结炉的断电、断水和打火应急预案,并定期演练。操作人员要清楚急停按钮位置、蝶阀关闭顺序和炉体泄压方法,遇到异常时不慌不乱。把应急步骤贴在操作区显眼处,新员工上岗前先过一遍安全考核再独立操作。
每炉结束后,从观察孔查看炉膛和感应圈状态,记录有无放弧痕迹或异常发热点,这些细节能在小问题演变成大故障之前就被发现。水路和真空系统的日常检查,也应趁热炉停稳后立即进行,发现渗漏趁热处理更方便。
总之,真空烧结炉的安全操作每一步都有先后顺序,急不得。把水路、真空、中频的检查和应急步骤都落到作业指导书里,日常生产才能既安全又稳定。
真空烧结炉的安全,不是靠某一个人细心,而是靠一套人人遵守的顺序和习惯。把规程落到现场作业指导书里,安全才有制度保障。
把检查、装炉、烧结、收尾的顺序守住,真空烧结炉才能长期安全稳定运行。
细节守住了,安全才有真正的保障。
在设备选型阶段,建议客户优先确认三个核心参数:一是最高工作温度与长期使用温度的差值,长期运行温度建议比最高温度低100至150摄氏度,可显著延长加热元件使用寿命;二是有效炉膛尺寸与待处理工件的匹配度,工件与炉壁之间应保留不少于50毫米的间距,以保证热场均匀;三是极限真空度与工作真空度的区别,工作真空度通常比极限真空度低一个数量级,选型时应以工艺实际需求为准而非单纯追求极限指标。
安全这根弦,什么时候都不能松。
真空烧结炉的安全操作,每一步都有先后顺序,急不得。东莞市志远工业设备有限公司在真空加压烧结炉及相关烧结设备交付时,会把水路、真空、中频的操作步骤整理成现场作业指导书,帮助用户把安全规程落到日常。