

联系电话
13631572573


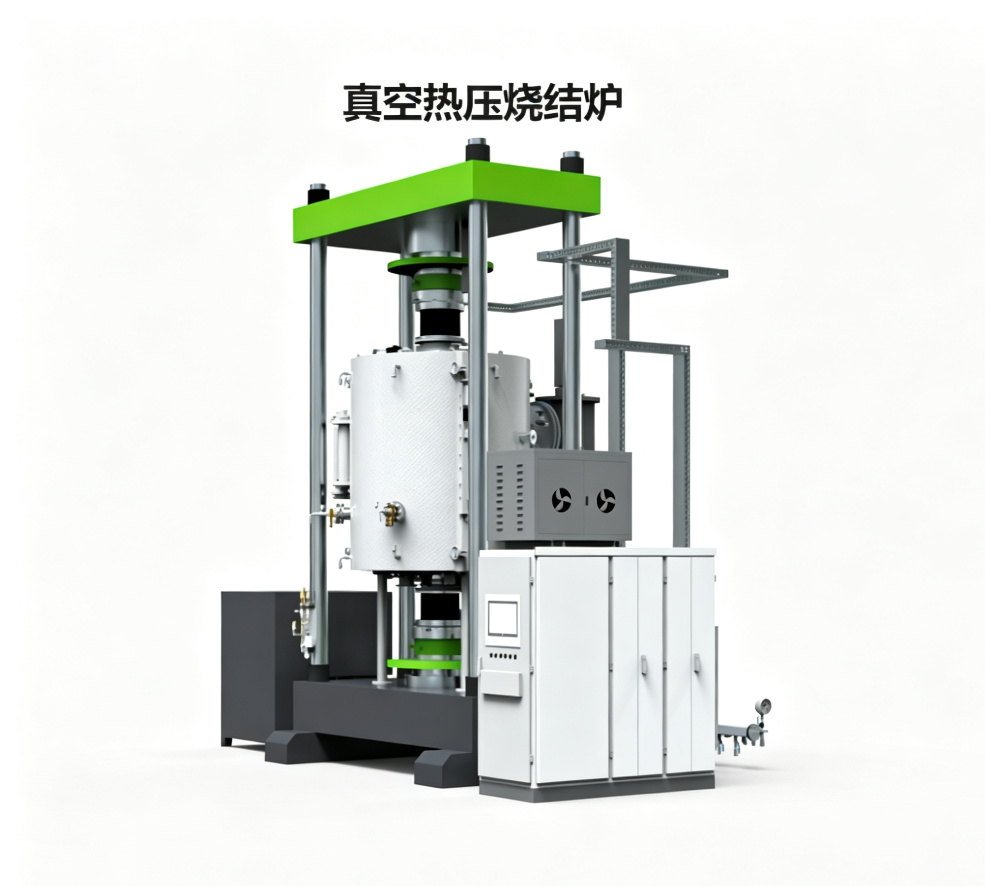
真空炉的日常生产操作,看似只是把工件送进去按启动,其实每一步都关系到真空度和工艺曲线的稳定性。真空炉用热电偶本身对密封性要求很高,设备的压升率指标也要控制在较小范围,任何一个操作环节马虎,都可能破坏炉内真空。把日常生产按步骤走顺,产品质量才稳定。下面梳理生产操作的九个关键步骤。
这套流程的核心,是“先设参数、再装工件、自动运行、观察监护、规范出炉”。
一、参数设定与工件装炉
第一步启动电源,把控制柜开关置于自动控制位置;第二步把工艺规程的各参数输入计算机,包括温度曲线、真空度和冷却方式。参数错了,后面再规范也白搭。第三步用装料小车把工件平稳送入炉内,注意轻拿轻放。
第四步关闭并锁紧炉门或炉盖,确保密封。这一步直接关系真空度,胶圈要对正、螺母要均匀紧固。第五步按工艺要求选好冷却介质和冷却方式及压力,气淬还是油淬、压力多大,都要和工件工艺一致。
二、自动运行与过程监护
第六步按下循环启动钮,设备按程序自动完成抽真空、加热、冷却全过程。第七步是随时检查各系统运行是否正常,发现异常及时报告领班处理。自动运行不等于无人值守,温度曲线、真空度和水压都要盯着。
这里顺便提一下测温元件。真空炉用热电偶采用耐高温保护管和密封性较强的接线结构,压升率指标控制得较小,可有效避免空气进入破坏真空度,适用于高温真空和热处理测温。测温偶一旦松动或断线,温控就会失灵,必须纳入日常检查。
三、出炉与卸料
第八步出炉前应恢复炉内正常压力,待指示灯正常后再打开炉门或炉盖。带压开门很危险,必须等压力平衡。第九步卸料时仔细操作,工件和工装都不能碰撞炉口,以免损伤密封面和加热元件。
卸料后及时清理炉膛,检查胶圈和密封面,为下一炉做好准备。把每炉的工艺记录和运行时间存档,方便追溯和设备维护。
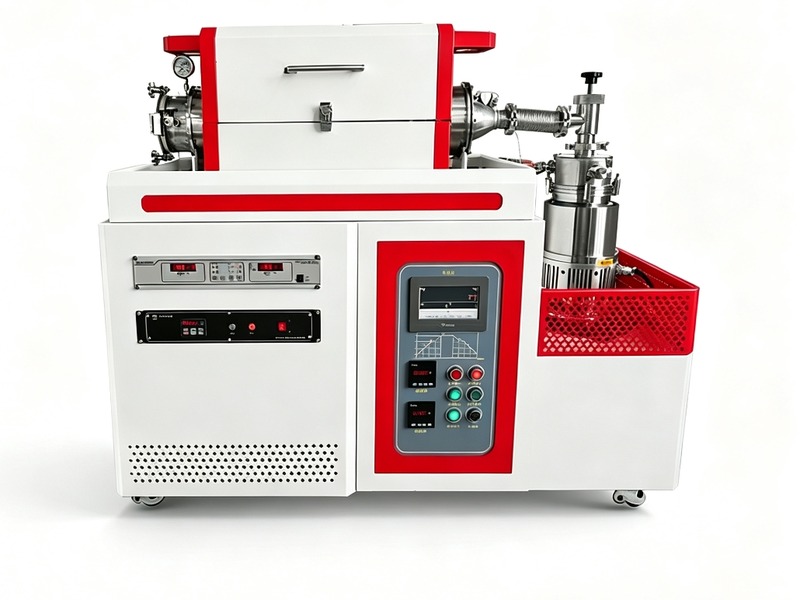
从操作纪律看,这九个步骤环环相扣:参数错了产品废,密封坏了真空漏,监护松了超温风险大。严格按流程走,比事后补救省力得多。
从人员管理看,这九个步骤最好做成现场看板和作业指导书,新员工照着走,老员工也不容易漏项。每炉的工艺参数、运行时间和异常情况都记录在案,一旦出现质量问题,能快速回查是哪一步出了偏差。这类流程化操作,在真空管式炉类设备上同样值得借鉴。
从设备保养看,每完成若干炉后,要趁出炉间隙检查胶圈、密封面和加热元件状态,及时清理炉膛。这些日常小动作,能让真空度和温度精度长期稳定,减少突发故障。
从数据追溯看,每一炉的工艺参数、真空度曲线和冷却记录都应存档,万一某批工件硬度或变形出现异常,能调出当时的曲线和操作记录比对,快速判断是工艺偏差还是设备波动,而不是凭经验猜测。
把九个步骤固化成可执行的作业指导书,新员工培训和日常检查就有了统一依据,操作一致性也更容易保证。操作流程固化后,新员工培训周期缩短,老员工也不容易漏项,整车间的生产一致性和质量追溯能力都能跟着提升。
总之,真空炉的日常生产靠规范流程和过程监护,把九个步骤做成作业指导书并培训到位,操作一致性和质量追溯能力都会跟着提升。
日常生产操作,说到底是把每一步都按流程走到位。流程清晰、监护到位、记录完整,产品质量和设备安全就有了双重保障。
把流程和监护落到实处,真空炉的日常生产就能长期保持稳定。
流程守得住,日常生产就不容易出问题。
设备安装环境也会影响长期运行稳定性。建议将设备放置在平整的混凝土地面上,地面承重应满足设备满载重量要求,周围预留不少于800毫米的维护空间。环境温度应控制在5至35摄氏度之间,过高的环境温度会影响电气柜散热和真空泵效率。相对湿度建议低于70%,潮湿环境会加速电气元件氧化和密封件老化。电源容量应满足设备最大功率要求,并配置独立的空气开关和漏电保护装置,避免与其他大功率设备共用回路导致电压波动。
在能耗方面,真空炉的主要能耗集中在加热阶段。采用合理的装炉方式可以显著降低单位产品能耗:一是尽量满炉生产,减少空炉升温的能量浪费;二是将相同工艺参数的工件集中处理,避免频繁调整温度曲线;三是利用余热,对于多班连续生产的场景,可在上一炉冷却至适当温度时直接装入下一炉,利用炉体余热减少升温能耗。此外,定期清理炉内的挥发物沉积也有助于保持热辐射效率,沉积过厚会降低加热效率并增加能耗。
把流程走扎实,生产才能长期稳。
真空炉日常生产操作,靠的是规范流程和过程监护。东莞市志远工业设备有限公司在真空钎焊炉及相关真空设备交付时,会把这一套操作流程整理成现场作业指导,并培训操作人员,帮助车间把日常生产走稳。