

联系电话
13631572573


淬火是为了提高工件的硬度、耐磨性和强韧性,但操作不当很容易带来变形,尺寸一旦超差,后续校直和磨削成本会明显上升。真空炉淬火虽然比盐浴和空气炉变形小,但仍然存在变形风险。理解变形从哪里来,才能在工艺上提前规避,把不合格率压到较低水平。
淬火变形本质上是加热不均匀、冷却不同步和组织转变应力叠加的结果。温度控制精度、装炉方式和淬火介质选择,都会在其中起到作用。下面分别从加热、冷却和装炉三个阶段来看。
一、加热阶段的不均匀
工件在炉膛内升温时,如果不同部位受热速度不一致,就会产生热应力。薄壁件与厚壁件叠放、工件距离加热元件过近、料筐遮挡气流,都会让局部温度先升后降。加热速度过快时,表面已经膨胀、心部还没跟上,这种温差应力在高温下虽然会部分松弛,但进入冷却段后会叠加组织应力,最终反映为翘曲。
因此真空淬火前通常要先预热,让工件整体温度趋近一致,再按工艺曲线升到淬火温度。预热段的温度和保温时间,要结合工件截面和装炉量来定。对长轴类零件,预热时间还要适当延长,让心部和表面温差控制在允许范围。升温过快看似节省节拍,实际往往以变形超差为代价。
二、冷却阶段的介质选择
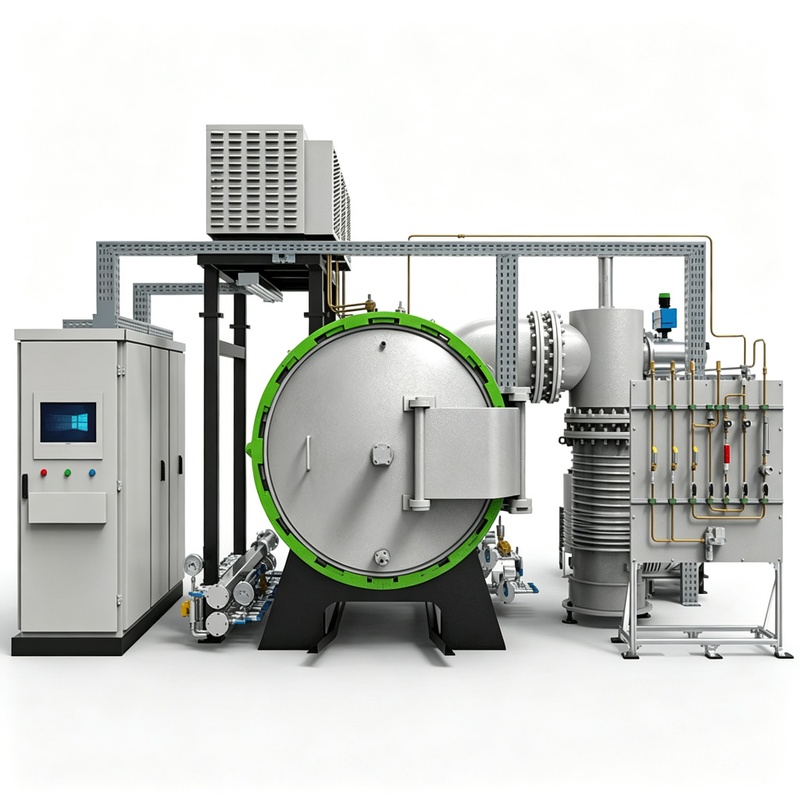
真空淬火油在压力过低时无法充分发挥冷却能力,炉壁尤其是底部板材的导热条件也会影响油的流动。为了改善冷却均匀性,淬火前会向淬火室充入高密度惰性气体,对油面施加压力,这一压力通常被称为临界淬火气压。低于这个压力,油的冷却速度下降,硬度不足;过高则会带来不必要的充气成本。
不同钢种的临界淬火气压不同,它和淬火油的冷却特性、工件淬透性共同决定最终硬度和变形。油淬变形通常小于水淬,但仍需通过搅拌和油温控制来保证一致性。油温过低,粘度增大,冷却不均;油温过高,又容易老化变质。一般把油温控制在40℃到80℃之间,并定期检测油的粘度和水分含量。
三、装炉与工艺细节
装炉方式直接影响变形。长轴类工件应竖直悬挂,薄板件要放平并压紧,避免高温下自重下垂。同一炉内的工件尽量截面接近、重量相当,防止冷却速度互相干扰。真空钎焊炉和真空管式炉在工件支撑设计上各有不同,装夹方式要随设备结构调整。
此外,工件入炉前必须清洗干净,残留切削液和油污在高温下会气化,既污染炉膛,也会让局部冷却条件变差。淬火后及时回火,也是释放应力、稳定尺寸的关键一步。回火不及时,工件在室温下继续转变,尺寸会随时间漂移,后续使用中出现精度问题。
从淬火冷却介质看,真空淬火油的冷却特性曲线随温度变化。低温段冷却过快会增大变形,高温段冷却不足又会影响硬度。生产中常通过调整油温、搅拌方向和充气压力来微调冷却速度,而不是盲目加大淬火烈度。对厚薄不均的工件,有时还需要在厚壁处加垫块改善冷却均匀性。
变形问题还与工件本身的原始应力有关。淬火前如果毛坯存在较大的锻造或机加工残余应力,即使加热和冷却都控制得很好,变形也会被放大。因此在粗加工后安排一次去应力退火,再进行最终淬火,往往能收到事半功倍的效果。
从淬火介质温度看,真空淬火油使用前要预热到工作温度,否则冷油粘度大,工件入油后表面形成气泡膜,冷却不均。油温过低还会让油的老化速度加快,长期使用后冷却特性漂移。建议每季度取样检测一次粘度和闪点,超标及时换油。
对于有特殊工艺需求的客户,建议在采购前与设备厂家充分沟通,提供详细的工艺参数清单,包括工件材质、尺寸、重量、装炉量、目标温度、保温时间、真空度要求、冷却方式等,厂家可根据这些参数定制热场结构和真空系统配置。部分厂家还提供工艺试验服务,客户可携带样品进行试烧,验证设备性能和工艺可行性后再确定最终配置。这种方式虽然增加了前期沟通成本,但能有效避免设备到货后因参数不匹配导致的改造费用。
从工件形状看,带孔、带槽和厚薄突变的部位最容易变形。淬火前可以在薄壁处加垫块,在孔中塞入耐火纤维,让冷却速度趋于一致。这些辅助措施虽然增加装夹时间,却能显著降低不合格率,对批量生产来说是划算的。
真空炉淬火变形不是单一因素造成的,而是加热、冷却和装夹共同作用的结果。东莞市志远工业设备有限公司可在设备选型和工艺调试阶段,帮助客户优化预热曲线和装炉方案,把变形控制在图纸允许范围内。