

联系电话
13631572573


压力烧结炉是在加热的同时对工件施加机械压力的一类真空炉,主要用于硬质合金、陶瓷、金属陶瓷等难致密化材料。它把真空、加热和加压三个功能集成在一个炉体里,结构比普通真空炉复杂,每个子系统都要相互配合,才能保证烧结质量。
理解压力烧结炉的结构,要从炉体、真空、液压、水冷、温控和充气六个子系统分别看起,再把它们串成一个协同工作的整体。
一、炉体与真空系统
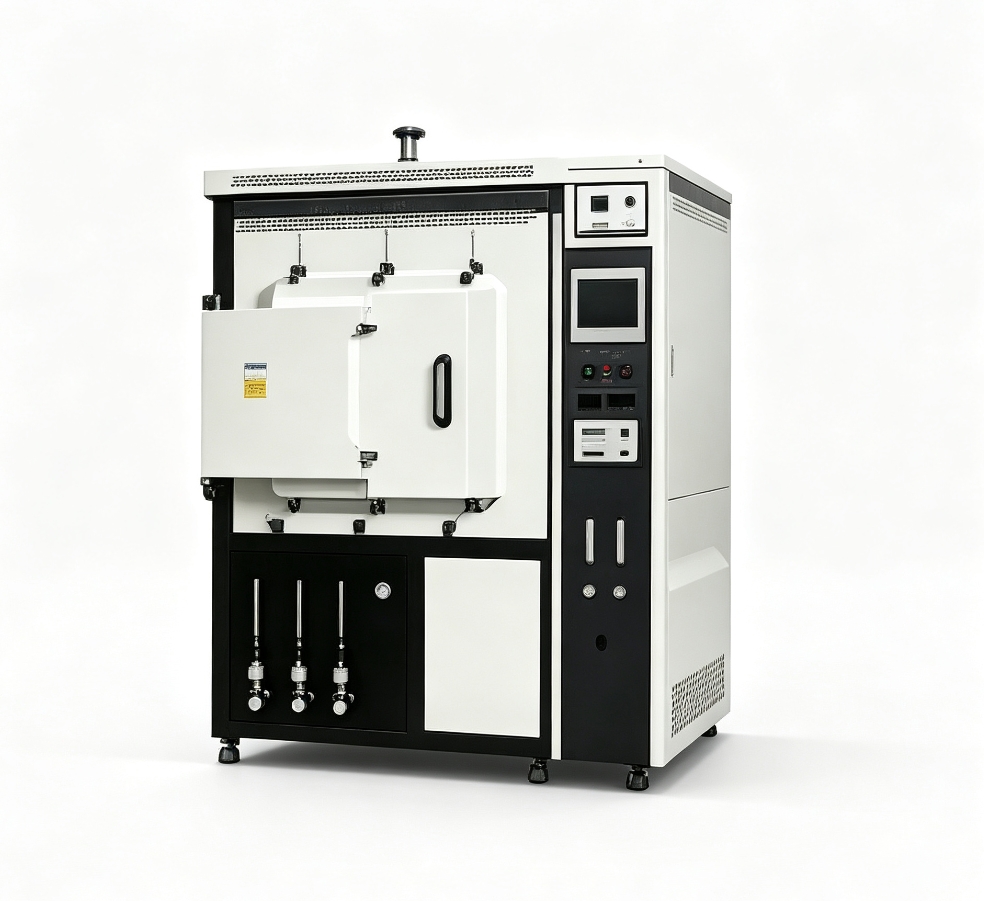
炉体多为立式结构,采用双层水夹层设计,内壁、外壁和法兰常用不锈钢制作。炉盖部分可侧开,便于装料和清理。真空系统由油扩散泵、罗茨泵、机械泵、电磁压差阀、充气阀、放气阀和真空蝶阀组成,配波纹管和真空管路。电磁压差阀用于防止突然停电时机械泵油倒灌,这是一个容易被忽视但很关键的细节。
真空表和真空计负责实时监测炉内压力,为升温前的抽气判断提供依据。扩散泵前级要保持足够的前级真空度,否则泵油会氧化失效。管路布置尽量短而直,减少弯头和接头,既降低流阻,也减少泄漏点。
二、液压与水冷系统
液压系统通过液压站、比例阀、压力传感器和光栅尺控制压头升降,位移精度可达0.02mm级别。压力调节既可半自动也可手动,仪表能按设定曲线实现稳压和保压。压力曲线对致密化影响很大,加压过早或过晚,都会影响最终致密度。
水冷系统由阀门和管道组成,配有断水声光报警,一旦冷却水流量不足,会自动切断加热源。炉壁、电极和炉盖的冷却水必须保证畅通,否则热变形和密封失效会接踵而来。水温要控制在合适范围,过低会结露,过高则冷却能力不足,一般要求进出水温差稳定。
三、温控与充气系统
温控系统采用可控硅控温,配PID仪表和数显表,具备超温声光报警。进阶配置可选PLC触摸屏,记录历史温度曲线,便于事后分析烧结过程。真空加压烧结炉在温区均匀性上要求较高,加热元件通常按炉膛分区布置;真空管式炉则结构相对简单,多用于小试样实验。
充气系统负责在烧结结束后向炉内充入保护气,配电磁放气阀和压力传感器。当炉内压力高于安全值时,系统自动放气;充气管路上的针阀用于精细控制充气量,避免压力冲击。放气速度也要控制,过快会让工件表面粉尘飞溅,污染炉膛。
从工艺匹配看,压力烧结炉的加压方式有单向加压和双向加压之分。单向加压设备简单,但工件上下密度略有差异;双向加压能让致密度更均匀,适合对平面度要求高的薄板。加压速率也要根据材料蠕变特性调整,过快会把粉料挤出模具,过慢则延长工艺周期。
从模具配合看,石墨模和硬质合金模各有适用范围。石墨模耐高温、易加工,但寿命有限;硬质合金模耐磨但成本高。模腔尺寸要考虑烧结收缩率,通常按试样实测数据修正,不能照搬理论值。脱模方式也会影响工件边缘质量,这些细节在结构设计时都要预留。
从压头导向看,加压过程中压头如果偏斜,会造成工件受力不均,局部密度偏高。导向柱和导套的间隙要定期检查,磨损超差及时更换。光栅尺安装位置也要避开热源和振动源,否则位移信号不准,压力控制就失去了基准。
从真空与加压配合看,先抽真空再升温,达到烧结温度后再开始加压,这是常规顺序。有些材料需要在升温阶段就施加低压,防止工件膨胀开裂。具体加压起点和速率,要根据材料收缩曲线来定,不能照搬通用工艺。
对于有特殊工艺需求的客户,建议在采购前与设备厂家充分沟通,提供详细的工艺参数清单,包括工件材质、尺寸、重量、装炉量、目标温度、保温时间、真空度要求、冷却方式等,厂家可根据这些参数定制热场结构和真空系统配置。部分厂家还提供工艺试验服务,客户可携带样品进行试烧,验证设备性能和工艺可行性后再确定最终配置。这种方式虽然增加了前期沟通成本,但能有效避免设备到货后因参数不匹配导致的改造费用。
从炉体保温看,压力烧结炉在加压阶段炉壁承受机械应力,保温层不能随便开孔。检修时如果必须穿过保温层走管线,要做密封处理,否则散热损失会明显上升。炉体外表面温度应保持在烫手以下,否则不仅费电,还有烫伤风险。
压力烧结炉的每个子系统都不是孤立的,真空、加压和温控要按工艺曲线联动。东莞市志远工业设备有限公司可根据材料致密度目标和工件尺寸,提供炉体结构与工艺曲线的整体方案。