

联系电话
13631572573


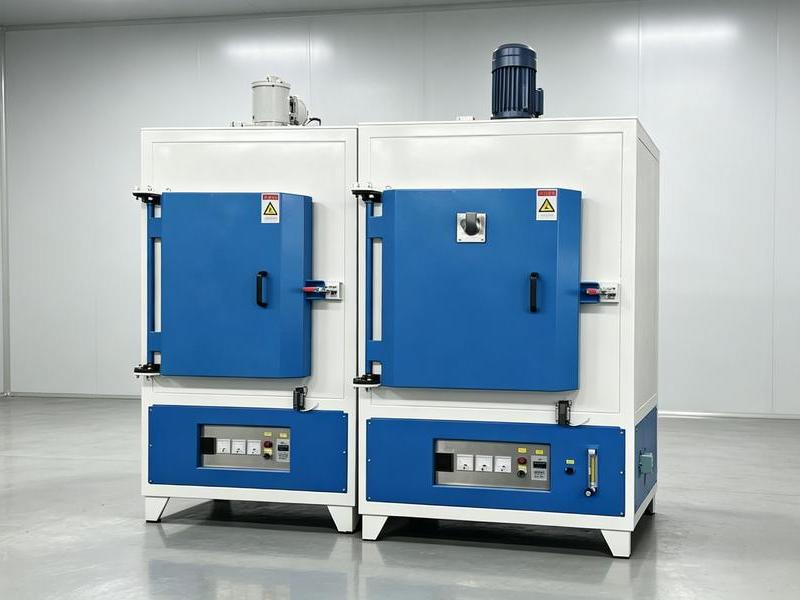
新安装或大修后的真空炉,不能直接投产,必须经过冷炉调试和热炉调试两道验收。调试的目的,是把机械动作、真空度、温度均匀性和报警联锁逐项核对,确认每一项都达到技术要求。跳过这一步,后续生产中很容易出现工件变形、真空度不足等问题。
验收不是走形式,而是把设计参数转化为实际可用的运行状态。下面按检查、冷调、热调三个阶段来看。
一、外观与配套件检查
开箱后先做外观检查,外表面应光洁平整,无明显压坑和机械碰伤。主要外购件如真空机组、磁性调压器、控温仪表、真空继电器等,要核对说明书和合格证是否齐全。电气接地必须可靠,绝缘电阻达到规定值后才能送电。
这一步看似简单,却能把运输和安装过程中埋下的隐患先暴露出来。随机文件、备件清单和专用工具也要一并清点,缺件要在调试前补齐,否则后期售后扯皮会耽误时间。
二、冷炉调试
冷炉调试主要验证机械、气压和电气的联动。装200kg模拟料,连续动作三次,整个转移过程应协调平稳。具体指标包括:真空隔热门开启或关闭行程不超过8秒,工件车前进到加热室12到15秒,升降不超过3秒,后退到冷却室12到15秒,总行程不超过25秒。动作时间过短会冲击机械结构,过长则影响节拍。
气冷风扇转速约1400r/min,转动应灵活无异常;报警系统逐项测试,确认每一个信号都能准确触发。冷态真空度和压升率在这一阶段先测一次,作为后续热调试的基线。联锁保护也要做空载试验,模拟断水、超温、真空度不足等工况,看系统是否按设计动作。
三、热炉调试与关键指标
热调试在真空度不低于13.3Pa的条件下通电烘炉,缓慢升到1300℃,整个过程真空度不应低于13.3Pa。经过充分烘烤除气后,再测量极限真空度、工作真空度和压升率。压升率反映炉体密封水平,冷却到100℃以下后测量,应达到0.5Pa/h左右。
回充气体也要单独测试:冷却室真空度抽到1.33Pa后关闭隔热门和真空阀,立即充入氮气到0.06MPa,时间应在2.5秒内完成,同时加热室真空度不能低于670Pa。真空钎焊炉和真空箱式气氛炉在验收时还要额外验证工艺气氛的纯度和流量稳定性。
从热调试细节看,烘炉阶段要分多个温段保温,每个温段停留足够时间,让隔热屏和耐火材料中的吸附气体逐步释放。如果一开始就快速升温,大量气体集中释放,真空度会急剧下降,甚至污染扩散泵油。烘炉曲线一般由厂家提供,现场可结合工件材料做微调。
从验收文件看,冷态真空度、压升率、极限真空度、工作真空度和回充时间这五项数据,是判断炉子是否合格的硬指标。验收报告还要附上动作时间测试记录和报警联锁测试记录,双方签字后存档。这些文件在后期售后争议中是重要依据。
从烘炉细节看,新炉或长期停用的炉子,炉膛内耐火材料和隔热屏吸附了大量水汽,必须通过分段升温把这些气体赶出来。烘炉曲线一般从室温开始,在100℃、300℃、600℃、900℃和1200℃各保温一段时间,每段都要等真空度回升后再继续升温。跳过烘炉直接生产,不仅真空度抽不上去,还可能让扩散泵油氧化。
从工件试生产看,冷、热炉调试合格后,还要用实际工件试烧几炉,检测硬度、金相和尺寸变形。试烧结果如果偏离工艺要求,要微调温度曲线和冷却速度。这个阶段厂家工程师通常会在场,客户要把自己的工艺要求讲清楚,配合完成参数固化。
从验收交付看,设备交付时随机文件应包括合格证、使用说明书、电气原理图、真空系统图和备件清单。易损件如密封圈、加热元件和真空泵油,建议随机备一套,避免后期采购周期影响生产。
从冷却水看,调试阶段要检查每条水路的流量和温度,确认没有堵塞或接反。水路上的阀门要做标记,避免运行中误操作。水冷系统的报警信号要接入主控制柜,断水时自动切断加热,这是硬指标,不能省略。
调试过程中记录的每一项数据,都是日后生产和维护的基线。东莞市志远工业设备有限公司在设备交付时会陪同客户完成冷、热炉调试,并把验收指标整理成书面记录存档。