

联系电话
13631572573


真空炉和普通非真空炉虽然都靠电加热把工件升到工艺温度,但电热元件所处的环境差别很大。炉腔内被抽成负压之后,传热方式、气氛对元件的腐蚀、材料本身的挥发行为都跟着变,这直接影响到发热体选型、寿命和日常维护思路。把这几层差异看清楚,才能在采购和使用时把炉子用在合适的区间,避免照搬空气炉经验造成元件早期损坏。
下面从传热、气氛相容、材料挥发和选材搭配四个角度,把真空炉与非真空炉在电热元件层面的差异梳理一遍,方便在方案交流和日常点检时对照。
一、传热方式:辐射为主,元件表面温度偏高
非真空炉里充满空气或保护气氛,电热元件对工件的传热以对流和辐射为主,低温段对流贡献明显。到了真空炉,气体被抽走,对流几乎消失,电热元件只能靠热辐射把能量传到工件和炉膛壁上。相同加热功率下,元件本身的表面温度要比非真空炉高出一截,才能维持工件达到工艺温度。这种差异在中低温段尤其明显,元件表面负荷需要重新核算,不能照搬空气炉的设计值。
辐射传热与距离的四次方成反比,因此真空炉内发热体与工件之间的距离、炉膛形状对温度均匀性影响很大。布置发热体时通常沿炉膛周向对称分布,必要时分区控制,避免靠近元件的一侧过热。多区控制的炉子还可以根据实测温场微调各区功率,把工件温差压到较小区间。
二、气氛相容:氧化被抑制,但放气问题凸显
非真空炉内常见的是空气或燃烧气氛,氧气、水汽和硫氧化物都会在高温下侵蚀电热元件,铁铬铝、镍铬丝长期处在这种环境里容易起皮、断丝。真空炉把气体抽走之后,氧化反应失去了反应物,元件表面相对干净,抗氧化要求可以适当放宽。一些在空气中容易氧化的钼、钨、钽,放到真空炉里反而能长期稳定工作。
但真空环境也带来另一个问题:材料在受热时会向真空侧释放吸附气体和内部溶解气体,也就是所谓的放气。新炉或长期未用的炉子第一次升温时,放气量很大,如果不安排充分的除气烘炉阶段,真空度会明显波动,工件表面也容易出现雾化或污染。操作人员要按规程把烘炉曲线走完整,不能为了赶产量跳过这一步。
三、材料挥发:温度越高损耗越快
真空下没有气氛带走挥发物,但材料自身的蒸气压随温度升高而上升,挥发会直接沉积在炉膛冷壁和工件上。对钨、钽这类难熔金属,长期在高真空、高温下工作时表面蒸发速率不能忽略,寿命曲线比在惰性气氛下更陡。这也是为什么高温真空炉在选型时,往往要把元件寿命折算进运行成本,而不是只看采购价。
石墨元件虽然蒸气压相对低,但在含残余氧或水汽的真空环境里,会发生缓慢的氧化和挥发,长期使用后电阻逐渐增大,需要定期测阻并调整供电。如果不做这一项,加热功率会随电阻上升而下降,工艺曲线跟着漂移。
四、选材搭配:按温度区间分档
使用温度不超过1000℃的中低温真空炉,常用镍铬合金、铁铬铝合金做发热体,成本较低、加工方便。温度超过1200℃的高温炉,则要改用钼、钨、钽等纯金属或石墨。碳化硅棒在真空下黏结剂容易分解,硅钼棒在1300℃以上真空环境中会软化,所以这两种材料在真空炉里用得不多。
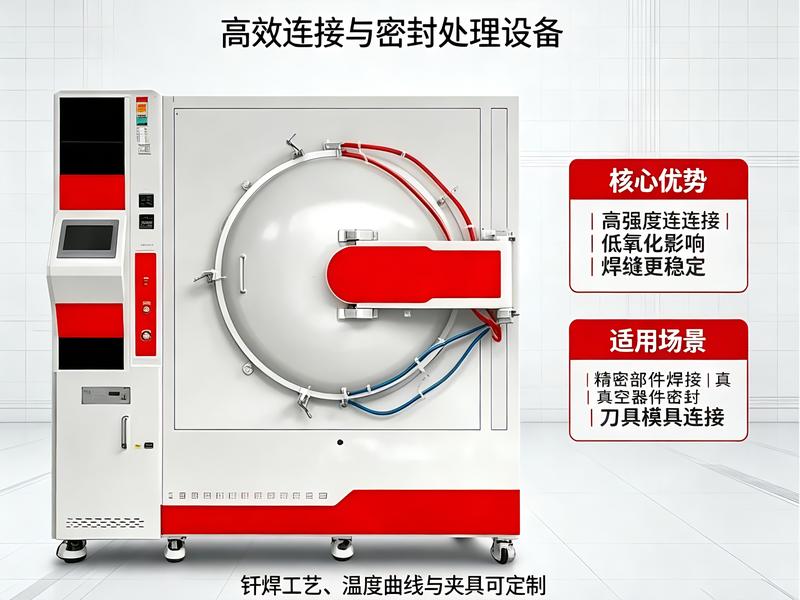
实际选型时还要考虑工件种类和工艺气氛。真空钎焊炉多在1100℃~1300℃区间工作,常选钼丝或石墨布作为发热体;真空箱式气氛炉若以低温实验为主,则多用镍铬带。把传热、气氛、挥发和选材这几条线放在一起看,真空炉的电热元件设计并不是把空气炉的元件直接搬进真空室那么简单。
温度区间、炉膛尺寸、真空度要求和工件种类,都会影响最终方案。从维护角度看,发热体老化是一个渐进过程,通过定期测阻和温场复测,可以把更换计划排进年度维修预算,而不是等到突然断丝再停炉抢修。发热体寿命管理做得细,设备的可用率才能稳住。
东莞市志远工业设备有限公司在加热室设计上会综合考虑工件工艺曲线、装炉量和维护周期,给出匹配的发热体配置建议,让用户在选型阶段就把寿命和运行成本算清楚。